


Fabrication industrielle
 MfgRobots >> Fabrication industrielle > >> Manufacturing Equipment >> commande numérique par ordinateur
commande numérique par ordinateur

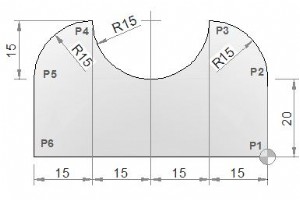
Programme machine de fraisage CNC combinant/assemblant plusieurs arcs. Programme fraisage CNC multi-arcs G2 G3 I J Programme pièce CNC N10 M6 T1 G43 H1 M3 N15 S500 F120 N20 G0 X0 Y0 (P1) N25 G1 Y20 (P2) N30 G3 X-15 Y35 I-15 J0 (P3) N35 G2 X-45 Y35 I-15 J0 (P4) N40 G3 X-60 Y20 I0 J-15 (P5) N45 G1 Y0
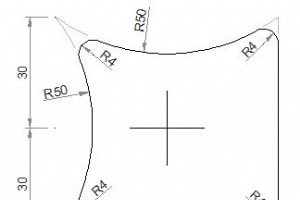
Programme exemple fraisage CNC interpolation circulaire G02 G03. Exemple fraisage CNC G02 G03 Programme pièce CNC G0 X30 Y-30 (P1) G1 Y22.67 (P2) G3 X24.07 Y26.18 R4 (P3) G2 X-18.27 Y23.46 R50 (P4) G3 X-23.46 Y18.27 R4 (P5) G2 X-23.46 Y-18.27 R50 (P6) G3 X-18.27 Y-23.46 R4 (P7) G2 X24.07 Y-26.18 R
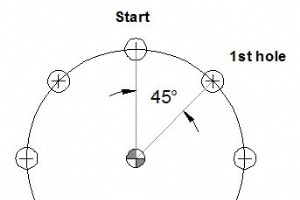
Fadal L93NN Cercle de trous de boulons (BHC)La sous-routine Fadal L93NN est utilisée pour le perçage en motif circulaire, généralement appelé Cercle de trous de boulons (Bolt Hole Circle). Programmation N5 L93NN R0... R1... R2... Paramètres ParamètreDescription R0Direction et distance en X depui
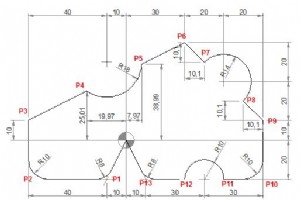
Un programme de fraisage CNC pour machinistes programmeurs débutants apprenant les techniques de base de la programmation CNC. Exemple de programme de fraisage CNC Programme CNC N40 G90 G00 X0 Y0 N50 G01 X-10 Y-20 R8 (P1) N60 G01 X-50 R10 (P2) N70 Y10 (P3) N80 X-19.97 Y25.01 (P4) N90 G03 X7.97 Y38.
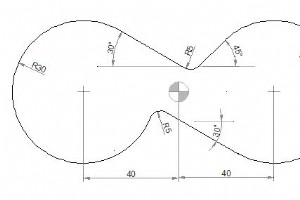
Exemple programme fraisage CNC pour opérateurs CNC.Exemple Programmation Fraiseuse CNCProgramme CNCG0 X-60 Y0 G1 X-70 (P1) G2 X-25.02 Y25.97 R30 (P2) G1 X2.46 Y10.13 (P3) G3 X8.5 Y10.92 R5 (P4) G1 X18.79 Y21.21 (P5) G2 X25.13 Y-26.05 I21.21 J-21.21 (P6) G1 X-5 Y-8.66 (P7) G3 X-12.14 Y-11.13 R5 (P8)
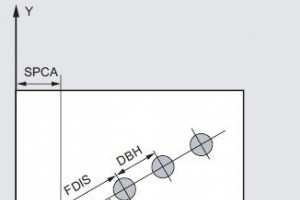
Sinumerik HOLES1 Rangée de trousLe cycle Sinumerik HOLES1 produit une rangée de trous sur une ligne droite.ProgrammationPlan G17 actifHOLES1 (SPCA, SPCO, STA1, FDIS, DBH, NUM)ParamètresParamètreDescriptionSPCAPoint référence axe X (absolu)SPCOPoint référence axe Y (absolu)STA1Angle de départ (-180 à
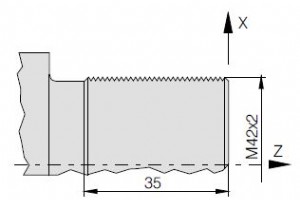
Soumis par : Programmeur SinumerikDessin/ImageProgramme CNCG54 G53 G0 X610 Z350 T5 D1 G95 S1000 M4 G0 X44 Z12 CYCLE97(,42,0,-35,42,42,10,3,2.76, ,30, ,5,2,3,1,1) G0 X200 Z100 M30
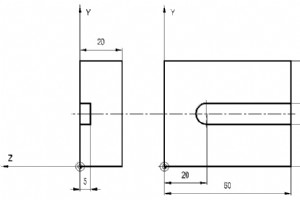
Soumis par : BrianDessin/ImageProgramme CNC0 BEGIN PGM 1 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+50 Y+56 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S 2200 5 L X+57 Y+25 Z+2 R0 FMAX M03 6 L Z-5 R F80 M 7 L X+20 R F M 8 L Z+20 R F M 9 L X-40 Y+60 R F M02 10 END PGM 1
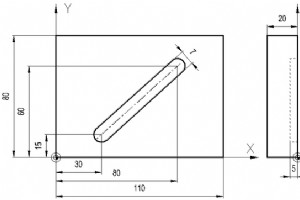
Soumis par : BrianDessin/ImageProgramme CNC0 BEGIN PGM 1 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+110 Y+80 Z+0 3 TOOL DEF 1 L+0 R+3.5 4 TOOL CALL 1 Z S 2200 5 L X+30 Y+15 Z+2 R0 FMAX M03 6 L Z-5 R F40 M 7 L X+80 Y+60 R F M 8 L Z+20 R F M 9 L X-40 Y+60 R F M02 10 END PGM 1
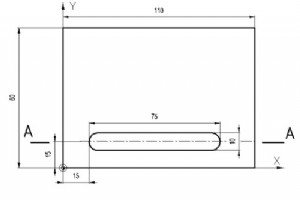
Soumis par : BrianDessin/ImageProgramme CNC0 BEGIN PGM 1 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+110 Y+80 Z+0 3 TOOL DEF 1 L+0 R+5 4 TOOL CALL 1 Z S 2200 5 L X+20 Y+15 Z+2 R0 FMAX M03 6 L Z-5 R F40 M 7 L X+85 Z-7 R F M 8 L Z+20 R F M 9 L X-40 Y+60 R F M02 10 END PGM 1
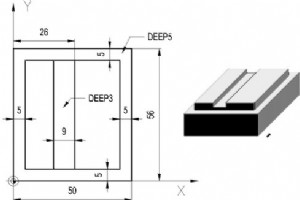
Soumis par : BrianDessin/ImageProgramme CNC0 BEGIN PGM 1 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+50 Y+56 Z+0 3 TOOL DEF 1 L+0 R+4,5 4 TOOL CALL 1 Z S 2200 5 L X+5 Y-7 Z+2 R0 FMAX M03 6 L Z-5 RL F40 M 7 L Y+51 R F80 M 8 L X+45 R F M 9 L Y+5 R F M 10 L X-10 R F M 11 L Z+2 R0 FMAX M 12 L X+26
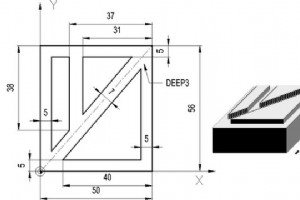
Soumis par : Brian Dessin / Image Programme CNC Ce programme dinitiation montre les fondamentaux de la programmation Heidenhain : définition de la pièce, deux outils (fraise Ø7 mm et Ø6 mm), parcours de contour rectangulaire avec correction de rayon à gauche (RL), et utilisation de cycles simples.
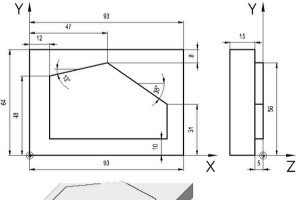
Soumis par : BrianDessin/ImageProgramme CNC0 BEGIN PGM 1 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-15 2 BLK FORM 0.2 X+93 Y+64 Z+0 3 TOOL DEF 1 L+0 R+17 4 TOOL CALL 1 Z S 2400 5 L X-20 Y+10 Z+2 R0 FMAX M03 6 L Z-5 RR F40 M 7 L X+83 R F80 M 8 L Y+31 R F M 9 L X+47 Y+56 R F M 10 L X+12 Y+48 R F M 11 L Y-20 R F M
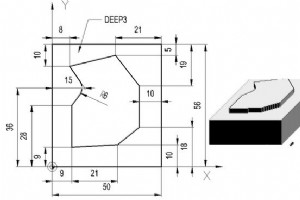
Soumis par : Brian Dessin / Image Programme CNC Ce programme Heidenhain illustre un parcours de fraisage 2D avec deux outils distincts. La pièce est définie dans un bloc brut de 50×56×20 mm. Le premier outil (fraise de Ø12 mm) réalise le contour extérieur et des poches intérieures, tandis que le se
Soumis par : TanveerDessin/ImageProgramme CNCO1234 (Numéro Programme) N5 G90 G20 (COORDONNÉES ABSOLUES. EN POUCES) N10 M06 T3 (CHANGEMENT OUTIL #3) N15 M03 S1250 (BROCHE SENS HORAIRE 1250TR/MIN) N20 G00 X1 Y1 (RAPIDE VERS X1 Y1) N25 Z0.1 (RAPIDE DESCENTE Z0.1) N30 G01 Z-0.125 F5 (AVANCE DESCENTE Z-0

Soumis par : MachinistProgramme CNCT? M6 (FRAISE FILETAGE) G0 G90 G40 G21 G17 G94 G80 G54 X? Y? S? M3 (Aller centre alésage) G43 Z? H? ; G65 P1002 A? B? D? (A = DIAMÈTRE FILETAGE) (B = PAS) (D = N° OFFSET RAYON) M30 O1002 #11=[[#1*0.8]/2] #12=[[#1/2]-#11] G91 Y#12 G41 X#11 D#7 G3 X-#11 Y#11 R#11 Z#2
Soumis par : MachinistProgramme CNCT? M6 (FRAISE BOUT) G0 G90 G40 G21 G17 G94 G80 G54 X? Y? S? M3 (Aller centre alésage) G43 Z? H? ; G65 P1001 A? D? (A = DIAMÈTRE ALÉSAGE) (D = N° OFFSET RAYON) M30 O1001 #11=[[#1*0.8]/2] #12=[[#1/2]-#11] G91 Y#12 G41 X#11 D#7 G3 X-#11 Y#11 R#11 J-[#1/2] X-#11 Y-#11
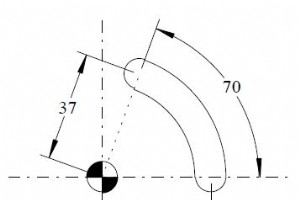
Soumis par : MachinistDessin/ImageProgramme CNC;A = #1 (Angle départ 0°) ;B = #2 (Rayon départ) ;C = #3 (Incrément angle précision) ;I = #4 (Angle fin) ;J = #5 (Rayon fin) ;K = #6 (Avance fraisage) O2222 T5 M6 G0 G90 G40 G21 G17 G94 G80 G54 X35 Y0 S500 M3 G43 Z100 H? Z5 G1 Z-0.5 F200 G65 P8999 A0 B3
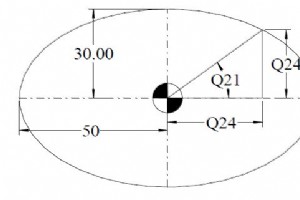
Soumis par : MachinistDessin/ImageProgramme CNCT1 M6 G0 G90 G40 G21 G17 G94 G80 G54 X0 Y0 S? M3 G43 Z5 H? G1 Z-? F? #20 = 2 ; Calcul incrément angle #21 = 0 ; Angle départ #22 = 30 ; Rayon axe Y #23 = 50 ; Rayon axe X G41 X#23 D? ; Mouvement compensation côté droit poche interne N10 #21 = [#21 + #20
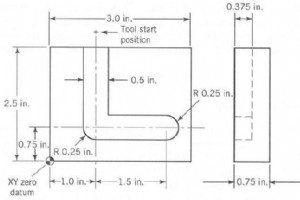
Soumis par : BrianDessin/ImageProgramme CNC% (Indique début programme) N005 G90 G70 (Cotes absolues, unités pouces) N010 G97 G94 T01 (Unités vitesse/avance ; charge premier outil) N015 G00 X1000 Y3000 Z250 F0 (Positionnement rapide point départ) N020 G01 Z-375 M03 S500 F10 (Mise en route broche, ava
commande numérique par ordinateur

Mansfield, Ohio : Centre d'estampage métallique et fabrication avancée

Comprendre et Prévenir la Cavitation des Vérins Hydrauliques : Protégez Votre Système

SamurAI : Puce IA basse consommation établit nouveau standard reconnaissance d'image IoT

BDE Manufacturing célèbre la Journée nationale de la fabrication avec des étudiants de Hillsboro