


Fabrication industrielle
 MfgRobots >> Fabrication industrielle > >> Manufacturing Equipment >> commande numérique par ordinateur
commande numérique par ordinateur

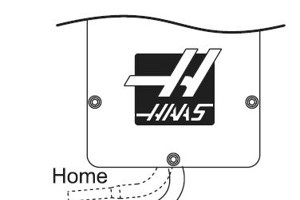
Haas M35 POSITION ROBINET REFROIDISSEMENT HAUT M35 POSITION ROBINET REFROIDISSEMENT HAUT, DÉCRÉMENT (-1) M35 décrémente la position du robinet de refroidissement dune place vers le haut. La décrémentation de la position du robinet le fait monter vers la position de référence (home). La position de r
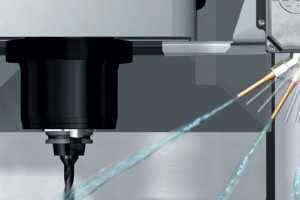
Buse de refroidissement programmable Haas Ne faites pas pivoter le robinet de refroidissement à la main. Des dommages graves au moteur surviendraient. Utilisation de la buse de refroidissement programmable Alarme Haas 196 DÉFAILLANCE ROBINET REFROIDISSEMENT M34 POSITION ROBINET REFROIDISSEMENT BAS
Buse de refroidissement programmable Haas Les centres dusinage verticaux et horizontaux CNC Haas (VMC et HMC) sont disponibles avec une Buse de refroidissement programmable (P-Cool) qui dirige automatiquement le liquide de refroidissement précisément vers la zone de coupe pour chaque outil. Pages :
La 4ème partie de la série Concepts & Programmation dinterpolation circulaire explique comment programmer un arc lorsque le rayon darc (R) nest pas donné directement. Lire les autres parties de cet article Concepts & Programmation dinterpolation circulaire Partie 1 (Concepts) Concepts & Programmati
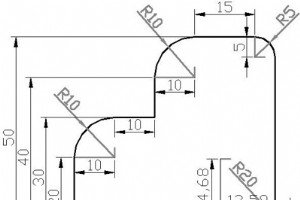
5ème partie de la série Concepts & Programmation dinterpolation circulaire, cet article explique lutilisation de : G90 Programmation absolue G91 Programmation incrémentale avec des exemples de programmes CNC expliquant à la fois G90/G91. Lire les autres parties de cet article Concepts & Programma

Une machine-outil qui effectue principalement du tournage, mais qui dispose doutils motorisés (une broche sur la tourelle) pour réaliser des opérations de fraisage. Dun point de vue logiciel, un centre de tournage est rendu possible par la capacité de la CN à effectuer des transformations translatoi
Nom de marque pour les commandes numériques Siemens. Nom de lunité organisationnelle de Siemens qui conçoit et fabrique les commandes numériques.
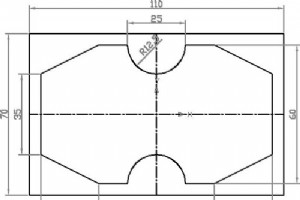
6ème partie de la série Concepts & Programmation dinterpolation circulaire, cet article explique les utilisations de linterpolation circulaire. À la fin, deux exercices sont donnés aux machinistes CNC pour programmer, appliquer et tester ce quils ont appris dans cette série darticles. Lire les autre
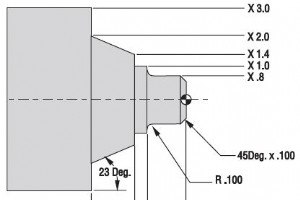
Exemple de programmation tour Haas pour illustrer lutilisation et la programmation du cycle débauche dressage Haas G72 Type I / Cycle de finition G70.Le code ci-dessus fonctionnera également sur les tours CNC avec commande Fanuc avec peu ou pas de modification.Tous les G-code / M-code utilisés dans
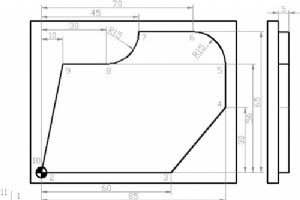
Cet exemple de programmation dinterpolation circulaire vous montrera ce quest linterpolation circulaire et comment la programmer. Avant de passer à cet exercice, vous devez dabord lire les articles Concepts et programmation de linterpolation circulaire (listés ci-dessous). Après la lecture des artic
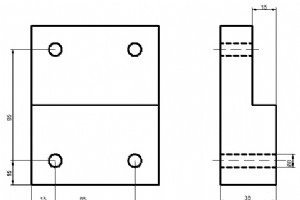
Exemple de programme de cycle de perçage G81 montrant comment percer un bloc à deux niveaux de manière économique.Le code de programme CNC est explicite, aucune technique complexe nest utilisée. Perçage bloc deux niveaux G81 Perçage bloc deux niveaux G81 N10 T4 M6 (FORET HÉLICOÏDAL 8”) N15 G90 G54
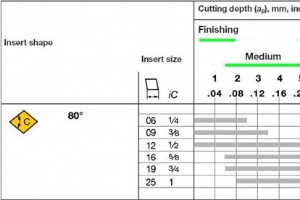
Limage ci-dessous est extraite du catalogue Sandvik Coromant Outils de tournage – Tournage général.Le graphique ci-dessous montre lAvance et la Profondeur de coupe pour lusinage Finition à Ébauche selon les recommandations Sandvik Coromant pour plusieurs plaquettes de tournage général, par ex. CNMG,
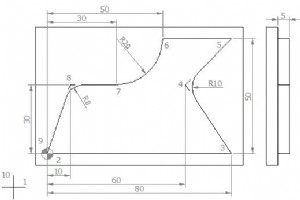
Bien que ce dessin dexemple semble un peu complexe, il est très facile à programmer. Avant de passer à cet exercice, vous devez dabord lire les articles sur linterpolation circulaire. Articles sur les concepts et la programmation de linterpolation circulaire Concepts et programmation de linterpolat
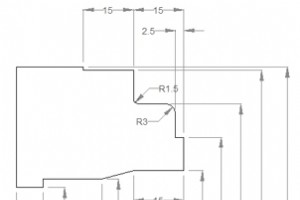
Un exemple complet de programmation CNC avec opérations ID/OD (Tournage/Alésage) pour les machinistes travaillant sur un tour CNC. Un incontournable à apprendre/pratiquer pour ceux qui apprennent la programmation CNC. Lavantage supplémentaire de cet exemple est quaucun cycle préprogrammé de tour CNC
Les machinistes CNC qui travaillent sur des tours/fraiseuses à commande ProtoTRAK peuvent télécharger gratuitement les manuels pour leurs commandes depuis le site web de Southwestern Industries. canuckmachineworks.ca Manuels ProtoTRAK Les manuels ProtoTRAK peuvent être téléchargés depuis le site web
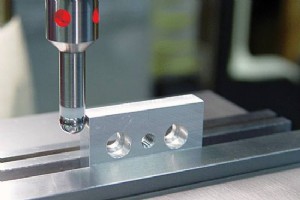
Comment mettre en place une fraiseuse CNC ? Avant de répondre à cette question « Comment configurer une fraiseuse CNC », de nombreux facteurs doivent être pris en compte. La machine est-elle verticale ou horizontale ? Combien daxes la machine possède-t-elle ? Quelle est la capacité du magasin douti
Exemple de programmation Fanuc montrant lutilisation de plusieurs cycles préprogrammés Fanuc en programmation CNC. Les cycles suivants sont utilisés dans cet exemple de programmation tour CNC : G71 : Cycle débauche tournage G72 : Cycle de dressage G70 : Cycle de finition Cycle G71 Fanuc pour opéra
Fraisesuse HaasÀ quel point connaissez-vous votre fraiseuse Haas ? Voici une série de questions liées aux réglages de la fraiseuse Haas, pour tester votre connaissance interne de la machine. Numéro de série Haas Quel est le numéro de série de votre commande Haas, et où est-il répertorié dans les rég
Vérification pour déterminer si le nombre total de caractères dans un bloc (commençant immédiatement après un code de fin de bloc et se terminant au code de fin de bloc suivant) est pair ou impair.
Rétraction de loutil par rapport à la pièce, permettant léchange de loutil pendant lusinage (si casse) ou la vérification de létat dusinage, puis repositionnement de loutil pour reprendre lusinage.
commande numérique par ordinateur

Le NHS renforce la sécurité au travail avec l'outil d'évaluation des risques COVID-19 automatisé de Rainbird

Rejoignez la Journée de la Fabrication pour démystifier les mythes et célébrer l'innovation
Outillage et stratégies d'usinage optimisés pour pièces de véhicules électriques
Les nanoscientifiques d'IBM stockent un bit de données sur un seul atome — une percée dans la mémoire ultra-miniaturisée