


Fabrication industrielle
 MfgRobots >> Fabrication industrielle > >> Manufacturing Equipment >> commande numérique par ordinateur
commande numérique par ordinateur

Vidéo montrant comment transformer votre fraiseuse en système scan/mesure 2D avec Tormach ScanCAD shareware et caméra USB bon marché.Démarrage scanner CNCLe machiniste scanne une pièce puis lusine. Présente diverses caméras utilisables.Introduction Scanner CNC TormachLe Scanner CNC Tormach transform
Les machinistes CNC peuvent télécharger gratuitement les catalogues outils CERATIZIT depuis leur site.Tous catalogues disponibles en plusieurs langues : anglais, français, allemand, italien, japonais, chinois, russe, espagnol, etc.Catalogue Tournage CERATIZITCatalogue Tournage CERATIZITCatalogue pri
Fanuc G73 Cycle perçage peck haute vitesseFanuc G73 effectue perçage peck haute vitesse. Coupe par avance intermittente au fond tout en évacuant copeaux. Aussi appelé cycle perçage bris copeaux. Utilisé sur commandes Fanuc fraiseuses.ProgrammationG73 X Y Z R Q F KG73 est modal, reste actif jusquà a
Fanuc G74 Cycle taraudage gauche par peckFanuc G74 pour taraudage gauche sur fraiseuse. Rotation broche anti-horaire. Article complet : G74 Taraudage gauche ou cycle taraudage inverse.Fanuc permet taraudage gauche avec avantage peck tapping. Perçage profond difficile : copeaux collés au taraud ou ré
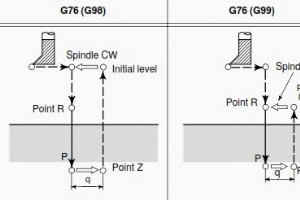
Fanuc G76 Cycle alésage finLe cycle Fanuc G76 alèse précisément. Au fond, broche arrêtée, outil écarté de la surface et rétracté. Utilisé pour alésages avec têtes alésage/facage, aussi appelé cycle perçage fin.ProgrammationG76 X Y Z R Q P F KParamètresParamètreDescriptionX YDonnées position trouZPos
Vidéo montrant un centre dalésage horizontal exécutant le cycle G76.Fanuc G76 Cycle alésage finLe cycle Fanuc G76 alèse un trou précisément. Au fond, la broche sarrête, loutil séloigne de la surface usinée et se rétracte.Comment programmer : Fanuc G76 Cycle alésage fin – Fraiseuse CNCVidéo Fanuc G76
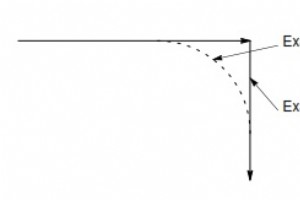
G09 Arrêt exact est aussi appelé :Arrêt exactDécélération axe à zéroArrondi de précisionG09 Arrêt exactLe G-Code G09 Arrêt exact ou Arrondi de précision décélère les axes à vitesse nulle à la fin du bloc où il est programmé. Après larrêt, les axes accélèrent à lavance programmée au bloc suivant. Cel
M-Codes HurcoLes M-Codes Hurco (Fonctions diverses) provoquent des actions machine (contrôle lubrifiant, changements outil). Plusieurs M-Codes peuvent être utilisés dans un bloc NC.Liste M-Codes Hurco – Fraiseuse CNCListe M-Codes HurcoM-CodeDéfinitionM00Annule broche/lubrifiant ; arrête exécution pr
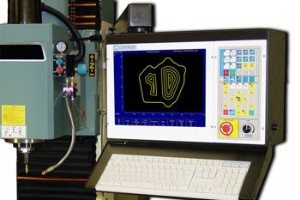
Liste complète des M-Codes Centroid M-Series pour fraiseuse CNC.Les M-Codes effectuent des actions spécialisées dans les programmes CNC.M-Codes Centroid – Fraiseuse (M-Series)Manuel opérateur Centroid M-SeriesTéléchargement gratuit Manuel opérateur Centroid M-Series depuis site Centroid.Manuels prog
Centroid G10 – Réglage paramètresLe G-Code Centroid G10 permet au machiniste de régler des paramètres pour différentes opérations de programme. De nombreux paramètres machine peuvent aussi être définis avec G10.Centroid G10 – Réglage paramètresRéglages offsets outil G10 – Fraiseuse CNCG10 H5 R-1.3 ;

Liste complète des M-Codes Haas. Tous les M-Codes sactivent ou provoquent une action après exécution de tout le reste dans le bloc. Un seul M-Code par bloc autorisé. Si un numéro de réglage (Setting) est listé, il est lié à ce M-Code.Pour les G-Codes Haas : Haas CNC Mill G Codes.M-Codes Haas Fraiseu
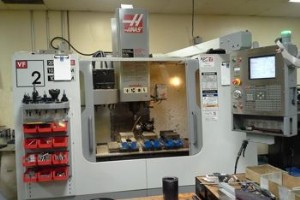
Manuel Haas FraiseuseLes machinistes CNC peuvent télécharger gratuitement le manuel Haas Fraiseuse depuis le site Haas. Il contient tous les détails dexploitation et programmation CNC. Le manuel Haas Tour est aussi disponible.Manuel Haas Fraiseuse – Opérateurs et ProgrammationTéléchargement Manuel H

Cycle Siemens Sinumerik CYCLE82 perçage/alésage. Fonctionne sur Sinumerik 840D, 810D, 808D et contrôles similaires.Exemple programme CYCLE82Pour exemple complet : Sinumerik CYCLE82 Exemple programme perçage alésage.Format CYCLE82CYCLE82 (RTP, RFP, SDIS, DP, DPR, DTB)ParamètreDescriptionRTPPlan de ré
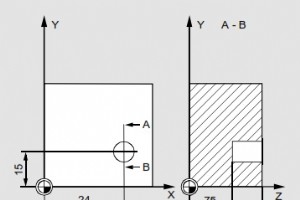
Exemple de programmation CNC illustrant lutilisation du cycle Sinumerik 840D CYCLE82 perçage/alésage (counterboring).Fonctionne sur :Sinumerik 840DSinumerik 810DSinumerik 808Det contrôles Sinumerik similaires.Aperçu CYCLE82Pour compréhension complète, voir : Sinumerik CYCLE82 Perçage alésage – Progr
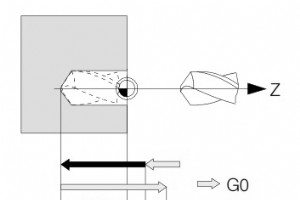
Cycle Sinumerik CYCLE81 perçage, centrage pour machinistes sur tour avec commande Siemens Sinumerik.Fonctionne sur Sinumerik 840D, 808D et contrôles similaires.CYCLE81 pour fraiseuse CNCPour fraiseuse avec Sinumerik 840D/808D, voir : Sinumerik 840D CYCLE81 Perçage centrage.Cycle perçage centrage Tou
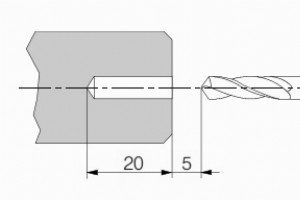
Exemple de programmation CNC pour machinistes sur tours avec commandes Siemens Sinumerik 840D/808D. Facile à apprendre et comprendre.Le cycle CYCLE81 Sinumerik est un cycle de perçage décrit brièvement dans :Tour CNC – CYCLE81 Cycle perçage – Sinumerik 840D TournageFraiseuse CNC – Sinumerik 840D CYC
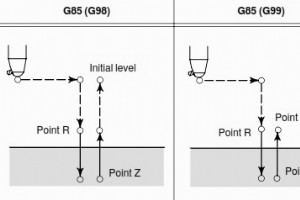
Le cycle dalésage Fanuc G85 est aussi appelé cycle de réamurage Fanuc G85, car utilisable pour opérations de réamurage.Cycle dalésage Fanuc G85 – Cycle de réamurageLoutil descend à la profondeur finale avec lavance et rétracte au plan de retrait avec la même avance.Format Fanuc G85G85 X Y Z R F KPar
G-Codes One-Shot (à effet unique)Un G-Code one-shot nest efficace que dans le bloc de programme où il est programmé. Dès lexécution du bloc suivant, il nest plus actif.Apprendre la programmation G-CodeExemple de G-Code One-ShotG4 Temporisation (Dwell) est un G-Code one-shot. Lexemple suivant montre
G-Codes modauxUn G-Code modal reste actif dans le programme CNC jusquà ce quun autre G-Code du même groupe soit rencontré (programmé).Chaque G-Code a un groupe associé ; un seul G-Code du groupe associé peut être actif à la fois dans le programme.Exemples de groupes :G00, G01, G02, G03 – Même groupe
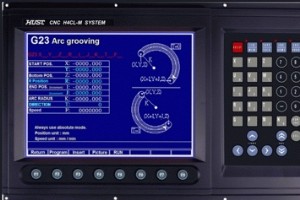
Liste des G-Codes Hust pour machinistes sur fraiseuses CNC avec commandes Hust.Fonctionne sur :Hust CNC H4M, Hust CNC H4CL-M et contrôles Hust fraiseuse associés.Liste G-Codes Hust – Fraiseuse CNCListe G-Codes Hust – Fraiseuse CNCG-CodeFonctionG00Positionnement rapide (avance rapide)G01Coupe linéair
commande numérique par ordinateur
Logiciel de suivi des temps d'arrêt : booster l'efficacité manufacturière et réduire les coûts

Comprendre les pannes cloud : causes, impact et prévention

Trois idées reçues clés qui minent la transformation organisationnelle

Synthèse à température ambiante de nanoparticules de ZnO stabilisées par glycérol à partir de solutions concentrées de chlorure de zinc