


Fabrication industrielle
 MfgRobots >> Fabrication industrielle > >> Manufacturing Equipment >> commande numérique par ordinateur
commande numérique par ordinateur

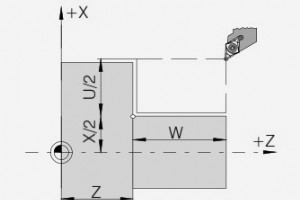
Le cycle de tournage longitudinal G20 pour commande Fanuc 21 TB est un code G modal.Le cycle G20 peut être utilisé pour le tournage droit et le tournage conique.Le cycle G20 est facile à programmer et à apprendre.Le cycle G20 est utilisé pour le tournage simple, cependant plusieurs passes sont possi

Hurco CNC fournit des machines-outils CNC incluant centres dusinage, centres de tournage et 5 axes, tous avec une commande flexible – WinMax.Les manuels Hurco CNC pour Programmation, Maintenance, Sécurité, Pré-installation et Démarrage sont gratuits à télécharger depuis le site Hurco CNC.Manuels Hur
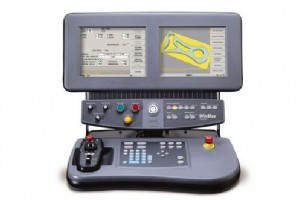
Téléchargement gratuit Hurco WinMaxLes opérateurs CNC peuvent télécharger gratuitement la version bureau de WinMax 9 depuis le site Hurco CNC : https://www.hurco.com/en-us/machine-tools/our-control/Pages/WinMax9.aspxCommande Hurco WinMaxListe des fonctionnalités Hurco WinMaxMise à léchelle DXF : Per
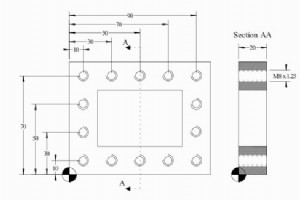
Programme CNC montrant lutilisation des cycles G81 Perçage et G84 Taraudage.Le cycle de perçage G81 a déjà été expliqué brièvement ici : Cycle de perçage préprogrammé G81 – Programmation CNC Fraiseuse.Exemples de programmes G81 : https://www.helmancnc.com/fanuc/fanuc-g81-drilling-cycle/.Le cycle de
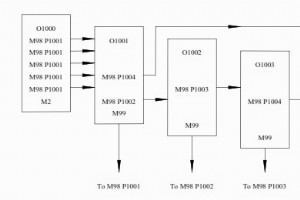
Voici un exemple de sous-programme Fanuc montrant comment les opérateurs CNC peuvent rendre leurs programmes plus faciles à écrire et maintenir en utilisant la méthode de sous-programmation.Sous-programmes CNCLa sous-programmation est une méthode où les opérateurs peuvent appeler dautres programmes
G68 Rotation système coordonnéesLe code G Fanuc G68 Rotation système coordonnées facilite lexécution dun motif dopérations sous un angle rotatif.En bref : En désignant un angle de rotation avec G68 dans le programme, lusinage réel sera effectué sur le système de coordonnées rotatif.Vous pouvez spéci
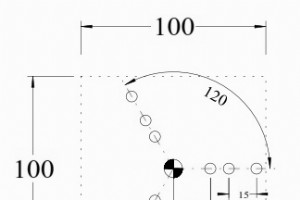
Le code G Fanuc G68 Rotation système coordonnées facilite lexécution dun motif dopérations sous un angle rotatif.Voici un exemple de base de programmation CNC qui aide à comprendre le fonctionnement réel de la rotation de coordonnées G68.Exemple programme Fanuc G68T1 M6 G0 G90 G40 G21 G17 G94 G80 G5
Un tutoriel de base de programmation CNC montrant comment les opérateurs peuvent couper des filetages sur une machine CNC Siemens Sinumerik 802D SL.Comme le Sinumerik 802D SL dispose du cycle de filetage CYCLE97, bien que les opérateurs aient à gérer de nombreux paramètres, plus de paramètres pour u
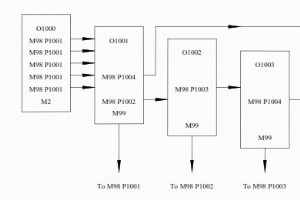
Sous-programmation FanucLa commande Fanuc permet daccéder à dautres programmes pièces stockés dans le répertoire principal.Pour un exemple de programme dappel de sous-programme, lire : Filetages multi-démarrages avec cycle filetage Fanuc G76.Appel de sous-programmeLe sous-programme est appelé par lu
G28 Retour point de référenceLe code G G28 retour point de référence est utilisé pour approcher le point de référence via une position intermédiaire.La position intermédiaire peut être spécifiée en absolu X, Z ou en relatif U, W.Quest-ce que le point de référence ? Lire : Retour zéro CNC ou retour p
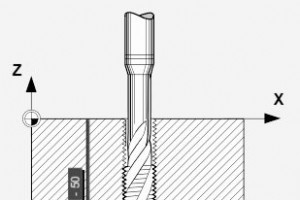
Si la broche de votre machine CNC est équipée dun générateur dimpulsions, vous pouvez effectuer du taraudage rigide avec le code G Sinumerik G331 Taraudage rigide.Les codes G Sinumerik G331 G332 Taraudage rigide sont expliqués ici : Taraudage rigide sur Sinumerik 840D/810D avec G331 G332.Sinumerik G
Siemens fournit gratuitement les manuels pour les commandes Sinumerik CNC. Les opérateurs CNC travaillant avec des commandes Sinumerik peuvent librement parcourir et télécharger les manuels de leur choix gratuitement.Manuels Siemens Sinumerik 808DLes opérateurs CNC travaillant sur commandes Siemens
Cette vidéo montre comment mettre la machine sous tension et référencer les axes, sur un tour CNC avec commande SINUMERIK 808D.Retour zéro CNC ou retour point de référenceLe point de référence est un point fixe à lintérieur de la machine CNC dont les valeurs sont déjà stockées. Lorsque nous amenons
Le Sinumerik 808D de Siemens est facile à configurer et à exécuter.Comme le montre cette vidéo, comment un outil de tournage, de filetage peut être facilement mesuré pour le réglage du décalage outil.Réglage décalage outil Sinumerik 808DLa machine Sinumerik 808D utilise un système de mesure interne
En utilisant linstruction MSG() de Siemens Sinumerik, toute chaîne de caractères du programme pièce peut être affichée comme message à lopérateur.Ces messages peuvent être de tout type, de linformationnel à laffichage de données critiques en temps réel.Exemples de programmes CNC avec instruction Sin
Normalement, les opérateurs CNC entrent/réglent manuellement les décalages outil via le panneau de commande.Mais si vous souhaitez régler les décalages outil et pièce via le programme, vous pouvez utiliser le code G Haas G10 Réglage programmable des décalages.Il est pratique davoir les décalages out
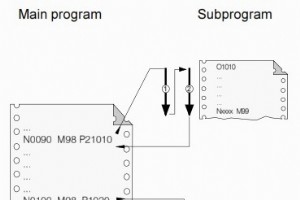
Les programmeurs et opérateurs CNC doivent quotidiennement traiter différents types de composants avec une variété dopérations dusinage.Pour suivre le rythme, ils mettent en œuvre différentes techniques.Quest-ce que la sous-programmation ?Lune des techniques les plus utilisées est la sous-programmat
Presque toutes les commandes CNC ont un moyen de créer des sous-programmes, des sous-routines.Les sous-programmes CNC sont ajoutés à la mémoire de programmes (répertoire programmes) comme programmes distincts, puis appelés depuis un programme externe (programme principal).En savoir plus sur les sous
Haas M98 Appel sous-programmeLe code Haas M98 dappel de sous-programme est utilisé pour appeler des sous-routines (sous-programmes).Le sous-programme doit être dans la liste des programmes, et doit se terminer par M99.Les opérateurs CNC peuvent même choisir le nombre de répétitions de la sous-routin
Les commandes de sous-programme Haas M97 M98 sont déjà décrites brièvement avec des exemples, voir ici :Haas M97 Appel sous-programme local avec exemple programme CNCHaas M98 Appel sous-programme avec exemple de code de baseAutres articles CNC sur les sous-programmesBases des sous-programmes CNC pou
commande numérique par ordinateur

Intégrer les systèmes avant de lancer l'automatisation IA : feuille de route d'un CIO
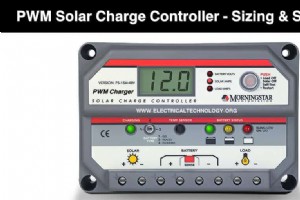
Contrôleurs de charge solaire PWM : fonctionnement, dimensionnement et guide de sélection
5 façons dont la correction de montage externe améliore l'efficacité de l'usinage CNC

Nanoparticules métalliques : puissants inhibiteurs de pompes d'efflux et de biofilms pour restaurer l'efficacité des antibiotiques