


Fabrication industrielle
 MfgRobots >> Fabrication industrielle > >> Manufacturing Equipment >> commande numérique par ordinateur
commande numérique par ordinateur

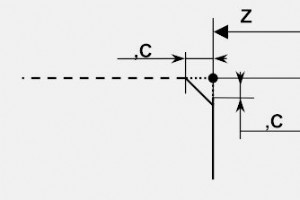
Le mouvement linéaire programmé avec G01 peut être relié au mouvement du bloc suivant par un chanfrein (C) ou un rayon (R).Connexe : G01 Chanfrein et arrondi exemple programme CNCProgrammation chanfrein G01Le chanfrein sidentifie par la lettre C suivie de la valeur.N12 ….. N13 G1 X… Z… C… N14 …..Pro
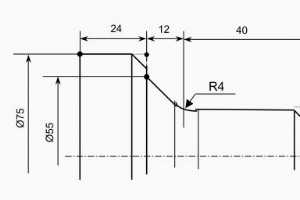
Pour une brève description de la programmation chanfrein et rayon darrondi avec G01, lisez larticleProgrammation chanfrein et rayon avec G01 G-code.Vous pourriez lire dautres articles exemples programmation CNC, bonnes références pour programmeurs/machinistes sur le terrain.Programmation CNC débutan
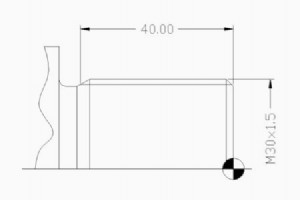
Coupe filetage Fanuc 21i 18i 16i cycle G76Le cycle Fanuc G76 sert pour filetage externe et interne.Commandes Fanuc 21i 18i 16i utilisent format deux blocs cycle G76.Pour filetage interne G76 Fanuc 21i/18i/16i lire Filetage interne Fanuc 21i 18i 16i G76Connexe : Format monobloc G76 Fanuc 10/11/15TPro
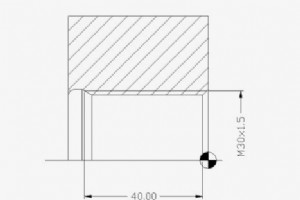
Programme CNC pour filetage interne avec cycle G76 sur commandes Fanuc 21i/18i/16i.Pour exemple filetage externe G76 lire Filetage externe G76 Fanuc 21i 18i 16i CNCFanuc 21i/18i/16i utilisent format deux blocs pour cycle G76.Connexe : Format monobloc G76 Fanuc 10/11/15TLe cycle Fanuc G76 a de multip
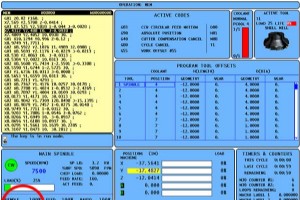
Run Stop Jog Continue (RSJC) est une fonction de commande CNC disponible sur fraiseuses et tours Haas.Présentation Haas Run Stop Jog Continue (RSJC)RSJC permet darrêter un programme en cours, de faire du jog (pointé) loin de la pièce puis de reprendre lexécution. Une fois loutil écarté, une plaquett
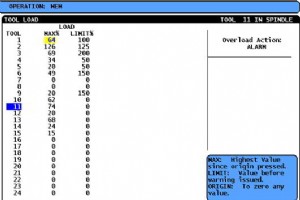
Surveillance charge outil sur Haas CNCLa commande Haas CNC dispose dune fonction de surveillance de charge outil (broche) permettant à lopérateur de définir une limite de charge pour chaque outil, accessible dans laffichage Commandes Courantes en appuyant sur page down.Saisir une valeur maximale pro
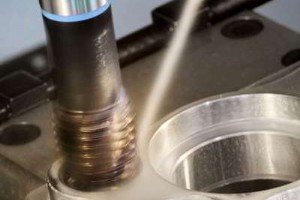
Taraudage rigide CNCLa plupart machines-outils CNC offrent maintenant le taraudage rigide comme fonction standard. Pendant le taraudage rigide, la rotation broche et lavance sont synchronisées pour correspondre à un pas de filet spécifique tandis que le taraud rigidement monté est rapidement entraîn

Les G-codes sont aussi appelés codes préparatoires (fonctions préparatoires).Liste complète codes G CNCListe complète codes GListe des G-codes couramment trouvés sur commandes Fanuc et similairesCode GGroupeFonctionABCG00G00G0001Positionnement (Déplacement rapide)G01G01G01Interpolation linéaire (Ava
Fonctions divers tour HAAS CNCCodes M tour Haas CNCM-CodeDescriptionM00Arrêt programme – ModalM01Arrêt programme optionnel – ModalM02Fin programme – ModalM03Broche avant (S) – ModalM04Broche arrière (S) – ModalM05Arrêt broche – ModalM08Refroidissement ON – ModalM09Refroidissement OFF – ModalM10Serra
Fonctions préparatoires tour HAAS CNCCodes G tour Haas CNCG00 Mouvement positionnement rapideG01 Interpolation linéaire OU Mouvement linéaire, Chanfrein et Arrondi dangle – ModalG02 Interpolation circulaire horaire – ModalG03 Interpolation circulaire anti-horaire – ModalG04 Temporisation (P) P=Secon
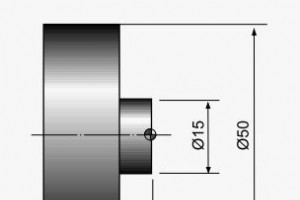
Cycle dégagement frontal Fanuc G94 passe uniqueLe G-code Fanuc G94 est utilisé pour le dégagement frontal débauche.Le cycle de dégagement frontal Fanuc G94 est utilisé pour le dégagement simple (passe unique) cependant plusieurs passes sont possibles en spécifiant la position Z des passes supplément
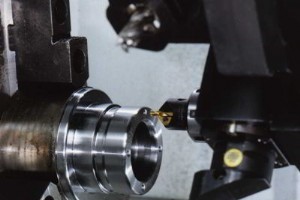
M19 Orientation brocheM19 Orientation broche. Le M-code M19 arrête la broche à une position angulaire définie.Utilisation orientation brocheLorientation broche est normalement utilisée pour opérations fraisage (outillage tournant) sur tour CNC.Broche principale et sous-broche peuvent être orientées
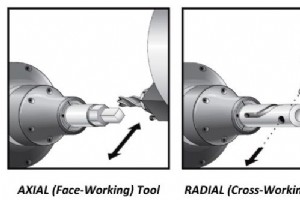
Définition outillage tournant tour CNCLoption outillage tournant tour CNC permet dentraîner des outils axiaux ou radiaux pour effectuer des opérations secondaires comme perçage ou taraudage, tant sur la face de la pièce que sur le diamètre. La broche principale fournit un indexage par incréments pré
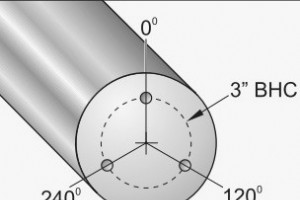
Programmation tour outillage tournantCet exemple montre lutilisation doutil entraîné (outillage tournant) et orientation broche sur tour Haas CNC.Pour introduction outillage tournant et M-codes Haas tour :Définition outillage tournant tour CNC et M-codes Haas associésM19 Orientation broche – M119 Or
Programmation tour outillage tournantCet exemple montre lutilisation doutil entraîné (outillage tournant) et orientation broche sur tour Haas CNC.Pour introduction outillage tournant et M-codes Haas tour :Définition outillage tournant tour CNC et M-codes Haas associésM19 Orientation broche – M119 Or

Programmation tour outillage tournant axe CCeci est un exemple de programmation tour outillage tournant qui montre lutilisation doutil entraîné (outillage tournant) et axe C sur tour Haas CNC.Pour une brève introduction de loutillage tournant et M-codes associés sur tour Haas :Définition outillage t
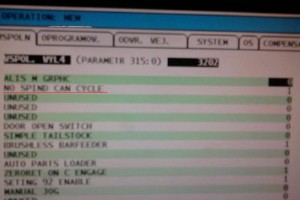
Cycles Haas CNC G81, G82, G83, G85, G89, G95 avec outillage tournantAvant dutiliser les cycles préprogrammés G81, G82, G83, G85, G89, G95 avec outillage tournant frontal ou axial, il faut sassurer que le paramètre Haas CNC 315 bit 1 (NO SPINDLE CAN CYCLE) est correctement réglé.Paramètre Haas 315 IN
Programmation angle CNC G01 A…Lors de lutilisation dinstructions G1 (G01) ainsi que des coordonnées de fin de mouvement X et/ou Z, outre les rayons (G01 R…) ouchanfreins (G01 C…) sur points finaux, le programmeur peut indiquer langle de mouvement (G01 A…).Pour une brève description de la programmati
Avance par tour (G95)G95 Avance par tourG95 (Avance par tour) est un G-code modal qui ordonne à la commande dinterpréter les commandes davance en mm par tour (mm/tr) ou pouces par tour de broche.G01 F0.02Le code ci-dessus ferait avancer laxe de 0,02 mm pour chaque tour de broche.Quand G95 est actif,
Avance par minute (G94)G94 est un G-code modal. G94 ordonne à la commande dinterpréter les commandes davance comme :pouces/minute ou mm/minute pour mouvements linéaires.degrés/minute pour mouvements rotatifs.pouces/minute ou mm/minute pour combinaison mouvements linéaires et rotatifs.Lorsquune combi
commande numérique par ordinateur

Sécurisez votre système IIoT avec des bibliothèques cryptographiques personnalisées

Générer des Sons Musicaux avec Arduino : Guide Pas à Pas

Optimisation des précurseurs de titane pour couches compactes TiO₂ haute performance dans les cellules solaires pérovskite
Potentiel photocatalytique des hétérostructures phosphorène-nanotubes de carbone : une étude par théorie de la fonctionnelle de la densité