



Programmation outillage tournant tour Haas CNC : Orientation broche & M-codes
Programmation tour outillage tournant
Cet exemple montre l'utilisation d'outil entraîné (outillage tournant) et orientation broche sur tour Haas CNC.
Pour introduction outillage tournant et M-codes Haas tour :
- Définition outillage tournant tour CNC et M-codes Haas associés
- M19 Orientation broche – M119 Orientation sous-broche
- Codes M tour Haas CNC
- Codes G tour Haas CNC
Pour même exemple utilisant axe C lire Programmation axe C tour outillage tournant Haas CNC
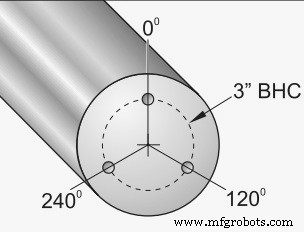
Exemple orientation broche M19 Haas CNC
O0050
N10 T101
N15 G54
N20 G00 X3.0 Z0.1
N25 G98
N30 M19 P0
N35 M14
N40 M133 P2000
N45 G01 Z-0.5 F40.0
N50 G00 Z0.1
N55 M19 P120
N60 M14
N65 G01 Z-0.5
N70 G00 Z0.1
N75 M19 P240
N80 M14
N85 G01 Z-0.5
N90 G00 Z0.1
N95 M15
Explication code programme CNC
N25 G98 Avance par minute.
G98 avance par minute utilisée au lieu de G99 avance par tour broche, car avec la plupart codes outillage tournant G98 est utilisé car la broche ne tourne pas à haut régime.
N30 M19 P0 Orientation broche.
L'option orientation broche M19 permet positionnement broche à angle programmé spécifique, pour plus d'infos lire M19 Orientation broche – M119 Orientation sous-broche.
N35 M14 Serrage broche principale ou activation frein broche.
N40 M133 P2000 Activation outillage tournant avant 2000 tr/min.
N95 M15 Désactivation frein broche principale.
commande numérique par ordinateur
- Tour vertical CNC monobroche haute précision – Modèle V420
- Tour CNC HL-55/2000 Femco : tournage de précision pour grandes pièces
- Maîtriser la programmation CNC : Les essentiels du G-Code et M-Code
- Codes G CNC expliqués : guide essentiel pour programmeurs
- Guide de programmation CNC tour pour débutants
- Guide pas à pas programmation tour CNC : chanfrein, conique, rainure, arc
- Exemple Programmation Tour Fanuc Débutant : Coupes Droites, Coniques, Arcs
- Télécharger le Manuel Opérateur Tour CNC Haas Officiel – Guide Complet & Exemples Programmation
- Maîtriser le cycle de tournage brut G71 : Exemple de code Fanuc pour tour CNC