



Comprendre l'outillage tournant tour CNC & M-codes Haas : Guide complet
Définition outillage tournant tour CNC
L'option outillage tournant tour CNC permet d'entraîner des outils axiaux ou radiaux pour effectuer des opérations secondaires comme perçage ou taraudage, tant sur la face de la pièce que sur le diamètre. La broche principale fournit un indexage par incréments précis pour positionnement et répétabilité.
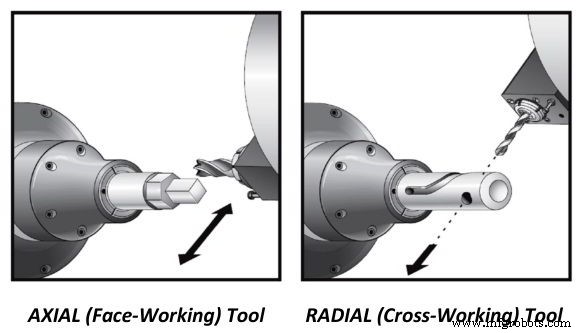
outillage tournant tour CNC axial et radial
Avant utilisation outillage tournant sur tour CNC, la machine doit être préparée :
- Régler paramètres Haas Paramètres CNC Outillage tournant avec cycles G81, G82, G83, G85, G89, G95
- L'entraînement outillage tournant doit être engagé.
- L'outillage tournant doit tourner avant/arrière à vitesse programmée.
- Serrage/Desserrage broche principale pour opération.
- Orientation broche peut être utilisée.
- Axe C pour opérations outillage tournant plus précises.
- À la fin, outillage tournant doit être arrêté
- L'entraînement outillage tournant doit être désengagé (sur certaines machines désengagement auto au rotation tourelle).
M-codes Haas tour outillage tournant
Voici les M-codes principalement utilisés avec outillage tournant sur tour Haas :
M133 Entraînement outillage tournant avant
Active moteur outillage tournant à (PXXXX) tr/min, exemple :
M133 P1000
Active outillage tournant avant à 1000 tr/min.
Quand outillage tournant engagé, moteur tourne lentement quelques ms pour engager engrenage château.
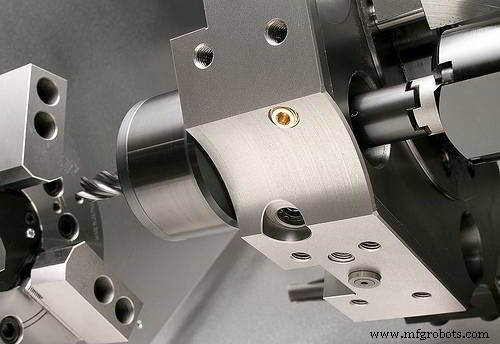
Outillage tournant tour CNC
M134 Entraînement outillage tournant arrière
Active moteur outillage tournant sens inverse à (PXXXX) tr/min, exemple :
M134 P1000
Active outillage tournant arrière à 1000 tr/min.
M135 Arrêt entraînement outillage tournant
M135 arrête l'outillage tournant.
M14 Serrage broche principale / M15 Desserrrage broche principale
M14 Serre broche principale ou active frein broche.
M15 Desserre ou désactive frein broche. La broche se desserre automatiquement lors changement outil ou nouvelle vitesse broche commandée. Aussi quand RESET pressé.
M19 Orientation broche
Option orientation broche permet positionnement broche à angle précis programmé.
M19 oriente broche position zéro. Valeur P ou R avec M19 pour angle spécifique (degrés).
M119 oriente sous-broche.
Lire M19 Orientation broche – M119 Orientation sous-broche.
Pour exemple programme M19 lire Programmation outillage tournant – Orientation broche Haas CNC
M154 Engagement axe C / M155 Désengagement axe C
M154 Engagement axe C
M155 Désengagement axe C
Ces codes engagent et activent/désactivent moteur axe C.
L'axe C fournit mouvement bidirectionnel haute précision broche interpolé X/Z. Vitesses 0.01 à 60 TR/M commandables.
Pour exemple programme axe C lire Programmation axe C tour outillage tournant Haas CNC
commande numérique par ordinateur
- Outillage CNC essentiel pour la coupe et sculpture bois de précision
- Tour vertical CNC monobroche haute précision – Modèle V420
- Tour CNC HCP/HC haute performance : capacité axiale et radiale supérieure
- Tour CNC HL-55/2000 Femco : tournage de précision pour grandes pièces
- Télécharger le Manuel Opérateur Tour CNC Haas Officiel – Guide Complet & Exemples Programmation
- Connecter votre Haas CNC à un PC ou portable : Guide étape par étape
- Rétraction et récupération d'outil : Définition du dictionnaire CNC
- Guide complet codes G et M CNC pour fraisage et tournage
- Guide complet G-Codes & M-Codes Bosch CC 100 M pour opérateurs fraiseuses CNC