



Maîtriser programmation chanfrein et rayon avec G01
Le mouvement linéaire programmé avec G01 peut être relié au mouvement du bloc suivant par un chanfrein (C) ou un rayon (R).
Connexe : G01 Chanfrein et arrondi exemple programme CNC
Programmation chanfrein G01
Le chanfrein s'identifie par la lettre C suivie de la valeur.
N12 …..
N13 G1 X… Z… C…
N14 …..
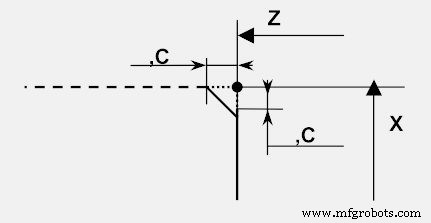
Programmation chanfrein G01
Programmation rayon G01
Le rayon s'identifie par la lettre R suivie de la valeur.
N12 …..
N13 G1 X… Z… R…
N14 …..
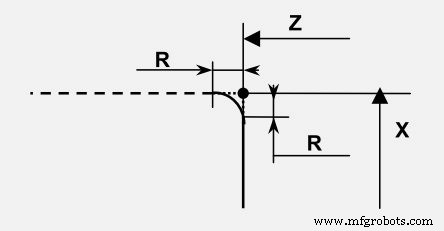
Programmation rayon G01
Pour exemple complet chanfrein/rayon G01 lire article
G01 Chanfrein et arrondi exemple programme CNC
Maîtriser G01 : Chanfrein & arrondi d'angle en programmation CNC
Les femmes ouvrent la voie dans l'industrie : de l'atelier à la formation technique
commande numérique par ordinateur
- Maîtriser la programmation d'extensions Python avec C : Construire des modules natifs rapides
- Maîtriser la programmation CNC 5 axes avec vecteurs outil : guide pratique
- Comprendre le G-Code vs M-Code : différences clés pour opérateurs CNC
- Maîtriser la programmation CNC : cycles G71 ébauche et G70 finition Fanuc
- Cycles préprogrammés CNC : avantages et inconvénients pour un usinage efficace
- Maîtriser la programmation CNC : Principes, applications et maîtrise du G-code
- Programmation angle précise CNC G01 : Maîtriser angles, rayons et chanfreins
- Fondamentaux programmation CNC : Tutoriels pas-à-pas et exemples code
- Exercice programmation CNC : Tourning extérieur avec rayon – Compléter les vides