



Exemple de Programmation CNC NUMS 322T – Guide Pas à Pas
Soumis par : BEATA
Dessin / Image
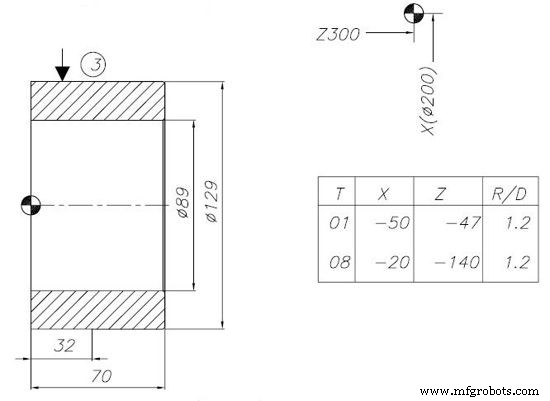
Programme CNC
Troisième variante de programme NUMS 322T, plus compact. Usinage principal avec T0101 (ébauche), puis T0808 (finition/alésage). Utilisation de G01 en interpolation linéaire 2 axes (X et Z simultanés) pour conicité et profils obliques (ex: X2500 Z-2500 = cône 45°).
PROGRAM 65 TAE 32 / 500 TAE 32 01.1006.00 MOCOWANIE 2. POZYCJA BAZY :X - 200Z - 300 %%%
N001 G95 S035 M04
N002 G00 X1650 Z-18300 T0101
N003 G01 X-25500 F250 M08
N004 G00 X2115 Z65
N005 G01 X2350 Z-2350
N006 Z-36300
N007 G00 X200 Z3900
N008 X-1650 Z18200 M05
N009 T0000
N010 X-12685 Z-8935 S030 T0808 M03
N011 G01 X2500 Z-2500 F150 M08
N012 G00 X12435 Z9185 M05
N013 T0000
N014 M30
%%%
Analyse Compacte
- N003 : Ébauche longitudinale massive : X-25500 (-25.5 mm rayon) à F250 mm/tr.
- N005 : Chanfrein/cône 45° : X2350 Z-2350 (ΔX = ΔZ).
- N006 : Alésage/tournage intérieur Z-36300 (-36.3 mm).
- N011 : Second outil T0808 : Cône 45° X2500 Z-2500 à F150 (finition).
- Positions de changement : X~12-14 mm (rayon), Z~9 mm (loin de la pièce).
Programme optimisé pour temps cycle court : deux outils seulement, parcours directs, avances élevées.
Exemple de Programme CNC NUMS 322T – G-Code Complet pour Usinage CNC
Écrou en Acier Premium – Fixation Haute Résistance Durable
commande numérique par ordinateur
- Programmation CNC pour débutants : exemple pas à pas sur tour
- Guide de programmation CNC tour pour débutants
- Programmation CNC pour débutants : apprenez avec un exemple pratique d'alésage
- Guide programmation Fanuc CNC : exemple simple et complet
- Guide pas à pas programmation tour CNC : chanfrein, conique, rainure, arc
- Exemple Fanuc G21 : Programmation CNC Tour en Système Métrique
- Exemple Programmation Tour Fanuc Débutant : Coupes Droites, Coniques, Arcs
- Programmation angle précise CNC G01 : Maîtriser angles, rayons et chanfreins
- Programmation électroérosion à fil : Guide CNC complet pour machinistes