



Exemple de Programme CNC NUMS 322T – G-Code Complet pour Usinage CNC
Soumis par : BEATA
Dessin / Image
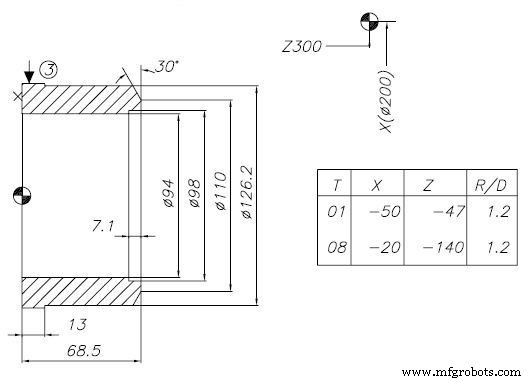
Programme CNC
Second programme NUMS 322T (microns) pour une pièce similaire mais avec parcours différent. On note l'utilisation de G01 en coordonnées absolues grandes valeurs (ex: X10410 Z-5430 = 10.41 mm / -5.43 mm) et des déplacements rapides G00 vers positions de changement outil (X190 Z5550 = 0.19 mm / 5.55 mm).
PR. 66 TAE/500 TAE-32N 01/1006.00 MOC. 3 POZYCJA BAZY : X=200Z=300 %%%
N001 G95 S035 M04
N002 G00 X1600 Z-18400 T0101 /N003 G01 X-6000 F200 M08 /N004 G00 X4000 Z23100 M05 /N005 M00
N006 X-3400 Z-23100 S035 T0101 M04
N007 Z-200
N008 G01 X-4070 F250 M08
N009 X-7000 Z1500
N010 X-19930
N011 G00 X1769 Z69
N012 G01 X10410 Z-5430 F200
N013 Z-50760 F300
N014 G00 X190 Z5550
N015 X-1500 Z18450 M05
N016 T0000
N017 X-12500 Z-9050 S030 T0606 M03 /
N018 G01 Z-9500 F200 M08 /
N019 G00 X14000 Z24000 M05 /
N020 M00 /
N021 X-14000 Z-23050 S030 T0606 M03
N030 X-200
N031 G01 Z-70500 F200 M08
N032 G00 X200 Z7050
N033 X-585 Z-35
N034 G01 X1850 Z-1850
N035 Z-5950
N036 X800
N037 X850 Z-850
N038 G00 X35 Z900
N039 X12700 Z9050 M05
N040 T0000
N041 M30
Observations Techniques
- N012-N013 : Usinage long en Z (-50.76 mm) à F300 mm/tr (très rapide = ébauche large).
- N031 : Z-70500 = -70.5 mm profondeur (alésage profond ?).
- N034-N037 : Profil complexe avec chanfreins implicites (X1850 Z-1850 = 45°).
- T0606 réutilisé : Même outil pour opérations distinctes (N017 et N021).
- Slash (/) sur plusieurs lignes : Blocs optionnels groupés pour saut conditionnel.
La structure modulaire avec M00 (arrêt opérateur) suggère un usinage en plusieurs étapes avec contrôles dimensionnels intermédiaires.
Programme CNC Complet NUMS 322T – Exemple Pas à Pas
Exemple de Programmation CNC NUMS 322T – Guide Pas à Pas
commande numérique par ordinateur
- Cycle de répétition de motif G73 Fanuc : exemple de programme CNC et guide
- Guide programmation Fanuc CNC : exemple simple et complet
- Guide pas à pas programmation tour CNC : chanfrein, conique, rainure, arc
- Programmation Tour CNC Simple : Exemple en Pouces pour Débutants
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Maîtriser G01 : Chanfrein & arrondi d'angle en programmation CNC
- Programme fraisage rainure CNC débutant : Exemple simple & guide pas à pas
- Maîtriser le cycle de taraudage G84 : Guide pratique de programmation CNC
- Tutoriel programme de fraisage CNC : Commandes G01, G02, G03, G90, G91 expliquées