



Intégration optimisée du contour Sinumerik CYCLE95 dans un programme appelant
Soumis par : BEATA
Dessin/Image
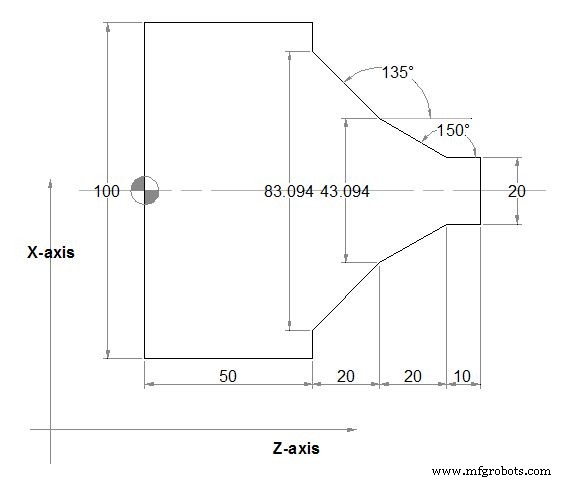
Programme CNC
;Siemens Sinumerik CYCLE95 premier paramètre NPP ;peut être donné comme routine séparée ;ou défini dans programme appelant avec Étiquettes ;contour évacuation copeaux défini dans programme appelant N110 G18 G90 G96 F0.8 N120 S500 M3 N130 T1 D1 N140 G0 X140 N150 Z160 N160 CYCLE95("START:END",2.5,0.8,0.8,0,0.8,0.75,0.6,1, , , ) N170 G0 X140 Z160 N175 M02 START: N180 G1 X20 Z100 F0.6 N190 Z90 N200 Z70 ANG=150 N210 Z50 ANG=135 N220 Z50 X100 END: N230 M02
Maîtriser la commande Siemens Sinumerik ANG= pour contrôle précis du contour
Programme Sinumerik CYCLE95 tournage intérieur - Tutoriel
commande numérique par ordinateur
- calloc() en C : Allocation mémoire initialisée à zéro et exemple pratique
- Fanuc G20 : Maîtriser la Programmation CNC en Pouces – Exemple Pratique
- Programme fraisage poche circulaire L930 Sinumerik 840/840C
- Programmation CNC : Chanfrein & rayon avec G-code G01
- Maîtriser le cycle de perçage G81 en mode incrémental G91 : Exemple pas à pas
- Haas M98 Appel sous-programme : Guide pratique et exemple de code
- Maîtriser les appels de sous-programmes locaux Haas CNC M97 : Exemple pas à pas
- Cycle rainurage Sinumerik L93 : Exemple programme CNC usinage rainures
- Fondamentaux programmation CNC : Tutoriels pas-à-pas et exemples code