



Le filament d'imprimante 3D peut‑il se dégrader ? Causes et solutions
Souvent, on est confiant : l'imprimante est bien calibrée, prête à produire des objets de haute qualité. Soudain, on imprime avec une bobine inutilisée depuis un moment. Surprise : le résultat est bien en deçà des attentes.
Une bobine de filament peut‑elle se gâter et perdre ses propriétés ? Quelles en sont les causes probables ?
Si le filament n'est pas stocké dans un contenant hermétique avec gel de silice, il absorbe l'humidité et devient cassant, tout comme l'exposition aux UV qui le rend cassant et sujet à la rupture. La bobine peut aussi s'emmêler si le bout libre n'est pas sécurisé dans les trous de la bobine avant rangement.
En résumé, tableau des causes rendant une bobine inutilisable, conséquences et solutions.
| Cause | Pire filament | Meilleur filament | Conséquences | Solution |
| Exposition aux UV | PLA, ABS | PETG, ASA | Filament cassant, sujet à la rupture | Aucune solution |
| Exposition à l'humidité | PLA, ABS, PETG | HIPS, ASA | Mauvaise adhérence au plateau, bulles dans la buse, résultats hétérogènes, décalage début/fin d'extrusion, buse arrête d'extruder | Sécher au four à 40 °C 3 h ; sèche‑cheveux ; purificateur d'air |
| Emmêlement dans la bobine | Tous | Tous | Buse arrête d'extruder | Toujours sécuriser le bout du filament dans les trous de la bobine après usage |
| Frottement porte‑bobine | Tous | Tous | Buse arrête d'extruder | Placer la bobine sur des supports générant moins de frottement |
Combien de temps dure généralement un filament ?
Stocké au sec, au frais, dans son emballage pour éviter l'humidité, un filament garde ses propriétés au moins 2 ans. Vrai pour PLA, ABS, PETG. Exception : le Nylon, qui généralement ne fonctionne plus bien après 12 mois de stockage.
La qualité d'impression peut se maintenir bien au‑delà de 2 ans, mais il faut l'utiliser pour le savoir. Évitez d'acheter des bobines restées en rayon deux ans ou plus.
Trop de variables entrent en jeu (conditions atmosphériques locales, exposition soleil, température, humidité, qualité initiale, type de thermoplastique) pour connaître définitivement la durée de vie d'une bobine donnée.
PLA
Durée de vie typique : 2‑3 ans. Achetez, stockez au frais, au sec, à l'abri de la lumière dans son emballage d'origine (anti‑humidité), et imprimez encore presque 3 ans plus tard. Après 2 ans, la qualité peut commencer à décliner.
Le PLA peut durer longtemps avant de devenir cassant et montrer des signes d'usure, mais évitez absolument les bobines stockées dans un garage chaud ou au soleil : le PLA déteste la chaleur et les UV.
En revanche, du PLA stocké en intérieur à température ambiante peut durer des années sans perte de qualité.
ABS
Durée de vie similaire au PLA : si pas exposé à l'humidité, jusqu'à 2 ans hors emballage. L'ABS est plus résistant et durable que le PLA. Sa température de transition vitreuse plus haute (105 °C vs 60 °C) lui permet de mieux supporter la chaleur.
Bien que moins sensible à l'absorption d'eau que d'autres thermoplastiques, restez prudent : gardez‑le dans son emballage avec plusieurs sachets de gel de silice, pas en plein soleil, etc.
Nylon
La grande affinité du Nylon pour l'eau est problématique : il absorbe l'eau comme une éponge, gonfle et bouche la buse, créant des sorties incohérentes.
En quelques jours, il absorbe 1‑3 % d'humidité, ce taux élevé fait échouer l'impression. Techniquement, le Nylon est hygroscopique (il « adore » l'humidité).
Si laissé à l'air libre, sa durée de vie chute drastiquement en quelques jours. Inadapté pour pièces destinées à l'extérieur. La plupart des marques de Nylon ont une durée de vie max de 12 mois.
Notons que tous les filaments sont plus ou moins hygroscopiques et absorbent l'humidité, mais seulement jusqu'à un certain pourcentage. Ce n'est pas idéal pour l'impression, mais si vous acceptez que votre pièce gonfle légèrement, vous pouvez laisser des modèles imprimés dehors : une fois qu'ils ont absorbé de l'humidité, ils n'en absorberont plus.
PETG
Le PETG est un co‑polyester (PET + glycol). Plus résistant et durable que le PLA, un peu plus flexible ; température de transition vitreuse plus haute, ne se déforme pas aussi facilement que le PLA sous faible chaleur (ex. dans une voiture).
Stockez le PETG dans un contenant hermétique à l'abri de l'humidité. La température de stockage est critique. Le PETG dure longtemps s'il est au frais, mais s'il est exposé à la chaleur, il devient cassant et craque, surtout combiné à l'humidité.
La plupart des filaments PETG se stockent 2 ans ou plus avant de devenir cassants. Gardez‑les au frais, à l'abri de l'humidité et du soleil direct pour préserver leurs qualités le plus longtemps possible.
Le PETG diffère aussi par sa résistance aux UV, en faisant un excellent filament pour l'extérieur.
Comment savoir si un filament a tourné et quelles en sont les causes ?
Mauvaise nouvelle : pas de moyen clair de savoir si une bobine a tourné. Bonne nouvelle : les imprimantes 3D ne sont pas endommagées par du vieux filament, vous pouvez toujours imprimer un petit objet test pour vérifier la qualité globale.
Trois tests sont souvent recommandés pour identifier un mauvais filament :
- Test d'étirement : pas totalement fiable car le PLA peut être un peu plus flexible avant de casser. Nécessite de l'observation. Je le considère comme une perte de temps, pas de preuve concluante.
- Test de contrainte : encore moins fiable, laisser pendre verticalement un moment avant test. Je ne le recommande pas non plus.
- Imprimer un petit objet : de loin la meilleure façon de tester la qualité actuelle d'une bobine. Imprimez un petit objet avec vos réglages habituels et vérifiez si le résultat est à la hauteur. Si vous entendez des bruits de « pop » pendant l'extrusion, c'est certain : filament humide.
Je ne suis clairement pas fan des deux premières recommandations souvent données. Pourquoi faire des tests qui donnent un indice de qualité si vous avez un moyen rapide et facile de tester exactement ce que vous cherchez à mesurer !
Comment l'humidité affecte le filament
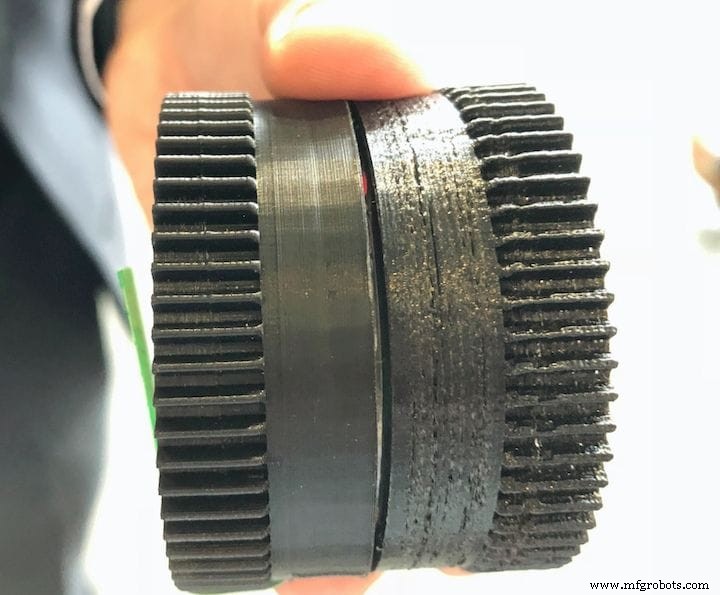
L'humidité accumulée dans une bobine mène à des impressions de très basse qualité, voire à la casse. Si votre filament sort de la bobine étiré et en « stringing », cela peut indiquer qu'il n'est pas assez sec.
Les conséquences de l'impression avec du filament humide sont nombreuses, et c'est l'une des principales causes de mauvais résultats.
Le filament humide peut entraîner :
- Trous sur les couches supérieures de vos pièces
- Bulles au bout de l'extrudeur
- Mauvaise adhérence au plateau
- Résultats très hétérogènes en imprimant le même modèle
- Décalage du début et de la fin d'exusion, menant à une mauvaise qualité
- Buse qui arrête d'extruder aléatoirement
Pourquoi l'humidité a‑t‑elle un tel effet sur la qualité d'impression ? Que se passe‑t‑il exactement ?
Moussage (foaming)
Le phénomène de moussage est la raison principale de l'expansion du filament. C'est mauvais pour vos impressions. Cela affaiblit les couches et peut donner un aspect « gruyère ». Causé par deux facteurs : évaporation de l'humidité absorbée, et rétraction excessive.
Le moussage est le processus par lequel la molécule de polymère se décompose en état gazeux. Les molécules de polymère sont grandes et se défont facilement. Résultat : elles perdent en résistance quand elles sont humides et peuvent même se briser en sections séparées. L'énergie requise pour rompre ces liaisons fait gonfler et expansion le filament.
Hydrolyse
L'hydrolyse est un autre processus au niveau atomique : en absorbant l'eau, le polymère se dégrade en rompant certaines liaisons chimiques. Le polymère se transforme en monomère.
Quand vous utilisez votre imprimante 3D, un filament à faible teneur en humidité est crucial. Les bulles dans l'impression transforment même le plus beau design en gâchis. Un séchage correct du filament assure des impressions propres et belles.
Comment réparer un filament qui a absorbé l'humidité ?
La méthode la plus simple et économique pour égaliser progressivement l'humidité dans un filament est de le déshydrater dans un four.
Un four de cuisine classique est le moyen le plus rapide de sécher des bobines. La chaleur évapore beaucoup d'eau, débarrassant de l'excès d'humidité pour retrouver une impression sans souci.
Les fours de cuisine font du bon travail, mais ils ne sont pas conçus pour chauffer du filament : soyez extrêmement prudent pour ne pas le fondre, réglez la température bien en dessous de la transition vitreuse du filament.
Pour sécher correctement une bobine humide, réglez le four à 40 °C (104 °F) et laissez‑la environ 3 heures. Vérifiez régulièrement que la température ne monte pas trop et ne fait pas fondre le filament.
Rappelez‑vous que la température de transition vitreuse, où le PLA commence à ramollir, n'est que de 60 °C (140 °F). Si votre four atteint ou dépasse cette température ne serait‑ce que quelques minutes, la bobine est fichue pour de bon.
Bien que j'utilise le four comme solution de prédilection, d'autres techniques sont utilisées par la communauté :
Les déshydrateurs alimentaires fonctionnent bien (conçus pour extraire l'humidité des aliments, ils le font aussi sur le filament).
Il existe aussi des produits spécifiquement conçus pour sécher le filament : les « filament dryers », fantastiques pour garder votre filament sans humidité, sans risque de le fondre comme au four.
Comment stocker correctement le filament ?
Pour empêcher l'absorption d'humidité, la plupart des fournisseurs livrent leurs filaments avec un petit sachet de gel de silice. La silice est un désiccant (absorbe l'humidité de son environnement).
Stockez tous les filaments dans un contenant hermétique ou sac ziploc avec ces sachets de silice, ou remplissez un petit contenant de billes de silice, riz, etc. et placez‑y les filaments.
Façons courantes de ruiner votre filament (et comment y remédier) ?
Jusqu'ici, nous nous sommes surtout préoccupés de l'humidité, la cause la plus probable de gâcher une bobine inutilisée. Il existe bien d'autres façons de ruiner nos filaments, passons‑les en revue.
Bobine de filament emmêlée
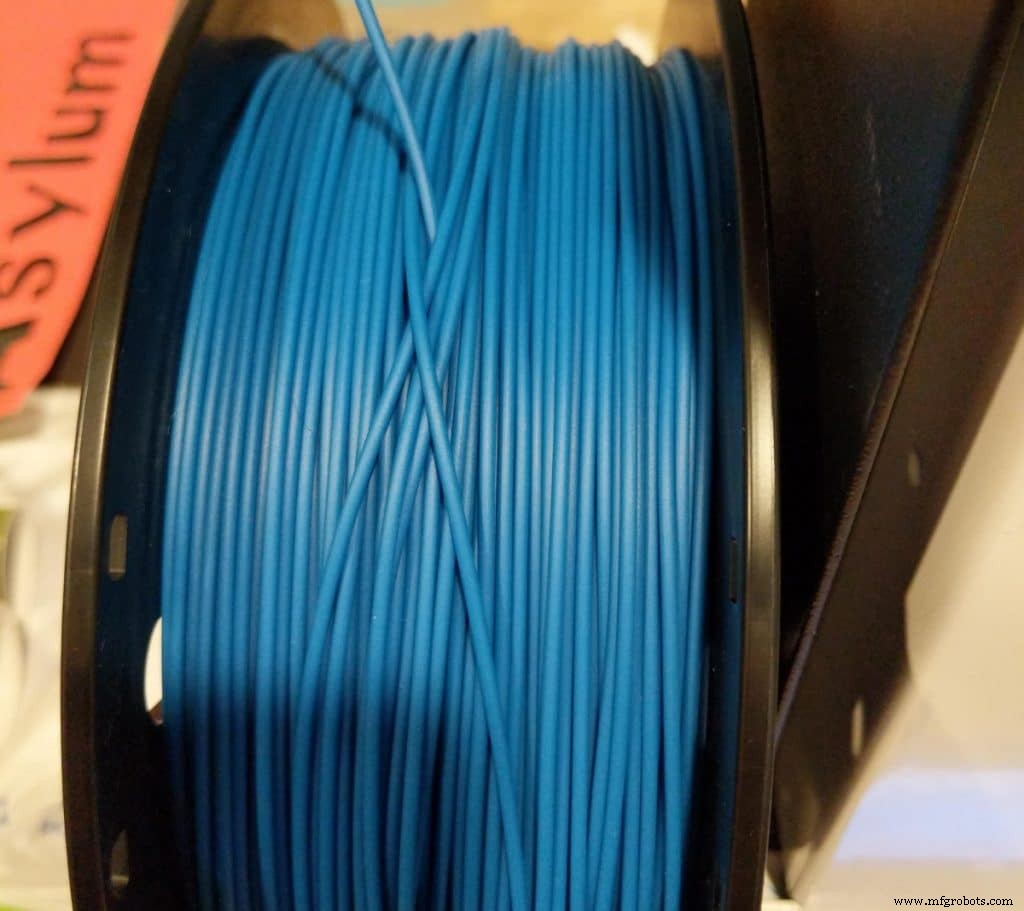
C'est le problème le plus fréquent que je rencontre en tant que personne gagnant une partie décente de ses revenus avec l'impression 3D. Le fonctionnement FDM est simple : l'imprimante tire le filament d'une bobine sur un porte‑bobine, le fait fondre et l'extrude par une buse chaude.
Le filament est enroulé en spires circulaires sur une bobine plastique ou métal. Une bobine de 1 kg peut avoir jusqu'à une centaine de spires. Un bout est attaché à la bobine, l'autre va à l'imprimante.
Quand vous rangez le filament, assurez‑vous d'insérer le bout libre dans les trous sur le côté de la bobine pour éviter qu'il ne s'emmêle.
Si l'imprimante reçoit son filament d'une bobine emmêlée, elle ne pourra probablement pas continuer à pousser le plastique dans la buse, bloquera à mi‑impression et tout le progrès sera perdu. Erreur irritante, chronophage et coûteuse.
Cependant, les emmêlements sont faciles à éviter. Il suffit de ne jamais laisser le bout libre du filament en liberté. S'il n'est pas dans l'imprimante, il doit être soit dans votre main, soit solidement attaché dans les trous présents sur les rebords de la bobine.
Si votre filament s'est emmêlé, déroulez‑le manuellement de la bobine, puis ré‑enroulez‑le vous‑même et coincez le bout dans un trou pour qu'il reste bien tendu.
Gardez vos filaments loin des enfants, animaux ou adultes irresponsables !
Avoir un animal, des bambins ou un visiteur adulte irresponsable pose un problème particulier aux propriétaires d'imprimantes 3D.
Le filament est frais au toucher, ressemble à un câble brillant, fait de chouettes bruits quand il bouge, et a une belle couleur. Vous avez vu ce que font enfants ou animaux avec un banal rouleau de papier toilette, imaginez avec une belle bobine brillante. Donc, rangez vos filaments hors de portée.
Dommages du soleil
Comme établi, la plupart des filaments ne sont pas résistants aux UV, et l'exposition au soleil les endommagera avec le temps.
Parfois, les filaments semblent intacts mais on sent/voit que le PLA ou l'ABS est plus mou ou cassant, plus fin, plus malléable. Pire : déformé au point de devenir si cassant qu'il casse net.
Les dégâts solaires surviennent surtout pendant le transport ou le stockage près d'une fenêtre. Facile à éviter.
Le porte‑bobine tient la bobine trop lâche ou trop serrée
Problème fréquent : le porte‑bobine a un frottement tel que la bobine ne tourne pas librement pendant l'impression, causant couches faibles, mauvaise adhérence, bourrages.
Pour éviter cela, assurez‑vous que le porte‑bobine tourne librement sans entraver la rotation quand l'imprimante tire le filament.
Ne pas utiliser de guide‑filament
Un guide‑filament consiste presque toujours en un tube PTFE. L'utiliser pour amener le filament à l'imprimante aide à éviter les emmêlements et donne un peu plus de sérénité.
Cela peut grandement améliorer la qualité d'impression en assurant que l'extrudeur pousse le filament droit et l'empêche de s'emmêler.
Conclusion
Après avoir passé en revue chaque problème possible, nous concluons que la plupart sont non seulement évitables mais assez faciles à prévenir.
Appliquez ces recommandations dans votre flux d'impression habituel et prenez toujours quelques secondes de plus pour bien stocker vos filaments.
Découvrez notre sélection de produits recommandés
Nous avons créé une section produits recommandés pour vous éviter les recherches fastidieuses et la confusion : imprimantes 3D (débutants à experts), filaments et upgrades testés et sélectionnés par nos soins.
impression en 3D
- Adresser les Défis Légaux du Cloud Computing : Risques, Régulations et Meilleures Pratiques
- 5 causes clés de défaillance d'équipement et stratégies de prévention éprouvées
- Trois causes courantes de défaillance des moteurs électriques et comment les corriger
- La résine d'imprimante 3D peut-elle être réutilisée ? Guide complet
- Le PLA se dissout-il ou se décompose-t-il dans l'eau ? Conditions et astuces d'étanchéité
- Une imprimante 3D vaut-elle l'investissement ? Analyse complète avantages/inconvénients
- Le filament PLA peut-il conduire l'électricité ? Variantes conductrices et défis d'impression
- Comprendre rupture, usure et ébréchure d'outils : causes, prévention, solutions
- Prévenir l'arrachage de slug en poinçonnage : causes et solutions