



Comprendre et surmonter la déformation des pièces dans les centres d'usinage
Pour l'usinage mécanique, le concept de similarité est fatal. Si un produit qui semble similaire est utilisé en combinaison avec d'autres produits, les défauts continueront à s'amplifier, causant l'échec de la qualité de traitement de l'usine à répondre aux exigences de fabrication de précision haut de gamme. Nous savons tous que le problème de la déformation des pièces dans les centres d'usinage est plus difficile à résoudre, donc nous devons d'abord analyser les raisons de la déformation, puis prendre des contre-mesures.
1. Le matériau et la structure de la pièce affectent la déformation
La quantité de déformation est proportionnelle à la complexité de la forme, au rapport d'aspect et à l'épaisseur de paroi, et proportionnelle à la rigidité et à la stabilité du matériau. Par conséquent, l'influence de ces facteurs sur la déformation de la pièce est réduite autant que possible lors de la conception des pièces. En particulier dans la structure des grandes pièces, la structure doit être raisonnable. Avant le traitement, il est nécessaire de contrôler strictement les défauts tels que la dureté et la porosité du brut pour garantir la qualité du brut et réduire la déformation de la pièce.
2. Déformation causée par le serrage de la pièce
Le point de serrage correct doit être sélectionné pour l'utilisation du dispositif, et la force de serrage appropriée est sélectionnée selon la position du point de serrage.
Rendez le point de serrage et le point d'appui aussi cohérents que possible, de sorte que la force de serrage agisse sur l'appui, le point de serrage doit être aussi proche que possible de la surface de traitement, et la position sélectionnée n'est pas facile à causer une déformation de serrage.
Lorsqu'il y a des forces de serrage dans plusieurs directions sur la pièce, l'ordre des forces de serrage doit être considéré.
La force de serrage doit être appliquée en premier pour mettre la pièce et l'appui en contact, et il ne faut pas qu'elle soit trop grande, et la force de serrage principale qui équilibre la force de coupe doit être appliquée plus tard.
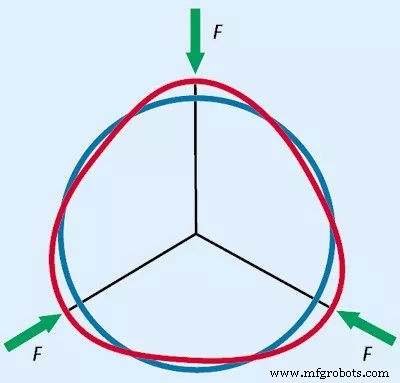
Augmenter la zone de contact entre la pièce et le dispositif ou utiliser la force de serrage axiale.
Augmenter la rigidité des pièces est un moyen efficace de résoudre la déformation de serrage, mais en raison des caractéristiques de la forme et de la structure des pièces à parois minces, elle a une rigidité plus faible. De cette façon, sous l'action de la force de serrage, une déformation se produira.
L'augmentation de la zone de contact entre la pièce et le dispositif peut efficacement réduire la déformation de la pièce pendant le serrage.
Par exemple, lors du fraisage de pièces à parois minces, un grand nombre de plaques de pression élastiques sont utilisées pour augmenter la zone de force des parties de contact ; lors du tournage du diamètre intérieur et du cercle extérieur du manchon à parois minces, qu'il s'agisse d'un simple anneau de transition fendu ou d'un mandrin élastique, de mors à arc complet, etc., sont utilisés pour augmenter la zone de contact lorsque la pièce est serrée. Cette méthode est propice à supporter la force de serrage, évitant ainsi la déformation des pièces.
L'adoption de la force de serrage axiale est également largement utilisée en production.
La conception et la fabrication de dispositifs spéciaux peuvent faire agir la force de serrage sur la surface d'extrémité, ce qui peut résoudre la déformation de flexion de la pièce due à la paroi mince et à la faible rigidité de la pièce.
3. La déformation causée par le traitement de la pièce
En raison de la force de coupe pendant le processus de coupe, la pièce produit une déformation élastique dans la direction de la force, ce que nous appelons souvent le phénomène de « donner le couteau ». Des mesures correspondantes doivent être prises sur l'outil pour faire face à ce type de déformation. L'outil doit être aigu pendant la finition. D'une part, il peut réduire la résistance causée par le frottement entre l'outil et la pièce, et d'autre part, il peut améliorer la capacité de dissipation de chaleur de l'outil lors de la coupe de la pièce, réduisant ainsi la contrainte résiduelle interne de la pièce.
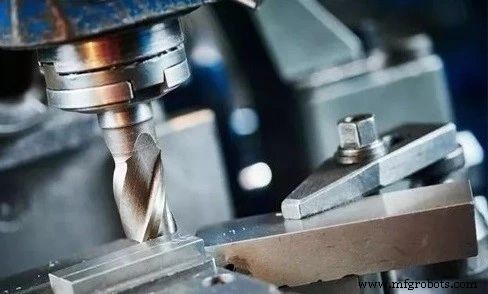
Par exemple, lors du fraisage de grands plans de pièces à parois minces, le fraisage à un seul tranchant est utilisé.
Les paramètres de l'outil choisissent un angle d'attaque plus grand et un angle de dépouille plus grand, le but est de réduire la résistance de coupe. Parce que ce type d'outil coupe légèrement et réduit la déformation des pièces à parois minces, il est largement utilisé en production. Dans le tournage de pièces à parois minces, un angle d'outil raisonnable est très important pour la force de coupe pendant le tournage, la déformation thermique générée pendant le tournage, et la qualité microscopique de la surface de la pièce. La taille de l'angle de dépouille de l'outil détermine la déformation de coupe et la netteté de l'angle de dépouille de l'outil. De grands angles de dépouille réduisent la déformation de coupe et le frottement, mais des angles de dépouille trop grands réduiront l'angle de coin de l'outil, affaibliront la résistance de l'outil, la dissipation de chaleur de l'outil sera mauvaise, et accéléreront l'usure.
Généralement, lors du tournage de pièces à parois minces en acier, utilisez des outils à grande vitesse avec un angle de dépouille de 6°~30°, et un outil en carbure cémenté avec un angle de dépouille de 5°~20°. L'angle de dépouille de l'outil est grand, le frottement est petit, et la force de coupe est correspondamment réduite, mais un angle de dépouille trop grand affaiblira aussi la résistance de l'outil. Lors du tournage de pièces à parois minces, utilisez des outils de tournage en acier rapide, l'angle de dépouille de l'outil est de 6°~12°, avec des outils en carbure cémenté, l'angle de dépouille est de 4°~12°, et le grand angle de dépouille est utilisé pour la finition. Lors de la prise du petit angle de dépouille. Lors du tournage des cercles intérieurs et extérieurs de pièces à parois minces, prendre un grand angle d'attaque et choisir le bon outil est une condition nécessaire pour faire face à la déformation de la pièce.
La chaleur générée par le frottement entre l'outil et la pièce déformera également la pièce pendant le traitement, donc la coupe à grande vitesse est souvent sélectionnée.
Dans l'usinage à grande vitesse, puisque les copeaux sont éliminés en un temps relativement court, la majeure partie de la chaleur de coupe est emportée par les copeaux, réduisant la déformation thermique de la pièce ; deuxièmement, dans l'usinage à grande vitesse, le ramollissement du matériau de la couche de coupe est également réduit. Cela peut réduire la déformation du traitement des pièces et aider à garantir la précision de la taille et de la forme des pièces. De plus, le fluide de coupe est principalement utilisé pour réduire le frottement pendant le processus de coupe et abaisser la température de coupe. L'utilisation rationnelle du fluide de coupe joue un rôle important dans l'amélioration de la durabilité de l'outil, la qualité de la surface traitée et la précision du traitement. Par conséquent, afin d'empêcher les pièces de se déformer, un fluide de coupe suffisant doit être utilisé raisonnablement.
L'utilisation d'une quantité de coupe raisonnable dans le traitement est un facteur clé pour garantir la précision des pièces.
Lors du traitement de pièces à parois minces avec des exigences de haute précision, le traitement symétrique est généralement adopté pour équilibrer les contraintes générées sur les deux côtés opposés à un état stable, et la pièce est lisse après le traitement. Cependant, lorsque une grande quantité de couteau est prise dans un certain processus, la pièce sera déformée en raison de la perte d'équilibre entre la contrainte de traction et la contrainte de compression.
La déformation des pièces à parois minces pendant le tournage est multifacette. La force de serrage lors du serrage de la pièce, la force de coupe lors de la coupe de la pièce, et la déformation élastique et plastique générée lorsque la pièce entrave la coupe de l'outil, augmentent la température de la zone de coupe et produisent une déformation thermique. Par conséquent, lorsque nous ébauchons, la quantité de contre-dépouille et d'avance peut être plus grande ; pour la finition, la quantité de couteau est généralement de 0,2~0,5 mm, et la quantité d'avance est généralement de 0,1~0,2 mm/tr, ou même plus petite, la vitesse de coupe est de 6~120 m/min, et la vitesse de coupe est aussi élevée que possible lors du tournage de finition, mais il ne faut pas qu'elle soit trop élevée. Choisissez une quantité de coupe raisonnable, afin d'atteindre le but de réduire la déformation des pièces.
4. Contraintes et déformation après traitement
Après le traitement, la pièce a elle-même des contraintes internes. Ces distributions de contraintes internes sont dans un état relativement équilibré. La forme de la pièce est relativement stable. Cependant, les contraintes internes changent après l'élimination de certains matériaux et le traitement thermique. À ce moment, la pièce doit atteindre à nouveau l'équilibre des forces, donc la forme a changé.
Pour résoudre ce type de déformation, le traitement thermique peut être utilisé pour empiler la pièce à redresser à une certaine hauteur, utiliser un certain outillage pour la compacter dans un état droit, puis mettre l'outillage et la pièce dans le four de chauffage ensemble. Choisissez selon les différents matériaux des pièces. Différentes températures de chauffage et temps de chauffage.
Après redressage à chaud, l'organisation interne de la pièce est stable. À ce moment, la pièce n'a pas seulement une rectitude plus élevée, mais le phénomène d'écrouissage est également éliminé, ce qui est plus pratique pour la finition ultérieure des pièces. Les pièces moulées doivent subir un traitement de vieillissement, essayer d'éliminer les contraintes résiduelles internes, et utiliser la méthode de déformer puis traiter, c'est-à-dire ébauche - vieillissement - retraitement.
Pour les grandes pièces, il est nécessaire d'utiliser le traitement de profilage, c'est-à-dire prédire la déformation de la pièce après assemblage, et réserver la déformation dans la direction opposée pendant l'usinage, ce qui peut efficacement prévenir la déformation des pièces après assemblage.
En résumé, pour les pièces facilement déformables, des contre-mesures correspondantes doivent être adoptées dans le brut et la technologie de traitement. Il est nécessaire d'analyser différentes situations et de trouver une voie de processus appropriée. Bien sûr, la méthode ci-dessus ne fait que réduire davantage la déformation de la pièce. Si vous voulez obtenir une pièce plus précise, vous devez continuer à apprendre, discuter et rechercher.
Processus de fabrication
- Usinage et gravure CNC : vue d'expert sur centres, fraisage et machines de précision
- Festo étend sa portée : distribue les solutions de préhension et serrage magnétiques Magswitch pour les OEM automobiles
- Maîtriser les opérations d'usinage : outils et techniques essentiels
- Série VSC tours verticaux à reprise de pièce : Manutention rationalisée et usinage de précision
- Maîtriser l'usinage de grandes pièces : surmonter les défis majeurs
- Comprendre rupture, usure et ébréchure d'outils : causes, prévention, solutions
- Prévenir l'arrachage de slug en poinçonnage : causes et solutions
- Solutions de poinçonnage et matrices de précision pour matériaux en feuille et outillage
- Choisir le bon centre d'usinage CNC pour vos applications