



Meilleures techniques de traitement de filetage dans les centres d'usinage CNC
Le traitement de filetage est l'une des applications très importantes des centres d'usinage CNC. La qualité et l'efficacité du traitement des filets affecteront directement la qualité du traitement des pièces et l'efficacité de production du centre d'usinage.
Avec l'amélioration des performances des centres d'usinage CNC et l'amélioration des outils de coupe, les méthodes de traitement de filetage s'améliorent constamment, et la précision et l'efficacité du traitement de filetage s'améliorent progressivement. Afin de permettre aux technologues de choisir raisonnablement les méthodes de traitement de filetage en traitement, d'améliorer l'efficacité de production et d'éviter les accidents de qualité, plusieurs méthodes de traitement de filetage couramment utilisées dans les centres d'usinage CNC en pratique sont résumées comme suit :
Méthode de traitement par taraud
1 Classification et caractéristiques du traitement par taraud
L'utilisation de tarauds pour traiter les trous filetés est la méthode de traitement la plus couramment utilisée. Elle est principalement adaptée aux trous filetés de petits diamètres (D < 30) et aux faibles exigences de précision de position des trous.
Dans les années 1980, les trous filetés utilisaient des méthodes de taraudage flexible, c'est-à-dire que des mandrins de taraudage flexibles étaient utilisés pour serrer les tarauds, et les mandrins de taraudage pouvaient être utilisés pour la compensation axiale pour compenser l'erreur d'avance causée par l'avance asynchrone de la machine-outil et la vitesse de la broche. Donnez l'erreur pour assurer le pas correct. Le mandrin de taraudage flexible a une structure complexe, un coût élevé, est facilement endommagé, et a une faible efficacité de traitement. Ces dernières années, les performances des centres d'usinage CNC se sont progressivement améliorées, et le taraudage rigide est devenu la configuration de base des centres d'usinage CNC.
Par conséquent, le taraudage rigide est devenu la méthode principale de traitement de filetage actuellement.
C'est-à-dire que le taraud est serré par un mandrin à ressort rigide, et l'avance de la broche et la vitesse de la broche sont contrôlées par la machine-outil pour rester les mêmes.
Par rapport au mandrin de taraudage flexible, le mandrin à ressort a une structure simple, un prix bas, et une large gamme d'utilisations. En plus de serrer les tarauds, il peut aussi serrer des fraises en bout, des forets et d'autres outils, ce qui peut réduire les coûts d'outils. En même temps, le taraudage rigide peut être utilisé pour la coupe à grande vitesse, ce qui améliore l'efficacité du centre d'usinage et réduit les coûts de fabrication.
2 Déterminer le trou de fond du filet avant le taraudage
Le traitement du trou de fond fileté a une grande influence sur la durée de vie du taraud et la qualité du traitement de filetage. Généralement, le diamètre du foret de trou de fond fileté est choisi pour être proche de la limite supérieure de la tolérance de diamètre du trou de fond fileté.
Par exemple, le diamètre du trou de fond du trou fileté M8 est Ø6,7+0,27 mm, et le diamètre du foret est Ø6,9 mm. De cette façon, la marge d'usinage du taraud peut être réduite, la charge du taraud peut être réduite, et la durée de vie du taraud peut être augmentée.
3 Sélection des tarauds
Lors du choix d'un taraud, tout d'abord, vous devez sélectionner le taraud correspondant selon le matériau à traiter. La société d'outils produit différents types de tarauds selon les différents matériaux à traiter. Faites une attention particulière à la sélection.
Comparés aux fraises et aux aléseuses, les tarauds sont très sensibles au matériau traité. Par exemple, l'utilisation de tarauds pour l'usinage de la fonte pour traiter des pièces en aluminium est susceptible de causer une perte de filet, des boucles aléatoires ou même la rupture du taraud, entraînant des pièces mises au rebut. Deuxièmement, faites attention à la différence entre les tarauds de trous traversants et les tarauds de trous borgnes. L'extrémité d'attaque des tarauds de trous traversants est plus longue, et l'évacuation des copeaux est l'évacuation frontale. L'extrémité d'attaque du trou borgne est plus courte, et l'évacuation des copeaux est l'évacuation arrière. Pour les trous borgnes avec des tarauds de trous traversants, la profondeur de traitement du filet ne peut pas être garantie. De plus, si un mandrin de taraudage flexible est utilisé, le diamètre du corps du taraud et la largeur du carré doivent être les mêmes que ceux du mandrin de taraudage ; le diamètre du corps du taraud pour le taraudage rigide doit être le même que le diamètre du collet à ressort. En bref, seul un choix raisonnable de tarauds peut garantir un traitement fluide.
4 Programmation CNC pour le traitement par taraud
La programmation du traitement par taraud est relativement simple. Maintenant, le centre d'usinage solidifie généralement la sous-routine de taraudage, et il suffit d'attribuer chaque paramètre. Mais il faut noter que, comme le système de commande numérique est différent, le format de la sous-routine est différent, et la signification de certains paramètres est différente.
Par exemple, pour le système de contrôle SIEMENS 840C, son format de programmation est : G84 X_Y_R2_ R3_R4_R5_R6_R7_R8_R9_R10_R13_. Seuls ces 12 paramètres doivent être attribués pendant la programmation.
Fraisage de filetage
1 Caractéristiques du fraisage de filetage
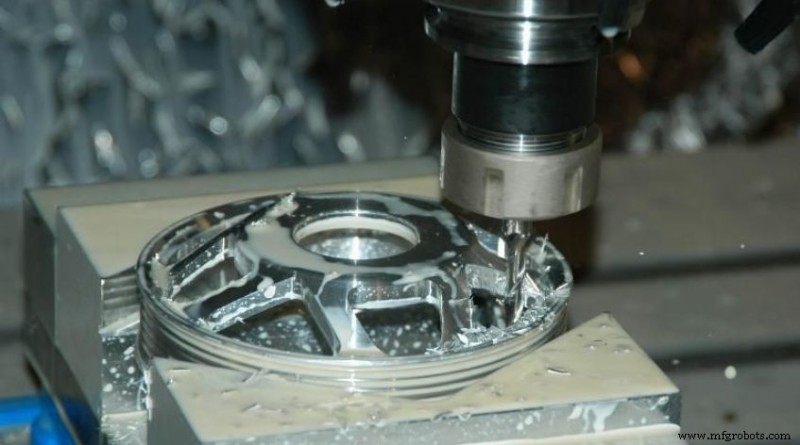
Le fraisage de filetage utilise des outils de fraisage de filetage, liaison à trois axes du centre d'usinage, c'est-à-dire l'interpolation circulaire des axes X, Y, et l'avance linéaire de l'axe Z pour traiter les filets.
Le fraisage de filetage est principalement utilisé pour le traitement de grands trous filetés et de trous filetés de matériaux difficiles à usiner. Il a principalement les caractéristiques suivantes :
La vitesse de traitement est rapide, l'efficacité est élevée, et la précision de traitement est élevée. Le matériau de l'outil est généralement en carbure cémenté, et la vitesse de coupe est rapide. La précision de fabrication de l'outil est élevée, donc la précision du filet de fraisage est élevée.
L'outil de fraisage a une large gamme d'applications. Tant que le pas est le même, peu importe s'il s'agit d'un filet gauche ou droit, un seul outil peut être utilisé, ce qui aide à réduire le coût de l'outil.
Le traitement par fraisage est facile à évacuer les copeaux et à refroidir, et la performance de coupe est meilleure que celle des tarauds. Il est particulièrement adapté au traitement de filetage de matériaux difficiles à usiner tels que l'aluminium, le cuivre et l'acier inoxydable.
Il est particulièrement adapté au traitement de filetage de grandes pièces et composants de matériaux précieux, et peut garantir la qualité du traitement de filetage et la sécurité de la pièce.
Parce qu'il n'y a pas de guide avant d'outil, il est adapté au traitement de trous borgnes avec des trous de fond filetés courts et des trous sans contre-dépouille.
2 Classification des outils de fraisage de filetage
Les outils de fraisage de filetage peuvent être divisés en deux types, l'un est une fraise à plaquettes en carbure cémenté serrées par machine, et l'autre est une fraise en carbure cémenté intégrale. L'outil à serrage machine a une large gamme d'applications. Il peut traiter des trous avec une profondeur de filet inférieure à la longueur de la lame, et peut aussi traiter des trous avec une profondeur de filet supérieure à la longueur de la lame. Les fraises en carbure cémenté intégrales sont généralement utilisées pour usiner des trous dont la profondeur de filet est inférieure à la longueur de l'outil.
3 Programmation CNC pour le fraisage de filetage
La programmation des outils de fraisage de filetage est différente de la programmation des autres outils. Si le programme d'usinage est programmé incorrectement, il est facile de causer des dommages à l'outil ou des erreurs d'usinage de filetage. Faites attention aux points suivants lors de la compilation :
Tout d'abord, le trou de fond fileté doit être bien traité, le petit trou de diamètre doit être traité avec un foret, et le trou plus grand doit être alésé pour garantir la précision du trou de fond fileté.
Lors de la coupe d'entrée et de sortie, l'outil doit adopter une trajectoire d'arc circulaire, généralement 1/2 cercle pour la coupe d'entrée ou de sortie, et la direction de l'axe Z doit parcourir 1/2 pas pour assurer la forme du filet. La valeur de compensation de rayon d'outil doit être apportée à ce moment.
L'interpolation circulaire des axes X, Y d'un cercle, la broche principale doit parcourir un pas le long de la direction de l'axe Z, sinon, cela causera le filet à boucler aléatoirement.
Exemple de programme spécifique : le diamètre de la fraise de filetage est Φ16, le trou fileté est M48×1,5, la profondeur du trou fileté est 14.
La procédure de traitement est la suivante :
(La procédure de trou de fond fileté est omise, le trou doit être alésé pour le trou de fond
G0 G90 G54 X0 Y0
G0 Z10 M3 S1400 M8
G0 Z-14,75 Avance jusqu'au filet le plus profond
G01 G41 X-16 Y0 F2000 Déplacer vers la position d'avance, ajouter compensation de rayon
G03 X24 Y0 Z-14 I20 J0 F500 Utiliser 1/2 cercle d'arc lors de la coupe d'entrée
G03 X24 Y0 Z0 I-24 J0 F400 Couper tout le filet
G03 X-16 Y0 Z0,75 I-20 J0 F500 Couper sortie avec 1/2 cercle d'arc lors de la coupe de sortie G01 G40 X0 Y0 Retour au centre, annuler compensation de rayon
G0 Z100
M30
Méthode de tournage (pick method)
1 Caractéristiques de la méthode de tournage
De grands trous filetés peuvent parfois être rencontrés sur les pièces de boîte. En l'absence de tarauds et de fraises de filetage, une méthode similaire à celle d'un tour peut être utilisée.
Installez un outil de tournage de filetage sur la barre d'alésage pour effectuer l'alésage de filetage.
L'entreprise a traité un lot de pièces, le filet est M52x1,5, la position est 0,1 mm (voir Figure 1), car les exigences de position sont élevées, le trou fileté est grand, il est impossible d'utiliser des tarauds pour le traitement, et il n'y a pas de fraise de filetage, après test, la méthode de tournage est utilisée pour garantir les exigences de traitement.
2 Précautions pour la méthode de tournage
Après le démarrage de la broche, il doit y avoir un temps de retard pour garantir que la broche atteint la vitesse nominale.
Lors de la rétraction, s'il s'agit d'un outil fileté affûté à la main, puisque l'outil ne peut pas être affûté symétriquement, la rétraction inverse ne peut pas être utilisée. La broche doit être orientée, l'outil se déplace radialement, puis l'outil est rétracté.
La fabrication du porte-outil doit être précise, en particulier la position de la rainure de couteau doit être cohérente. S'ils sont incohérents, le traitement multi-barres d'outils ne peut pas être utilisé. Sinon, cela causera des boucles aléatoires.
Même un filet très fin ne peut pas être fait avec une seule coupe lors du tournage, sinon cela causera une perte de dent et une rugosité de surface médiocre. Au moins deux coupes doivent être faites.
L'efficacité de traitement est faible, et elle n'est adaptée qu'aux petites séries unitaires, aux filets à pas spéciaux et sans outils correspondants.
3 Procédures d'exemple spécifiques
N5 G90 G54 G0 X0 Y0
N10 Z15
N15 S100 M3 M8
N20 G04 X5 délai pour que la broche atteigne la vitesse nominale
N25 G33 Z-50 K1,5 Filetage
N30 M19 Orientation de la broche
N35 G0 X-2 Donne couteau
N40 G0 Z15 Rétracter l'outil
Conclusion
En résumé, les méthodes d'usinage de filets sur les centres d'usinage CNC incluent principalement le traitement par taraud, le traitement par fraisage et la méthode de tournage. Le traitement par taraud et le fraisage sont les principales méthodes de traitement. La méthode de tournage n'est qu'une méthode d'urgence temporaire.
Ce n'est qu'en sélectionnant correctement les méthodes de traitement de filetage et les outils de traitement que l'efficacité et la qualité du traitement de filetage peuvent être efficacement améliorées, l'efficacité du centre d'usinage CNC peut être améliorée, et le coût de traitement peut être réduit.
Processus de fabrication
- Le fil à coudre : types, histoire, production et contrôle qualité
- Matières premières clés pour l'usinage CNC de précision : sélection et performance
- 8 matériaux essentiels pour l'usinage CNC de précision
- Principaux fabricants de centres d'usinage CNC bois pour usinage de précision
- Techniques courantes d'usinage de filetage CNC expliquées
- Fraisage et usinage CNC expliqués : applications et avantages clés
- Centres d'usinage CNC HMC avancés pour une efficacité de production supérieure
- Machine CNC perçage-taraudage : solutions précision perçage et taraudage
- Centres d'usinage CNC : précision et efficacité pour la fabrication moderne