



Techniques avancées de positionnement plan pour l'usinage mécanique et la conception de dispositifs
La machine-outil est un équipement de production essentiel dans le traitement et la fabrication de produits mécaniques. Lors de l'analyse de la conception structurale du dispositif de serrage, il faut se baser sur les exigences d'usinage de la pièce et le positionnement que l'entreprise peut déjà déterminer. Comment choisir ?
Les surfaces souvent sélectionnées pour le positionnement sur la pièce incluent les plans, cônes, cylindres, formes et leurs combinaisons. Le choix des éléments de positionnement comprend leur structure, forme, dimensions et disposition.
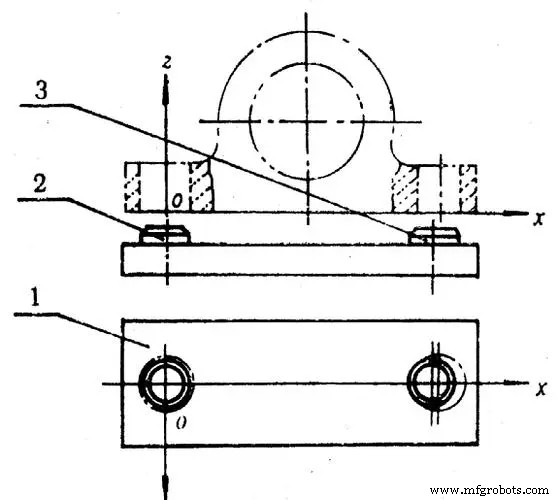
Support principal
1. Goujons de support
Il existe trois types de goujons de support avec référence fine, et réglage de la face de référence côté grossier. Des goujons de support à pastille peuvent être ajoutés. Lors de l'utilisation de goujons de finition pour supporter la base, le travail d'assemblage est une finition polie pour une fiabilité élevée.
2. Plaque de support
Il existe deux types de plaques de support : l'un principalement pour supporter les faces latérales et supérieures, l'autre pour la face inférieure de la fondation, tous deux adaptés aux références de précision. La plaque de support est fixée sur le corps de serrage par vis ; il faut ajouter une goupille conique ou insérer la plaque dans la rainure du dispositif. Lors de l'utilisation de ces deux plaques importantes, la surface de travail doit être rodée après assemblage pour répondre aux exigences de qualité de l'entreprise.
3. Support réglable
Adapté au positionnement sur référence grossière avec de grandes variations de forme et de dimensions, ainsi qu'aux pièces de même forme mais tailles différentes, et aux dispositifs spéciaux réglables et de groupe. On règle une fois avant d'usiner un lot de pièces, puis on verrouille avec des écrous.
4. Support auto-alignant
La position de support change automatiquement avec le positionnement de la pièce pour atteindre la position de surface de référence appropriée. Correspond à un support fixe, limité à un seul degré de liberté. Grâce à l'augmentation des points de contact avec le datum de positionnement, la rigidité et la stabilité de la pièce s'améliorent. S'applique à l'usinage de produits mécaniques ou aux positions de référence grossière où la rigidité est insuffisante.
Support auxiliaire
Pour assurer la stabilité du système et augmenter la rigidité de la pièce lors du positionnement, on utilise généralement un support auxiliaire technique. Il ne se contente pas d'aider à supporter la force dans le support principal théorique, mais garantit aussi que la pièce ne quitte pas sa surface de positionnement.
1. Support auxiliaire à vis
Les supports auxiliaires améliorent la rigidité d'installation et la stabilité de positionnement de la pièce, sans limiter sa liberté. Lors de l'utilisation, pour s'adapter au changement de position de la surface de support dans la production mécanique, les pièces doivent être ajustées une par une. L'avantage est une structure relativement simple, mais l'inconvénient est une efficacité très faible.
2. Support auxiliaire auto-positionnant
Le goujon de support est plus haut que la surface de support. Lors de l'installation d'une pièce, le goujon est posé sur la surface de référence à presser, et cette surface est positionnée avec la pièce principalement par le support pour maintenir le contact, puis verrouillée. Convient aux pièces légères et aux charges de coupe verticales peu influentes.
3. Support auxiliaire à poussée-traction
Le goujon de support est plus bas que la surface de support. Lors de l'installation, on pousse le goujon pour qu'il contacte la surface de positionnement pour l'usinage, puis on verrouille. Convient aux pièces lourdes où la charge de coupe verticale a une grande influence.
4. Support auxiliaire à verrouillage hydraulique
Ce support est réalisé par connexion filetée et nécessite une pression sur le circuit principal. Sous l'action d'un ressort, le goujon contacte la pièce, et est modifié par le jeu de serrage à l'huile ; le goujon verrouille la chambre à huile sous pression.
Processus de fabrication
- Maîtriser les classes et méthodes abstraites C# : Guide pratique
- Comprendre les classes et méthodes partielles C#
- Maîtriser les opérations d'usinage : outils et techniques essentiels
- Choisir la bonne méthode de prototypage : Usinage CNC vs Impression 3D pour pièces mécaniques
- Série VSC tours verticaux à reprise de pièce : Manutention rationalisée et usinage de précision
- Maîtriser l'usinage de grandes pièces : surmonter les défis majeurs
- Usinage de précision : techniques éprouvées pour atteindre la précision des pièces
- Opérations de perçage de précision dans l'usinage CNC
- Machines fraisage-tournage : multitâches polyvalentes pour opérations CNC modernes