



Électroérosion (EDM) : Fonctionnement, Types et Importance
Qu'est-ce que l'Électroérosion (EDM) ?
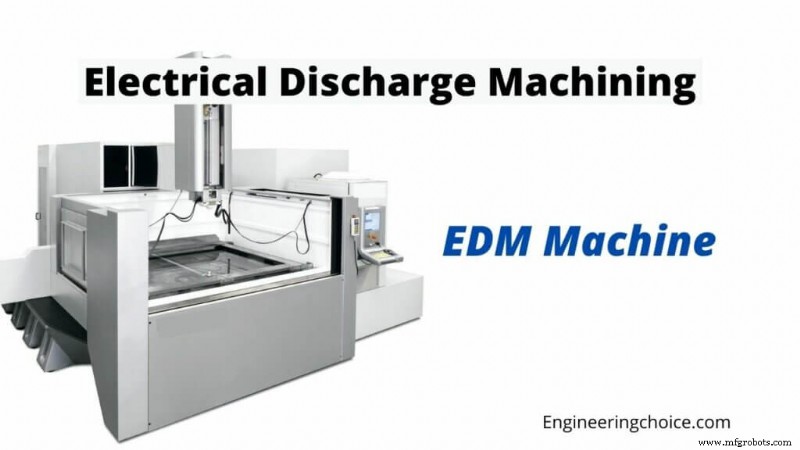
L'électroérosion (EDM) est un procédé d'usinage non traditionnel basé sur l'enlèvement de matière d'une pièce par une série de décharges électriques répétées entre des outils, appelés électrodes, et la pièce usinée en présence d'un fluide diélectrique.
L'électroérosion (EDM), aussi appelée usinage par étincelles, érosion par étincelles, enfonçage de matrice, brûlage de fil ou érosion par fil, est un procédé de fabrication métallique où une forme désirée est obtenue en utilisant des décharges électriques (étincelles).
La matière est enlevée de la pièce par une série de décharges de courant rapidement récurrentes entre deux électrodes, séparées par un liquide diélectrique et soumises à une tension électrique.
L'une des électrodes est appelée électrode-outil, ou simplement outil ou électrode, tandis que l'autre est appelée électrode-pièce, ou pièce. Le processus dépend du fait que l'outil et la pièce ne font pas de contact physique.
Quand la tension entre les deux électrodes augmente, l'intensité du champ électrique dans le volume entre elles devient plus grande, causant une rupture diélectrique du liquide et produisant un arc électrique.
En résultat, la matière est enlevée des électrodes. Une fois le courant stoppé (ou arrêté, selon le type de générateur), le nouveau liquide diélectrique est convoyé dans le volume inter-électrodes, permettant aux particules solides (débris) d'être évacuées et aux propriétés isolantes du diélectrique d'être restaurées.
L'ajout de nouveau liquide diélectrique dans le volume inter-électrodes est communément appelé rinçage (flushing). Après un passage de courant, la tension entre les électrodes est restaurée à sa valeur avant la rupture pour qu'une nouvelle rupture diélectrique puisse se produire et répéter le cycle.
Fonctionnement de la Machine EDM
L'électroérosion (EDM) est un procédé d'enlèvement de métal contrôlé qui utilise l'érosion par étincelle électrique. Dans ce processus, une étincelle électrique est utilisée comme outil de coupe pour couper (éroder) la pièce afin de produire la pièce finie à la forme désirée.
Le processus d'enlèvement de métal est effectué en appliquant une charge électrique pulsée (MARCHE/ARRÊT) de courant à haute fréquence à travers l'électrode vers la pièce. Cela enlève (érode) de minuscules morceaux de métal de la pièce à un taux contrôlé.
Procédé EDM
L'érosion par étincelle EDM équivaut à avoir un court-circuit électrique qui brûle un petit trou dans un morceau de métal qu'il contacte. Avec le processus EDM, tanto le matériau de la pièce que le matériau de l'électrode doivent être conducteurs d'électricité.
Le processus EDM peut être utilisé de deux façons différentes :
- Une électrode préformée (outil), généralement en graphite ou cuivre, est façonnée pour reproduire la forme de la cavité. L'électrode formée est alimentée verticalement vers le bas et la forme inverse de l'électrode est érodée (brûlée) dans la pièce solide.
- Une électrode à fil vertical continu, du diamètre d'une petite aiguille ou moins, est contrôlée par ordinateur pour suivre un chemin programmé afin d'éroder ou couper une fente étroite à travers la pièce pour produire la forme requise.
Types de Machines EDM
1. EDM à Fil ou « Coupe-Fromage »
La machine EDM à fil utilise une électrode filaire et un mouvement CNC pour produire la forme ou le contour désiré. Cette technique enlève le matériau conducteur par érosion par étincelle, principe principal de l'EDM.
Le fil voyage depuis une bobine à travers des guides de fil de précision contrôlés en mouvement par le CNC. Rincé avec du diélectrique (eau déionisée) pour refroidir le fil mince et enlever les particules érodées, un EDM à fil peut être considéré comme une scie à ruban très précise et exacte.
2. EDM à Perçage ou « Perce-Trous »
Cette machine EDM est utilisée pour faire de petits trous dans une pièce métallique. La machine utilise un tube conducteur comme électrode et un flux continu de fluide diélectrique à travers et autour de cette électrode pour évacuer les métaux vaporisés.
La capacité de la machine à percer des trous précis et exacts, même sur matériaux durs et exotiques, reste l'un des développements prospectifs de l'industrie de la fabrication.
3. EDM à Enfonçage (RAM ou Sinker EDM)
Étant la forme la plus ancienne d'usinage EDM, l'EDM RAM consiste en une électrode spécialement formée qui est plongée dans une pièce pour créer des coupes sophistiquées et des cavités aveugles de forme complexe.
Comme le nom l'indique, dans les machines EDM à enfonçage, tanto la pièce que les électrodes sont immergées dans le fluide diélectrique (huiles légères et visqueuses) et à travers le générateur alimenté correctement pour les résultats désirés.
L'EDM dans la Fabrication
Avec sa capacité à créer des formes précises et uniques, l'EDM a été utilisé par de nombreuses industries dans leurs processus de fabrication. Voici les applications les plus courantes :
- Fabrication de matrices (Die Making) : Les matrices sont des outils pour couper ou former des matériaux en produit solide. L'EDM crée ces matrices, quelle que soit la taille ou la complexité de la forme.
- Fabrication de moules (Mold Making) : Les moules sont des contenants transformant liquide ou substance en forme du contenant. Dimensions et profondeur du moule atteintes avec l'EDM.
- Perçage de petits trous : Sans EDM, percer de petits trous serait difficile. La capacité de l'EDM à créer de petites formes avec précision le rend idéal pour percer la taille exacte de trous nécessaire.
- Production de prototypes : Le processus EDM est le plus utilisé par les industries de fabrication de moules, d'outils et de matrices, mais devient une méthode courante pour faire des prototypes et pièces de production, surtout dans l'aérospatial, l'automobile et l'électronique où les quantités de production sont relativement faibles.
Avantages de la Machine EDM
- Capacité d'usiner des formes complexes difficiles à produire avec outils de coupe conventionnels.
- Usinage de matériaux extrêmement durs à tolérances très serrées.
- Très petites pièces peuvent être usinées où les outils conventionnels pourraient endommager la pièce par pression excessive.
- Pas de contact direct entre outil et pièce. Donc sections délicates et matériaux faibles peuvent être usinés sans distorsion perceptible.
- Bonne finition de surface obtenue ; très bonne surface possible par passes de finition redondantes.
- Très petits trous atteignables.
- Trous coniques possibles.
- Contours internes de tuyaux/contenants et coins internes jusqu'à R 0,001″.
Inconvénients de la Machine EDM
- Difficulté à trouver des machinistes experts.
- Taux d'enlèvement de matière lent.
- Risque d'incendie potentiel lié à l'utilisation de diélectriques à base d'huile combustible.
- Temps et coûts additionnels pour créer les électrodes pour EDM à enfonçage/ram.
- Reproduire des coins vifs sur la pièce est difficile à cause de l'usure de l'électrode.
- Consommation d'énergie spécifique très élevée.
- Consommation d'énergie élevée.
- Formation de « surcoupe » (overcut).
- Usure excessive de l'outil pendant l'usinage.
- Matériaux non conducteurs électriquement ne peuvent être usinés qu'avec une configuration spécifique du processus.
Processus de fabrication
- Pourquoi l'électroérosion (EDM) surpasse les autres techniques d'usinage
- Électroérosion (EDM) : Guide complet de la fabrication de précision
- Usinage par électro-érosion (EDM) : Une technique révolutionnaire au-delà du CNC
- 5 conseils éprouvés pour maintenir votre centre EDM en parfait état
- Choisir le bon fil pour l'électroérosion (EDM) : vitesse, précision et finition
- Électroérosion (érosion par étincelles) : procédé de précision pour pièces métalliques complexes
- Comprendre l'usinage vertical : définition et concepts clés
- Usinage CNC 5 axes expliqué : précision et efficacité pour pièces complexes
- Comprendre l'usinage par électroérosion (EDM) : précision et puissance dans l'enlèvement de matière