



Usinage par électro-érosion (EDM) : fonctionnement et applications industrielles
Depuis l'avènement des tours à commande numérique au 20e siècle, l'usinage traditionnel utilisant des outils de coupe a joué un rôle majeur dans la fabrication de différents composants utilisés dans une large gamme d'industries. Mais comme dans toute innovation (ou technologie), les méthodes d'usinage traditionnelles ont atteint leurs limites ces dernières années et sont remplacées par des technologies plus récentes comme l'usinage par électro-érosion (EDM).
L'usinage par électro-érosion (aussi appelé usinage par étincelles ou érosion par étincelles) élimine le besoin de forces mécaniques (ou de contact d'outil) lors de l'enlèvement de matière d'une pièce. Au lieu de cela, l'EDM utilise l'énergie thermique pour le processus d'enlèvement, créant les pièces désirées avec précision et exactitude.
Voulez-vous apprendre comment fonctionnent les EDM, les différents types d'EDM et les avantages de l'EDM par rapport aux méthodes d'usinage traditionnelles ? Vous êtes au bon endroit !
Comment fonctionne l'usinage par électro-érosion ?
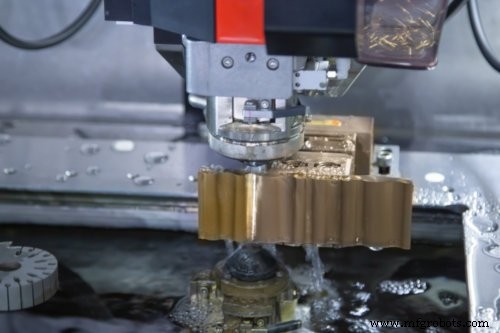
Une machine à électro-érosion comporte généralement une électrode qui aide à désintégrer des matériaux conducteurs électriquement comme le carbure ou l'acier trempé.
Contrairement à l'usinage conventionnel, où un outil de coupe est tourné contre une pièce, l'électrode EDM ne fait généralement pas contact avec la pièce. Au lieu de cela, elle est positionnée de manière qu'il existe un petit espace entre elle et la pièce.
Pour créer des coupes ou fabriquer des pièces, une étincelle électrique à haute fréquence est déchargée de l'électrode vers la pièce. Cette décharge électrique vaporise (ou fond) la surface du métal, créant les coupes désirées.
Le mouvement de cette électrode autour de la pièce pour fabriquer des pièces est généralement contrôlé par la technologie de commande numérique par ordinateur (CNC). Cependant, le fonctionnement réussi de l'EDM va au-delà de la technologie CNC et de la décharge électrique ; l'électrode et la pièce sont généralement immergées dans un fluide diélectrique, qui aide à contrôler les étincelles et à refroidir la pièce pendant l'usinage.
Quels sont les types de machines à électro-érosion ?
Les machines à électro-érosion existent en trois types :
- Machine à électro-érosion par enfonçage (Sinker EDM)
- Machine à électro-érosion à fil (Wire EDM)
- Machine à électro-érosion de perçage (Hole EDM)
#1 Usinage par électro-érosion par enfonçage (Sinker EDM)
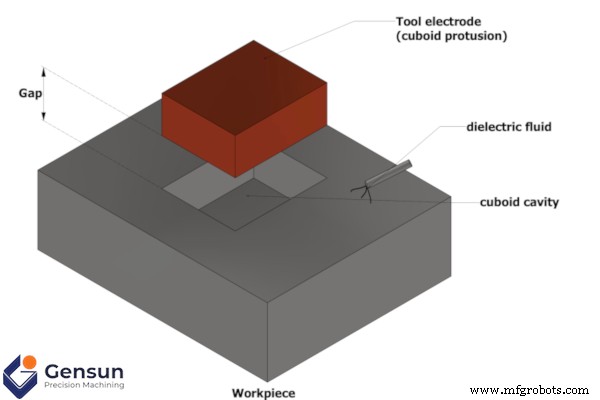
L'EDM par enfonçage, aussi appelé EDM à bélier (ram EDM), est le type d'EDM le plus couramment utilisé aujourd'hui. Les électrodes utilisées dans l'EDM par enfonçage sont pré-usinées pour former une image inversée (ou miroir) de la pièce. Donc quand vous appuyez cette électrode sur une pièce et générez une étincelle électrique, elle crée une version négative de la forme originale.
Regardez-le ainsi. Disons que vous voulez fabriquer une cavité cuboïde sur une pièce en utilisant l'EDM par enfonçage. Alors, vous devez usiner l'électrode pour avoir une protrusion cuboïde pour obtenir votre forme désirée, comme montré dans la figure ci-dessous.
L'EDM par enfonçage est idéal dans les applications avec des exigences strictes de finition de surface, surtout lors de la coupe de matériaux exotiques ou durs. Il permet de couper des matériaux sans se soucier de polir la pièce après le processus d'usinage. Cependant, un inconvénient majeur de l'EDM par enfonçage est son taux d'enlèvement de matière plus lent comparé aux autres types d'EDM.
#2 Usinage par électro-érosion à fil (Wire EDM)
L'EDM à fil, aussi appelé érosion par fil, comporte un fil fin (généralement en laiton ou cuivre) qui fonctionne comme électrode. Son fonctionnement est assez similaire à l'usinage CNC conventionnel puisque ce fil traverse la pièce, vaporisant les surfaces métalliques à proximité et créant des coupes pour former la géométrie désirée.
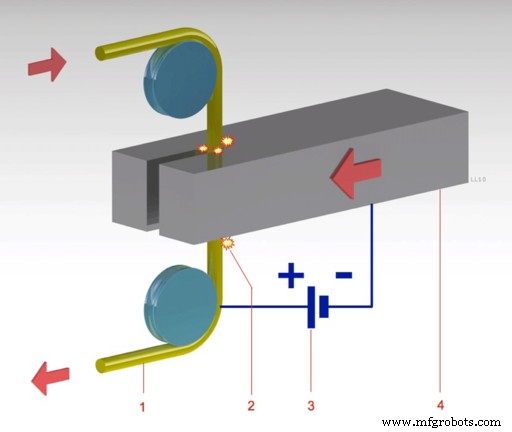
Cependant, contrairement à l'usinage conventionnel, l'électrode fil doit traverser complètement la pièce métallique avant que vous puissiez créer des coupes avec ce procédé de fabrication. Cela signifie simplement que l'EDM à fil crée des coupes 2D dans des pièces 3D.
L'EDM à fil est idéal si vous cherchez à couper de petites pièces de matériaux avec précision. C'est aussi la méthode EDM de prédilection pour la fabrication de prototypes en raison de son faible coût et de sa haute précision.
En savoir plus sur la différence entre exactitude et précision.
#3 Usinage par électro-érosion de perçage (Hole Drilling EDM)
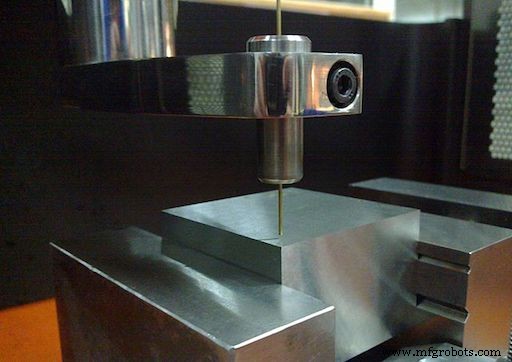
Comme son nom l'indique, le processus d'EDM de perçage est utilisé pour percer des trous. Une machine à électro-érosion de perçage comporte une électrode tubulaire avec un fluide diélectrique (comme de l'eau déionisée) circulant à travers, lui permettant d'atteindre un perçage plus rapide que les machines de perçage conventionnelles.
C'est particulièrement utile pour usiner des trous extrêmement petits, éliminant le besoin d'ébavurage.
Choisir entre usinage CNC et usinage par électro-érosion
Comme nous disons toujours à nos clients, l'usinage CNC et l'EDM sont des technologies d'usinage avancées capables de créer à peu près n'importe quel design de produit.
Cependant, bien que vous puissiez créer n'importe quel design en utilisant ces deux technologies, un mauvais choix pourrait entraîner des délais plus longs et de légères inexactitudes. L'EDM est particulièrement utile pour usiner des matériaux conducteurs durs comme le titane et le tungstène. Vous devriez aussi opter pour l'EDM s'il y a des préoccupations sur la fragilité d'un matériau car l'EDM élimine le besoin de force de coupe élevée pour enlever la matière.
Gensun Precision Machining est un fournisseur leader de services d'usinage CNC et EDM en Asie. Nous avons une équipe de machinistes et d'ingénieurs hautement expérimentés qui peuvent aider à déterminer quelle méthode est idéale pour votre projet de fabrication.
Contactez-nous et parlez-nous de votre projet aujourd'hui.
Technologie industrielle
- Le Moulage par Transfert Expliqué : Processus, Avantages et Variantes
- Comprendre les Transmissions Véhicules : Types, Fonctions et Fonctionnement
- Appels Wi-Fi expliqués : fonctionnement et importance
- Comprendre la détection des décharges partielles dans l'appareillage : clé d'opérations fiables
- Impression 3D expliquée : types, procédés et fonctionnement
- Comprendre le soudage à l'arc : types, fonctionnement et avantages
- Soudage par points expliqué : définition, processus et applications
- Électroérosion (EDM) : Guide complet de la fabrication de précision
- Usinage par électro-érosion (EDM) : Une technique révolutionnaire au-delà du CNC