



Électroérosion à fil (Wire EDM) expliquée : Fonctionnement et applications industrielles
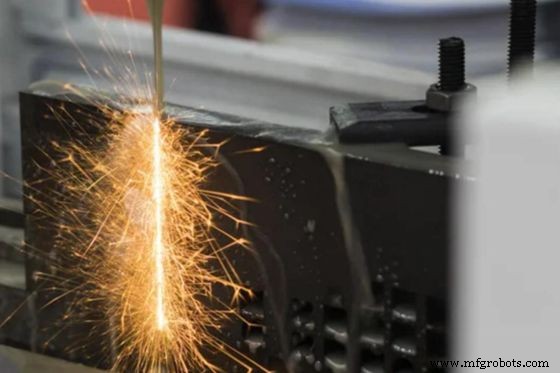
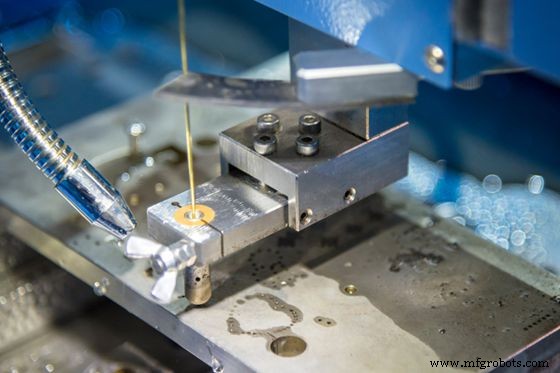
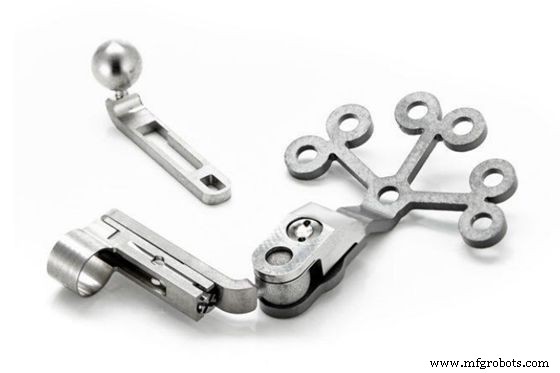
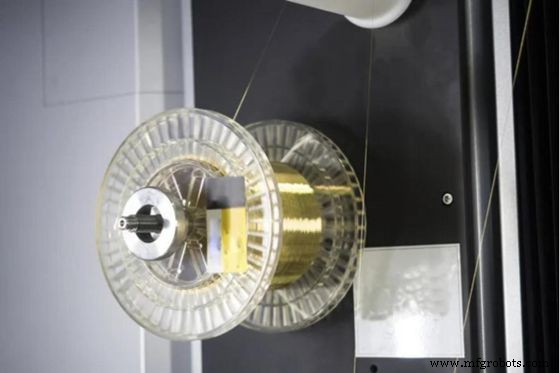
L'électroérosion à fil (Wire EDM / Wire Cut EDM) est une méthode de coupe CNC qui élimine le matériau par décharges électriques entre un fil conducteur et la pièce. Ce procédé, développé dans les années 1960 et popularisé dans l'industrie depuis les années 1980, utilise très peu de force mécanique et excelle dans l'usinage de petites pièces complexes, de matériaux durcis et de géométries intriquées. Dans cet article, vous découvrirez le principe de fonctionnement, les matériaux compatibles, les différences avec l'EDM conventionnel, les avantages, les limitations et les applications industrielles du Wire EDM. L'électroérosion à fil (Wire Electrical Discharge Machining) est un procédé d'usinage par plasma qui utilise des décharges électriques entre un fil électrode (généralement laiton, zinc-coating ou stratifié) et une pièce conductrice. Similaire au taillage et au meulage par le résultat, il diffère fondamentalement : c'est l'érosion électrique, non l'abrasion mécanique, qui retire la matière. Le Wire EDM permet de créer des composants de haute précision aux géométries complexes et tolérances serrées, dans une large gamme de matériaux conducteurs : métaux, composites conducteurs, certains plastiques chargés. Un fil métallique fin (0,05–0,30 mm Ø) est guidé par un système CNC 3D et maintenu sous tension. Des impulsions électriques haute fréquence créent un canal de plasma entre le fil et la pièce, fondant et vaporisant localement le matériau. Le diélectrique (eau déionisée) évacue les particules érodées et refroidit la zone. Le fil ne touche jamais la pièce → aucune force de coupe mécanique → pas de déformation, pas de vibrations, pas de contrainte résiduelle induite. Idéal pour pièces minces, fragiles ou pré-traitées thermiquement. Avantages vs meulage traditionnel : plus économe en énergie, durée de vie outil supérieure (le fil est consommable en continu), permet de créer plusieurs profils en une passe sans repositionnement. Tout matériau électriquement conducteur : aciers (trempés, inoxydables, outils), titane, aluminium, laiton, alliages cuivre, superalliages (Inconel, Hastelloy), carbures, graphite. La précision de la technologie en a fait un standard industriel transversal. L'épaisseur, la dimension et la géométrie de la pièce déterminent la longueur de fil nécessaire. Le fil est consommé en continu (bobine) → pas de réaffûtage, géométrie d'outil constante. La différence majeure réside dans la cinématique de coupe : Conséquences : Précision et reproductibilité équivalentes à l'usinage manuel expert, avec automatisation complète. Empilement de pièces (stack cutting) pour usiner plusieurs pièces identiques simultanément → réduction main-d'œuvre et temps machine/partie. Comme le laser, aucune force de coupe n'est appliquée sur la pièce. Pas de déformation, pas de vibrations, surface l'état de surface préservé. Idéal pour pièces minces, précieuses ou précises. Fonctionne sur tous les conducteurs, quel que soit leur dureté : aciers trempés (60+ HRC), titane, carbure, alliages nickel, mais aussi matériaux non ferreux conducteurs (graphite, certains composites). Le processus simple et piloté par CFAO permet de produire des formes complexes sans outillage dédié. Réduit les exigences de conception pour la fabricabilité. Précision de positionnement ±0,001–0,002 mm, rugosité Ra jusqu'à 0,1 µm. Moteurs linéaires haute vitesse + contrôle numérique avancé = qualité constante sur pièces électroniques, médicales, aéronautiques. Le principe (érosion par décharges électriques) impose une conductivité électrique. Isolants (plastiques purs, céramiques, verre, bois) = incompatibles. Facteur limitant principal. Fil laiton standard → apport énergétique modéré → vitesse d'avancement limitée (typ. 20–200 mm²/min selon matériau/épaisseur). Fils revêtus (zinc, diffusion) ou stratifiés améliorent la vitesse de 30–50 %. Risque élevé de déformation (bosselage) et de rugosité de coupe sur parois minces. La chaleur localisée et l'érosion asymétrique peuvent rendre la pièce inutilisable. Privilégier le laser ou le micro-usinage mécanique pour tubulures. Idéal pour grosses épaisseurs (jusqu'à 300–500 mm selon machines). Grandes plaques, blocs d'outillage, pièces de moule : coupe à faible énergie, économie temps/argent à grande échelle. Précision submicronique pour profils intriqués, engrenages, cames, fentes < 0,1 mm. Conception CAO → trajectoire fil → zéro perte matière, efficacité maximale. Contrôle total de la trajectoire → manipulation fine du chemin d'outil pour formes variées, patterns répétitifs, pièces fragiles (feuilles minces, membranes, structures alvéolaires). Production série de composants à tolérances IT5–IT3 (quelques microns). Haute répétabilité = coûts unitaires minimisés, qualité maximisée. Exemples : outillage de précision, moules d'injection, composants aérospatiaux, implants médicaux. Le Wire EDM est un procédé polyvalent et précis pour créer des formes complexes et des géométries intriquées. Privilégié dans l'aérospatiale, le médical, l'outillage de précision et le prototypage rapide, il répond aux tolérances les plus exigeantes. Vous cherchez un partenaire expert pour votre projet Wire EDM ? WayKen maîtrise tous les procédés CNC, dont l'électroérosion à fil. Nos experts EDM réalisent des coupes haute précision sur tout matériau conducteur. Déposez votre fichier CAO pour un devis instantané — nous trouvons la solution adaptée à vos besoins. Avantages du Wire EDM vs EDM conventionnel ? Géométries impossibles en usinage conventionnel. Absence de contact physique outil/pièce → usinage de pièces délicates et matériaux tendres possible. Différence Wire EDM vs découpe laser ? Laser = faisceau thermique haute puissance (fusion/vaporisation). Wire EDM = érosion électrique par fil (pas d'apport thermique massif, zone affectée thermiquement quasi nulle). Pourquoi le Wire EDM est-il si populaire dans l'industrie ? 1) Coupe tout conducteur, même trempé/durci. 2) Crée vite et économiquement des formes complexes. 3) Coupe nette, sans bavure, pièces minces et fragiles. Le Wire EDM est-il une machine CNC ? Oui. CNC = Commande Numérique par Calculateur. Le Wire EDM est piloté par ordinateur sur 3+ axes → machine CNC à part entière.Qu'est-ce que le Wire EDM ?
Comment fonctionne le processus Wire EDM ?
Quels matériaux le Wire EDM peut-il couper ?
Différences entre Wire EDM et EDM conventionnel (EDM par enfonçage / Sinker EDM)
Avantages du Wire EDM
Efficacité de production élevée
Coupe sans impact mécanique
Gamme de matériaux étendue
Faibles contraintes géométriques
Tolérances extrêmes atteignables
Limitations du Wire EDM
Matériaux conducteurs uniquement
Vitesse de coupe lente
Inadapté aux tubes minces / canules médicales
Applications industrielles du Wire Cut EDM
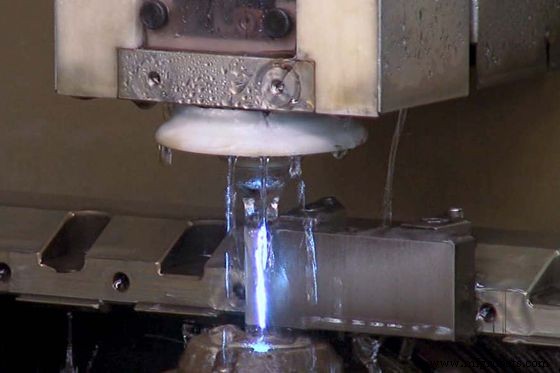
Fabrication de pièces épaisses
Coupe de formes complexes et fentes étroites
Façonnage de matériaux délicats
Pièces exigeant des tolérances extrêmes
Conclusion
FAQ
commande numérique par ordinateur
- Qu'est-ce qu'une presse à genouillère ? Comment elle fonctionne et pourquoi elle importe
- Démagnétiseurs expliqués : Comment ils ajoutent ou retirent le magnétisme des outils
- Microbillage abrasif (abrasive jet machining) : fonctionnement, avantages, applications pratiques
- Le Moulage par Transfert Expliqué : Processus, Avantages et Variantes
- Qu'est-ce qu'un Onduleur Solaire ? Comment il Convertit l'Énergie Solaire en Électricité Utilisable
- Comprendre les serveurs VPN obfusqués : fonctionnement et importance
- Impression 3D expliquée : types, procédés et fonctionnement
- Comprendre le soudage à l'arc : types, fonctionnement et avantages
- Le rapporteur à lunette (Bevel Protractor) : Mesure angulaire de précision