



Électroérosion par fil expliquée : fonctionnement et importance
Quand on pense à l'usinage, les tours et fraiseuses sont souvent les premières machines qui viennent à l'esprit. Pourtant, il existe une variété d'autres procédés d'usinage qui peuvent être encore mieux adaptés à certaines applications. L'une de ces méthodes est l'électroérosion (EDM).
Cet article offre un regard plus approfondi sur le fonctionnement et les capacités d'un type particulier d'électroérosion : l'électroérosion par fil.
Qu'est-ce que l'électroérosion par fil ?
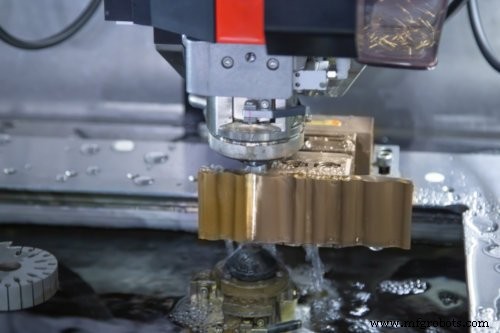
L'électroérosion par fil est un type d'EDM qui utilise un fil parcourant continuellement la pièce pour couper des formes complexes avec des tolérances serrées et un trait de coupe minimal. Ce procédé est particulièrement utile pour couper précisément des matériaux conducteurs à la fois durs et épais, certaines machines pouvant couper des matériaux de plus de 300 mm d'épaisseur.
Les différentes variétés d'EDM utilisent les mêmes principes de base, comme nous l'avons vu dans un article précédent. En substance, une électrode et un fluide diélectrique travaillent ensemble pour désintégrer des morceaux microscopiques de la pièce conductrice à l'aide d'électricité. Bien que chaque décharge électrique, ou étincelle, n'enlève qu'une infime quantité de matière, le processus se produit des centaines de milliers de fois par seconde.
Dans l'électroérosion par fil, un fil incroyablement fin agit comme cathode tandis que la pièce conductrice agit comme anode. Le fil passe entre deux guides capables de se déplacer indépendamment pour créer des formes uniques. Cela introduit certaines limitations sur les capacités du procédé, car le fil doit généralement traverser toute la pièce.
Similaire aux autres types d'EDM, la cathode et l'anode ne font normalement pas de contact physique. Au lieu de cela, la forte différence de potentiel électrique (tension) entre le fil et la pièce provoque l'ionisation du fluide diélectrique, le rendant électriquement conducteur.
Simplement dit, le résultat est une étincelle qui fond ou vaporise et détache de minuscules morceaux du fil électrode et de la pièce, appelés copeaux EDM. Ces copeaux microscopiques sont ensuite lavés et filtrés lors de la circulation du fluide diélectrique.
Comment fonctionne l'électroérosion par fil ?
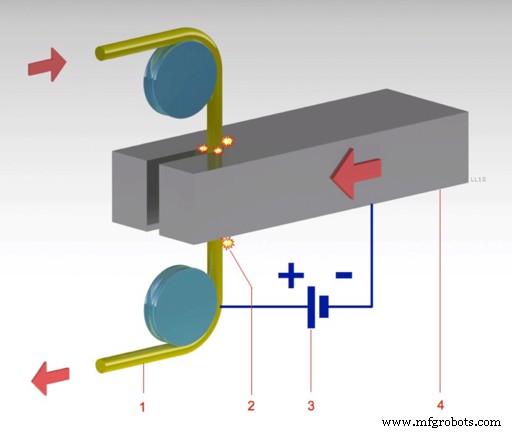
Exemple d'une « électroérosion par fil » par LaurensvanLieshout
Domaine public, via Wikimedia Commons
Puisque l'électrode fil est endommagée pendant l'étincelage, elle doit être continuellement alimentée à travers la pièce et renouvelée. De même, le fluide diélectrique, généralement de l'eau déionisée dans l'EDM par fil, est circulé, filtré et déionisé pour l'empêcher de provoquer des étincelages irréguliers.
Le système de fil et le fluide diélectrique constituent les deux composants principaux de l'EDM par fil, qui doivent travailler en synergie pour assurer des coupes efficaces, précises et une finition de surface de haute qualité.
Le système de fil
Le fil dans l'EDM par fil est généralement en laiton ou en cuivre, parfois avec un revêtement en zinc pour améliorer la constance et l'efficacité. Le fil est très fin, typiquement 0,3 mm de diamètre ou moins, donc l'érosion constante due aux étincelles l'use rapidement. Ainsi, du fil frais doit être constamment alimenté à travers la pièce à l'aide de bobines contenant plusieurs kilomètres de fil. Le fil endommagé est ensuite recyclé à la fin du processus.
Le fluide diélectrique
L'eau déionisée a trois fonctions principales dans l'EDM par fil :
- Fournir un milieu pour aider à contrôler les puissantes étincelles,
- Évacuer les copeaux EDM de la pièce et du fil, et
- Refroidir la pièce pour prévenir un stress thermique excessif.
Lorsqu'il fonctionne correctement, l'eau déionisée doit agir comme un isolant entre l'électrode fil et la pièce jusqu'à ce qu'il y ait une différence de charge électrique suffisamment élevée entre elles. Cela permet une sorte de chaos contrôlé où les étincelles à différents points ont des « forces » similaires, créant une coupe nette et uniforme autour de la proximité immédiate du fil. Des contaminants excessifs peuvent affaiblir les propriétés isolantes de l'eau, permettant des étincelages plus erratiques et incohérents.
C'est aussi pourquoi le fluide diélectrique doit être constamment évacué pour prévenir l'accumulation de copeaux EDM et d'ions dans l'eau. Pour que cela se produise efficacement, la pièce doit être submergée et avoir un flux constant d'eau déionisée directement à travers la zone de coupe.
Le fluide en circulation extrait aussi la chaleur de la zone de coupe pour prévenir la surchauffe qui pourrait induire un stress thermique dans la pièce. Surtout dans les matériaux très épais, le flux de fluide doit être soigneusement contrôlé pour gérer la zone affectée par la chaleur (HAZ) dans la pièce. Un stress thermique excessif pourrait causer de la microfissuration et des propriétés matérielles altérées près de la surface coupée.
Électroérosion par fil : avantages et limites
Avec une meilleure compréhension du fonctionnement de ce procédé, il vaut la peine de résumer ses principaux atouts et faiblesses.
Les principaux avantages de l'électroérosion par fil sont qu'elle est :
- L'une des méthodes privilégiées pour couper des matériaux très durs, surtout quand l'angle de coupe n'est pas perpendiculaire à la surface de travail.
- Capable d'atteindre des tolérances très serrées (dans les ±0,012 mm), avec un trait de coupe minimal et sans conicité tout au long de la coupe.
- Adaptée aux matériaux très fins et très épais sans impact significatif sur la qualité de coupe ni déformation de la pièce.
- Excellente pour créer des finitions de surface de très haute qualité, surtout après des passes de lissage pour adoucir la coupe d'ébauche initiale rapide.
- Un procédé entièrement CNC, ce qui signifie que les opérateurs sont généralement nécessaires seulement pour le chargement et le déchargement des consommables et des pièces. Le procédé peut donc être économe en main-d'œuvre.
Les principales limites et défauts de l'électroérosion par fil sont qu'elle est :
- Seulement compatible avec des matériaux conducteurs.
- Généralement peu efficace pour les matériaux hétérogènes, comme les polymères renforcés de fibres de carbone, et les matériaux impurs, comme l'acier à outils bon marché avec de grosses inclusions.
- Parfois plus chronophage que d'autres procédés adaptés, selon les conditions.
- Incapable de percer des trous, qui devront être amorcés par un autre procédé, comme l'EDM par perçage, si le design l'exige.
- Potentiellement plus chère que des alternatives comme la découpe au jet d'eau, surtout en ce qui concerne l'utilisation de consommables.
Une autre considération peut être que l'EDM par fil peut introduire des stresses thermiques dans la pièce, modifiant les propriétés du matériau ou induisant des microfissures. D'un autre côté, elle n'impartit aucune force de coupe mécanique sur la pièce.
L'électroérosion par fil est-elle le bon procédé pour vous ?
Si les limites potentielles listées ci-dessus ne s'appliquent pas à votre projet, l'électroérosion par fil s'avère être une méthode exceptionnelle pour couper des matériaux durs avec de fortes épaisseurs. Ce procédé est synonyme de précision, exactitude, constance et haute qualité.
Cela signifie que l'EDM par fil est régulièrement appliquée pour des pièces aux géométries complexes et tolérances serrées, surtout avec des matériaux avancés. Composants médicaux fragiles, pièces aérospatiales de précision, et outillage en matériaux particulièrement durs comme le titane sont d'excellentes applications pour ce procédé de fabrication.
Si vous voulez découvrir comment l'EDM par fil peut produire vos pièces de précision, consultez notre page de services EDM par fil pour voir ce que Gensun a à offrir.
commande numérique par ordinateur
- Qu'est-ce qu'une presse à genouillère ? Comment elle fonctionne et pourquoi elle importe
- Démagnétiseurs expliqués : Comment ils ajoutent ou retirent le magnétisme des outils
- Microbillage abrasif (abrasive jet machining) : fonctionnement, avantages, applications pratiques
- Le Moulage par Transfert Expliqué : Processus, Avantages et Variantes
- Qu'est-ce qu'un Onduleur Solaire ? Comment il Convertit l'Énergie Solaire en Électricité Utilisable
- Comprendre les serveurs VPN obfusqués : fonctionnement et importance
- Impression 3D expliquée : types, procédés et fonctionnement
- Comprendre le soudage à l'arc : types, fonctionnement et avantages
- Le rapporteur à lunette (Bevel Protractor) : Mesure angulaire de précision