



Électroérosion (EDM) : Procédé, applications et avantages
L'électroérosion, aussi appelée usinage par étincelage, est un procédé très différent de la plupart des procédés d'usinage conventionnels comme le tournage et le fraisage CNC. Dans ces derniers, des outils de coupe tranchants sont nécessaires pour enlever de la matière de la pièce usinée. Contrairement au tournage et au fraisage, le procédé EDM tire parti de l'érosion du métal par une série de décharges électriques. Lisez la suite pour en savoir plus sur les concepts fondamentaux impliqués dans la fabrication par EDM. L'électroérosion utilise des étincelles électriques sur la machine EDM pour éroder certaines parties de la pièce. Ces « étincelles électriques » sont en réalité des arcs électriques formés entre deux conducteurs porteurs de courant rapprochés l'un de l'autre. Les arcs électriques sont responsables de la génération de chaleur extrême qui fait fondre et évaporer les matériaux électriquement conducteurs. À l'intérieur du système d'un procédé EDM, la pièce est connectée à la borne positive ou anode, tandis que l'outil responsable de l'érosion de la matière est connecté à la borne négative ou cathode. Pour élaborer davantage sur le principe de fonctionnement, voici une description de la construction de base d'un système d'électroérosion (EDM). 1. Générateur d'impulsions DC Ce composant convertit l'alimentation AC en une alimentation DC pulsée suffisamment élevée pour générer une étincelle entre l'outil d'érosion et la pièce. 2. Outil-électrode Cette partie du système est connectée à la cathode de l'alimentation tout en étant montée sur un porte-outil. Le profil de votre outil sera exactement le même profil laissé sur votre pièce. Pendant le processus, un très petit espace appelé l'écart d'arc (identifié par les ingénieurs de fabrication) est maintenu entre l'outil-électrode et la pièce. Les matériaux les plus couramment utilisés pour les électrodes sont le cuivre, l'alliage de tungstène, le graphite, l'acier et la fonte. 3. Mécanisme de servomoteur Ce mécanisme contrôle l'avance et le mouvement de l'outil dans la machine EDM. L'écart d'arc, mentionné précédemment, est contrôlé de manière critique par un mécanisme de servomoteur programmé. 4. Générateur d'étincelles Ce composant fournit la bonne quantité de tension nécessaire pour la génération d'étincelles et le maintien de la décharge. La génération de cent mille étincelles par seconde permet de créer une soustraction significative de matière de la pièce. 5. Fluide diélectrique L'outil-électrode et la pièce sont immergés dans un fluide diélectrique tout en ayant le fluide alimenté à l'écart entre l'outil et la pièce. De plus, le fluide diélectrique doit être mis en circulation à une pression constante pour évacuer les particules métalliques érodées de la pièce. Une pression de fluide trop élevée peut provoquer l'élimination trop rapide des copeaux métalliques, entraînant une action de coupe plus lente. Une pression trop faible pourrait provoquer un court-circuit dans le système en raison des copeaux non évacués pendant le processus d'érosion. Les fluides diélectriques les plus couramment utilisés dans ce procédé sont l'eau déionisée, le glycol et l'huile de silicone. 6. Pièce Ceci complète l'écosystème de la machine EDM car la pièce est connectée à l'anode. Pour rendre le processus possible, la pièce doit être un bon conducteur électrique. Le procédé EDM est classé en différents types selon la forme et l'approche de l'outil utilisé. Les trois types courants d'électroérosion dans l'industrie incluent l'EDM à fil, l'EDM par enfonçage et l'EDM de perçage de trous. Comme son nom l'indique, la découpe par fil EDM utilise un fil très fin (cuivre ou alliage de laiton, généralement de 0,1 mm à 0,015 mm d'épaisseur) maintenu par des guides en diamant pour couper avec précision une forme bidimensionnelle sur une pièce 3D. Le chemin est contrôlé par un programme CNC qui permet de couper facilement des formes complexes. La coupe peut être comparée à l'avance de coupe d'une scie à ruban et d'un coupe-fromage. Ce procédé est généralement utilisé pour couper des matrices d'extrusion de métal, des poinçons et des plaques. Également appelé EDM à plongeur (ram EDM), ce type de procédé EDM utilise des électrodes en graphite ou cuivre formées en forme inverse pour creuser une cavité dans la pièce. L'outil à utiliser est usiné sous une forme inverse de la forme désirée à laisser sur la pièce. L'EDM par enfonçage est parfait pour l'usinage de moules destinés au moulage et à l'injection où des formes de cavités complexes sont nécessaires. Dans ce type de procédé EDM, l'outil-électrode est utilisé pour couper des trous extrêmement fins et profonds qu'un foret conventionnel ne pourrait pas réaliser. L'outil pour ce procédé est conçu de manière que le liquide diélectrique soit alimenté directement à travers le trou, d'où une électrode creuse. Comme l'EDM de perçage n'est pas réalisé par la méthode d'usinage conventionnelle, aucune bavure n'est formée sur la pièce. L'EDM de perçage est utilisé pour l'usinage de minuscules trous de décharge sur diverses pales de turbine, matrices et moules. L'usinage EDM est hautement capable de produire des formes et géométries complexes. C'est pourquoi, généralement, l'usinage par décharge électrique est utilisé pour des applications de haute précision où l'usinage conventionnel n'est pas capable. Voici les applications les plus courantes de l'usinage EDM : De nombreux fabricants choisissent d'utiliser l'usinage EDM pour percer des trous extrêmement minuscules car cela réduit le risque d'avoir des outils déviés et endommagés. Les trous usinés par EDM peuvent être très petits et se trouvent sur les bords des pales de turbine, les orifices microscopiques pour composants de systèmes de carburant, et bien d'autres. L'usinage EDM est souvent utilisé comme procédé complémentaire en plus de l'usinage conventionnel dans la fabrication de moules et matrices. Comme mentionné ci-dessus, le type à fil est généralement utilisé pour former les ébauches des moules, le type par enfonçage peut être utilisé pour former des formes complexes de cavités, et le perçage peut être utilisé pour créer des trous de décharge de pression. La machine EDM est également utilisée pour enlever des métaux coincés dans une pièce qui ne peuvent pas être enlevés par des moyens ordinaires. La désintégration des composants signifie détruire ou enlever la matière. Certaines circonstances incluent des boulons cisailés dans des trous filetés, des outillages coincés sur une pièce usinée, ou une goupille coincée sur une pièce très précieuse. En désintégrant les composants, vous pouvez enlever le métal coincé sans endommager la pièce à récupérer. Les produits usinés par EDM ne forment pas de bavures lors de la fabrication, c'est pourquoi ils sont parfaits pour créer divers composants d'implants médicaux. Il y a beaucoup de caractéristiques sur une pièce aérospatiale qui ne peuvent pas être réalisées par des outils de coupe standard, et c'est là qu'intervient l'usinage EDM. L'usinage EDM est capable de produire des caractéristiques difficiles avec une grande précision : disque de rotor de turbine, fentes minces, trous carrés aigus, et exigences de trous profonds très serrés. Hautement capable d'usiner des profils complexes La liberté de coupe pour l'EDM est moins contrainte que celle des opérations d'usinage conventionnelles. Dans ce procédé, diverses caractéristiques presque impossibles à réaliser avec des fraises en bout et des forets peuvent être coupées facilement. Ces caractéristiques incluent des poches complexes, des trous profonds fins, des parois minces et d'autres géométries de forme irrégulière. Haute précision Les pièces usinées par la technologie EDM peuvent être précises jusqu'aux plus petites tolérances utilisées dans l'industrie de la fabrication des métaux. Cela est possible car l'écosystème de l'usinage EDM n'introduit pas de contraintes élevées sur la pièce et n'a pas de vibrations agressives. En plus de cela, un processus de finition (skimming) peut également être effectué pour augmenter sa précision et son exactitude. Finition de surface sans bavure La pièce produite par l'usinage EDM sort sans bavure en raison de la nature du procédé où le métal érodé de la pièce se désintègre presque en microparticules qui sont ensuite évacuées. Plus important encore, la coupe EDM ne fait pas intervenir d'outils de coupe tranchants comme des fraises, scies et forets, c'est pourquoi ce procédé ne cause aucune bavure sur la pièce. Peut couper les métaux durs L'usinage EDM est capable de couper des métaux durs avec une faible force et un effort minimal tant qu'ils sont conducteurs. La dureté du matériau coupé n'affecte pas le processus global. Faibles contraintes Les outils utilisés dans un procédé EDM ne touchent pas la pièce, contrairement aux autres méthodes d'usinage où les outils de coupe contactent la surface coupée. Cela explique les contraintes minimales introduites dans la pièce. Fabrication hautement évolutive Les procédés d'usinage EDM sont très polyvalents en termes d'échelle de production, ils conviennent à la fabrication de faible à haut volume. Ces procédés sont hautement répétables, ce qui signifie que plusieurs pièces peuvent être fabriquées avec une qualité constante. Lorem ipsum dolor sit amet, consectetur adipiscing elit. Ut elit tellus, luctus nec ullamcorper mattis, pulvinar dapibus leo. La chaleur responsable de l'érosion de la matière sur la pièce repose sur l'introduction de décharges électriques, ce qui rend l'usinage EDM incompatible avec les matériaux non conducteurs comme les composites, les plastiques et autres matériaux diélectriques. Comme mentionné, l'usinage EDM érode progressivement la matière. Cela rend son taux d'enlèvement de matière beaucoup plus lent que celui des procédés d'usinage conventionnels comme le fraisage et le tournage. Le coût de production de pièces par EDM implique différents facteurs comme la consommation d'énergie élevée, l'usure excessive des outils et le long temps d'usinage. L'électroérosion est un complément très utile aux divers procédés d'usinage CNC conventionnels. Elle joue sur ses forces là où elle est capable de produire des caractéristiques spéciales difficiles à réaliser par fraisage et tournage. En plus de cela, le procédé EDM a une précision exceptionnelle même lors de la coupe de métaux conducteurs extrêmement durs, et il génère peu de contraintes pendant le traitement.Comment fonctionne l'EDM ?
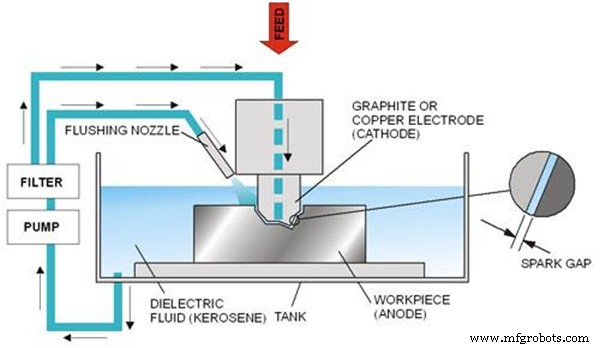
Construction de base d'un système EDM
Types de procédés EDM
1. EDM à fil (Wire EDM)
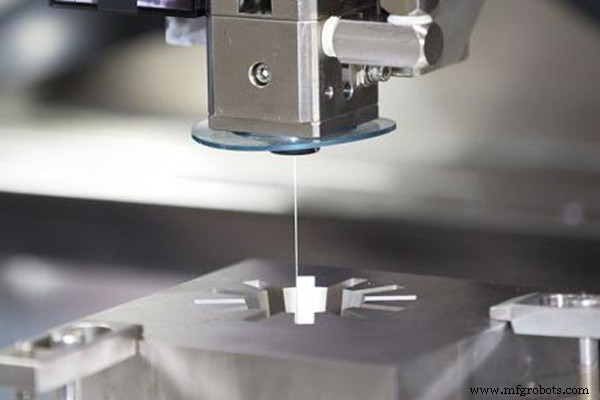
2. EDM par enfonçage (Sinker EDM)
3. EDM de perçage de trous (Hole Drilling EDM)
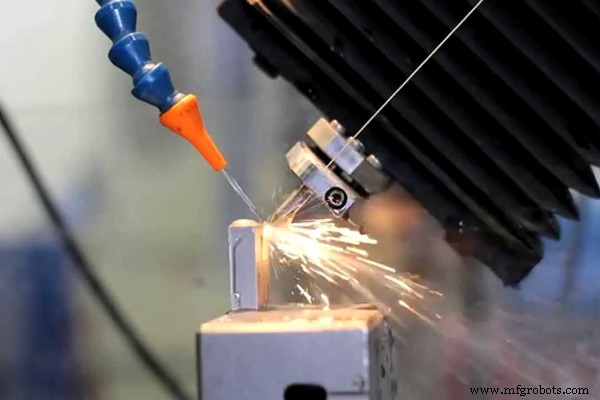
Quelles sont les applications de l'usinage EDM ?
Perçage de petits trous
Fabrication de moules et matrices
Désintégration de composants
Composants médicaux
Composants aérospatiaux
Pourquoi l'EDM est-il privilégié ?
Quelles sont les limitations du procédé EDM ?
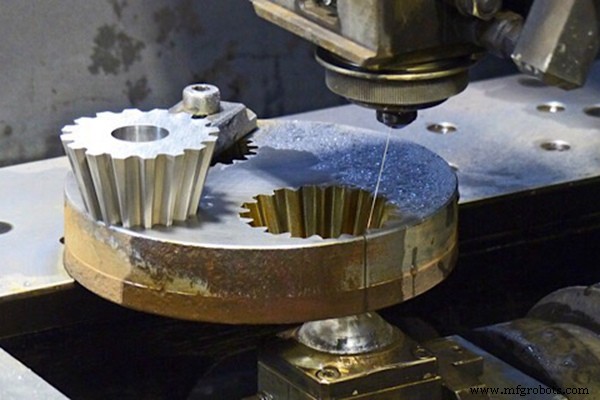
Applicable uniquement aux matériaux conducteurs
Faible taux d'enlèvement de matière
Coût de production élevé
Résumé
commande numérique par ordinateur
- Moulage par modèle perdu : avantages, inconvénients et quand l'utiliser
- Formage à froid des métaux : avantages, inconvénients et points clés
- Usinage par électroérosion (EDM) expliqué : construction, principes et intégration CNC moderne
- Pourquoi l'électroérosion (EDM) surpasse les autres techniques d'usinage
- Électroérosion (EDM) : Guide complet de la fabrication de précision
- Machines à décharge électrique (EDM) : types, avantages et inconvénients expliqués
- Prototypage CNC : avantages et limites à connaître
- Électroérosion par enfonçage vs fil : différences clés et applications expliquées
- Usinage par électro-érosion (EDM) : Une technique révolutionnaire au-delà du CNC