



Électroérosion (EDM) : Principes, fonctionnement, avantages et inconvénients intégrés CNC
L'électroérosion (EDM) est une technique d'enlèvement de matière ou de fabrication. Introduite pour la première fois en 1770 par Joseph Priestley. Cependant, avec la modernisation de la technologie et des équipements, cette technologie est maintenant intégrée à la commande numérique par ordinateur (CNC). Le processus EDM utilise l'énergie thermique pour enlever l'excès de matière d'un objet afin de créer la forme désirée.
Ce n'est pas le processus d'usinage CNC le plus populaire. Cependant, les ingénieurs s'y fient pour faire des pièces qui ne peuvent pas être traitées autrement. Elle n'exige pas et n'utilise pas de force mécanique pour enlever la matière. C'est pourquoi beaucoup la considèrent comme un processus de fabrication non conventionnel. Ce processus facilite le façonnage et le traitement pour une large gamme d'industries. Dans cet article, nous étudierons son principe, les types disponibles, et ses avantages et applications.
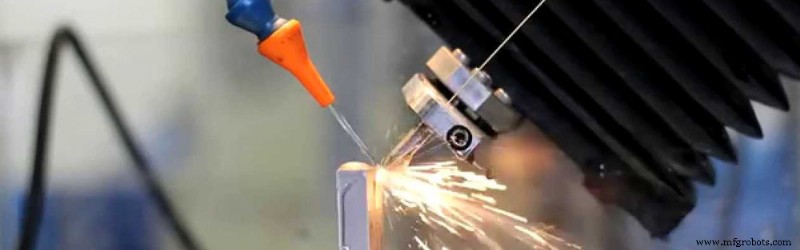
Vue d'ensemble de l'électroérosion (EDM)
L'EDM est un processus d'enlèvement de matière en l'exposant à des décharges électriques répétées et contrôlées. Elle convient aux phénomènes thermoélectriques. Quand une décharge se produit entre l'électrode/fil et la pièce, de l'énergie thermique est générée sur la pièce. Cela entraîne l'enlèvement de la couche de matière. Généralement, l'EDM se divise en trois types : EDM par enfonçage, EDM petit trou rapide, et EDM à fil. Cependant, dans les processus de production modernes, les machines EDM à fil sont intégrées au CNC. Les machines EDM automatisées sont donc couramment utilisées dans l'industrie.
C'est un processus de haute précision qui n'implique pas l'utilisation d'outils sur la pièce. Quand vous devez usiner des matériaux durs ou former des formes complexes, l'EDM est généralement votre meilleur choix.
Comment fonctionne l'électroérosion ?
Bien que la définition semble simple, le processus physique est plus complexe. L'utilisation de l'EDM pour enlever la matière est réalisée par une série de décharges de courant rapides et répétées entre les électrodes. Ces électrodes sont séparées par un fluide diélectrique. Ensuite, la tension est envoyée à travers le fluide. Noter que l'EDM ne convient qu'aux matériaux conducteurs.
Une électrode sert à changer la forme pour l'objectif exact. L'électrode est une électrode de pièce ou « anode ». Les matériaux d'électrode les plus courants : cuivre, alliage tungstène, fonte, acier, alliage argent-tungstène, graphite. L'autre électrode est l'électrode-outil ou « cathode ». Le principe de base est de corroder les matériaux avec des étincelles électriques contrôlées. Pour cela, les deux électrodes ne doivent pas se toucher.
Une différence de potentiel est appliquée entre la pièce et l'électrode sous forme d'impulsions. À mesure que les électrodes approchent, le champ électrique dans le petit espace entre elles augmente. Cela continue jusqu'au niveau de claquage.
La décharge cause un chauffage extrême. Le chauffage fait fondre certaines parties du matériau. Le flux stable du fluide diélectrique aide à enlever l'excès de matière. Le liquide aide aussi à refroidir pendant le traitement.
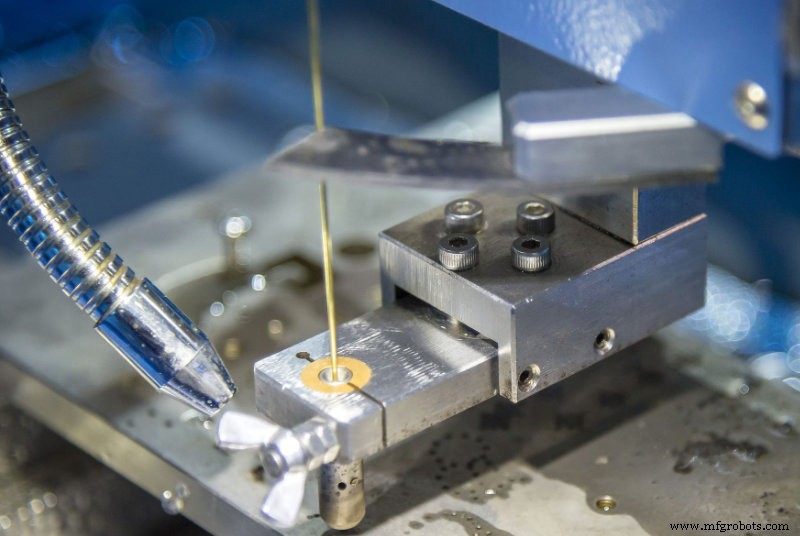
Types d'électroérosion
Le processus EDM est unique et traditionnel. Mais cela ne signifie pas qu'il n'y a qu'une seule méthode. Il y a trois types différents. Cela assure des alternatives quand un type ne convient pas. Les types incluent :
EDM à fil
Parfois appelé érosion par fil ou EDM par étincelle, l'EDM à fil est un processus populaire. Il utilise un fil de laiton ou de cuivre fin pour couper la pièce. Ici, les fils fins agissent comme électrodes. Le liquide diélectrique est généralement de l'eau déionisée. Pendant l'EDM à fil, une bobine déroule continuellement le fil depuis le dispositif d'alimentation automatique.
C'est parce que la décharge peut être affectée par la pièce et le fil. Un nouveau chemin de décharge est donc requis dans la coupe. Cette méthode est très efficace. Cependant, l'ingénieur doit veiller à ce que le passe complètement à travers la pièce. Elle crée essentiellement une coupe 2D dans une pièce 3D. On obtient souvent des résultats similaires aux processus CNC traditionnels.
EDM par perçage de trous
Le processus EDM par perçage est un autre type. Comme son nom l'indique, il aide à percer des trous rapidement. L'électrode est tubulaire, permettant au fluide diélectrique de circuler facilement à travers.
Contrairement aux méthodes de perçage traditionnelles, l'EDM par perçage peut usiner des trous très petits et profonds. De plus, ces trous ne nécessitent aucun ébavurage. Quelle que soit la dureté ou le type de métal, ce processus perce efficacement des trous de précision plus vite que les méthodes traditionnelles.
EDM par enfonçage (Sinker EDM)
C'est l'EDM traditionnel, aussi appelé EDM Ram, matrice d'enfonçage ou EDM cavité. Type cavité, car il peut créer des formes de cavité complexes pour diverses applications de moulage (moulage par injection).
Le processus utilise des électrodes en cuivre ou graphite pré-usinées pour former la forme « positive » de la forme désirée. Ensuite, l'électrode est pressée dans la pièce pour créer un négatif de la forme du matériau original. Certains facteurs peuvent affecter le choix du matériau d'électrode : résistance à la corrosion et conductivité. Le graphite est généralement plus facile à usiner que le cuivre. Mais le cuivre est plus résistant et avantageux.
Avantages de l'usinage EDM :
Formes complexes difficiles à produire avec outils de coupe traditionnels.
Matériaux extrêmement durs avec tolérances très serrées.
Pour très petites pièces, les outils traditionnels peuvent endommager les pièces à cause de la pression excessive.
Pas de contact direct entre l'outil et la pièce. Donc, pièces fines et matériaux faibles peuvent être usinés sans déformation.
Bonne finition de surface obtenue.
Perçage de trous très fins possible.
Inconvénients de l'usinage EDM :
Vitesse d'enlèvement de matière lente.
Risques d'incendie potentiels liés à l'utilisation de diélectriques à base d'huile.
Temps et coûts supplémentaires pour créer des électrodes pour EDM poinçon/enfonçage.
Consommation d'énergie très élevée.
Consommation d'énergie élevée (répétition).
Matériaux non conducteurs ne peuvent être traités que par réglages de processus spécifiques.
Applications de l'usinage EDM
L'EDM est surtout connu en production de petites séries. Divers processus peuvent être effectués : fraisage, tournage, perçage de petits trous. Ce processus unique est aussi précieux pour une large gamme d'industries, de l'automobile à l'aéronautique.
L'EDM peut créer des formes uniques et précises, aidant les applications suivantes :
Moulage par injection
Perçage de petits trous
Moulage sous pression
Processus de fabrication
- Usinage par électroérosion (EDM) expliqué : construction, principes et intégration CNC moderne
- Usinage Non-Traditionnel : Exigences, Types, Avantages et Inconvénients
- Jet d'Eau et Jet d'Eau Abrasif : Principes, Équipements, Applications, Avantages et Inconvénients
- Électroérosion par Faisceau d'Électrons (EBM) : Principe, Équipements, Applications, Avantages et Inconvénients
- Usinage Laser (LBM) : Principes, Équipements, Applications, Avantages et Inconvénients
- Usinage par Jet Abrasif (AJM) : Principe, Équipements, Applications, Avantages et Inconvénients
- Usinage Ultrasonique (USM) : Principe, Équipements, Applications, Avantages et Inconvénients
- Soudage Ultrasonique : Principe, Procédé, Équipements, Applications, Avantages et Inconvénients
- Machines à décharge électrique (EDM) : types, avantages et inconvénients expliqués