



Usinage par décharge électrique (EDM) : fonctionnement et importance
L'usinage par décharge électrique (EDM) est un processus d'usinage non traditionnel et électrothermique dans lequel le matériau de la pièce est enlevé en utilisant des décharges électriques (étincelles).
- Il a été observé pour la première fois en 1770 par Joseph Priestley. C'était un physicien anglais.
- Dans la machine EDM, le matériau est enlevé par des décharges de courant se répétant rapidement entre les électrodes. Les électrodes sont séparées par un liquide diélectrique et une haute tension est appliquée à travers.
- Il est utilisé pour usiner ces matériaux qui sont difficiles à usiner et ont une haute résistance à la température.
- L'EDM peut être utilisé pour usiner seulement les matériaux électriquement conducteurs. Sinon, il ne peut pas être utilisé.
- Une des électrodes est appelée outil et l'autre est appelée pièce. Ici, l'outil est connecté avec le terminal négatif de l'alimentation et la pièce est connectée avec le terminal positif.
Principe de fonctionnement
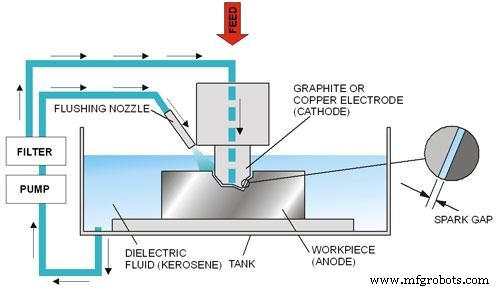 Source de l'image
Dans l'usinage par décharge électrique ; une différence de potentiel est appliquée à travers l'outil et la pièce sous forme d'impulsions. L'outil et la pièce doivent être électriquement conducteurs et un petit espace est maintenu entre eux. L'outil et la pièce sont immergés dans un milieu diélectrique (kérosène ou eau déionisée).
Lorsque la différence de potentiel est appliquée, les électrons de l'outil commencent à se déplacer vers la pièce. Ici, l'outil est négatif et la pièce est positive. Les électrons se déplaçant de l'outil vers la pièce entrent en collision avec les molécules du milieu diélectrique.
En raison de la collision des électrons avec la molécule, elle se convertit en ions. Cela augmente la concentration d'électrons et d'ions dans l'espace entre l'outil et la pièce. L'électron se déplace vers la pièce et les ions vers l'outil.
Un courant électrique est établi entre l'outil et la pièce et appelé plasma. Comme les électrons et les ions frappent la pièce et l'outil, leur énergie cinétique change en énergie thermique. La température de la chaleur produite est d'environ 10 000 degrés Celsius. Cette chaleur vaporise et fond le matériau de la pièce. Lorsque la tension se brise, le courant cesse de circuler entre l'outil et la pièce. Et le matériau fondu dans la pièce est rincé par la circulation du milieu diélectrique laissant derrière un cratère.
La génération d'étincelles n'est pas continue car une tension constante n'est pas appliquée à travers les électrodes. La tension est appliquée sous forme d'impulsions.
À lire aussi :
- Comment fonctionne le processus d'usinage par faisceau d'électrons ?
- Qu'est-ce que le processus d'usinage par jet d'eau et comment ça marche ?
- Usinage par faisceau laser – Pièces principales, Principe, Fonctionnement avec Application
Types de machines à décharge électrique
Il y a deux types de machines EDM
(i) EDM par enfonçage (Ram/Sinker EDM) : Cette machine EDM consiste en un outil et une pièce immergés dans un milieu diélectrique. Elle consiste en un outil de type bélier et il peut être créé selon la forme ou la forme requise à produire sur la pièce. Elle est aussi appelée EDM de type cavité ou volume.
(ii) EDM à fil (Wire EDM) : Dans l'EDM à fil, un fil mince à brin unique est utilisé pour couper le matériau de la pièce. Le fil est généralement fait de laiton. Un espace constant est toujours maintenu entre le fil et la pièce. Le fil est continuellement alimenté à travers la pièce submergée dans un réservoir avec un milieu diélectrique. Ici, l'étincelle est générée dans l'espace entre le fil et la pièce. Elle est utilisée pour couper du métal aussi épais que 300 mm et pour faire des poinçons, matrices, et outils à partir de métaux durs qui sont difficiles à couper par d'autres méthodes.
Équipement
Les divers équipements utilisés dans l'usinage par décharge électrique sont
1. Réservoir diélectrique, pompe et système de circulation
La pompe est utilisée pour faire circuler le milieu diélectrique entre les deux électrodes (outil et pièce). Le kérosène ou l'eau déionisée est utilisé comme milieu diélectrique.
2. Générateur d'énergie et unité de contrôle
Le générateur est utilisé pour appliquer la différence de potentiel. La tension utilisée dans ce processus d'usinage n'est pas constante mais elle est appliquée sous forme d'impulsions. Une unité de contrôle est utilisée pour contrôler les différentes opérations pendant le processus d'usinage.
3. Réservoir de travail avec dispositifs de maintien de pièce
Il a un réservoir de travail avec un dispositif de maintien de pièce. La pièce est maintenue dans les dispositifs de maintien. Le réservoir contient le milieu diélectrique.
4. Porte-outil
Il est utilisé pour maintenir l'outil.
5. Système servo pour déplacer l'outil
Un système servo est utilisé pour contrôler l'outil. Il maintient l'espace nécessaire entre les électrodes (outil et pièce).
Fonctionnement de l'usinage par décharge électrique (EDM)
- Dans l'EDM, d'abord l'outil et la pièce sont serrés sur la machine. Après cela, avec l'aide d'un mécanisme servo, un petit espace (de cheveu humain) est maintenu entre l'outil et la pièce.
- L'outil et la pièce sont immergés dans le milieu diélectrique (kérosène ou eau déionisée).
- Une différence de potentiel est appliquée à travers l'électrode. Une étincelle électrique est générée entre l'outil et la pièce. Cette étincelle génère une chaleur d'environ 10 000 degrés Celsius. Et à cause de cette chaleur, le matériau de la pièce commence à se vaporiser et fondre.
- La génération d'étincelles dans l'usinage par décharge électrique n'est pas continue. Lorsque la tension se brise, le fluide diélectrique chasse les matériaux fondus laissant derrière un cratère.
- Ce processus continue et usine la pièce.
Pour une meilleure explication sur le processus d'usinage par décharge électrique, regardez la vidéo :
Avantages
- Il peut être utilisé pour usiner n'importe quel matériau qui est électriquement conducteur.
- Il peut facilement usiner des sections minces et fragiles telles que les âmes ou ailettes sans déformer la pièce.
- Des sections de matrices complexes et des moules sont produits avec précision, plus rapidement et à moindre prix.
- C'est un processus sans bavures.
- Il n'implique pas de contact entre l'outil et la pièce. Donc des sections délicates et matériaux de travail peuvent être usinés facilement sans aucune distorsion.
- Il peut usiner des formes complexes qui ne sont pas fabriquées par les machines-outils conventionnelles.
- Il peut produire des trous coniques.
Inconvénients
- Il peut usiner seulement les matériaux électriquement conducteurs.
- Faible taux d'enlèvement de métal.
- Plus d'usure d'outil pendant l'usinage.
- Prend un coût et temps supplémentaires pour la préparation des électrodes pour l'EDM par enfonçage.
- Haute consommation d'énergie.
- Une surcote (overcut) est formée dans l'EDM.
Applications
- Il est principalement utilisé par les industries de fabrication de moules et matrices.
- Il est utilisé dans la fabrication de prototypes dans les industries aérospatiale, automobile et électronique.
- Il est utilisé pour la fabrication de matrices de monnaie.
- Il est utilisé pour créer de petits trous dans une variété d'applications.
- Il est utilisé pour désintégrer des pièces qui ne peuvent pas être désintégrées facilement telles que des outils cassés (goujons, boulons, forets et tarauds) de la pièce.
C'est tout sur l'Usinage par Décharge Électrique – principe, équipement, types, fonctionnement, avantages et inconvénients avec application. Si vous avez une question concernant cela, commentez-nous. Si vous trouvez cet article précieux, partagez-le sur Facebook et Google+.
Technologie industrielle
- Usinage par décharge électrique (EDM) : coupe métallique de précision sans contact
- Comprendre les tests de décharges partielles : protéger les équipements haute tension
- Découpe plasma expliquée : fonctionnement et avantages clés
- Usinage chimique : Enlèvement de métal de précision sans contrainte
- Usinage par ultrasons : Principe, types et applications industrielles
- Électroérosion (EDM) : Guide complet de la fabrication de précision
- Usinage expliqué : définition, procédés et outils clés
- Rectification électrochimique expliquée : fonctionnement et avantages clés
- Usinage par électro-érosion (EDM) : Une technique révolutionnaire au-delà du CNC