



Électroérosion (EDM) : fondamentaux et usages clés en fabrication
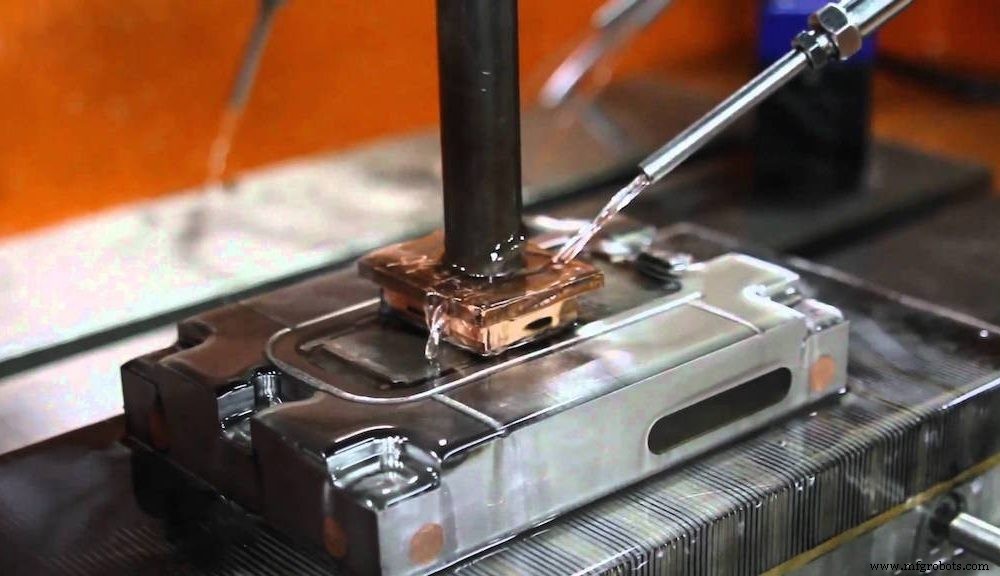
Les fabricants se tournent vers l'électroérosion (EDM) quand les méthodes d'usinage traditionnelles atteignent leurs limites. L'EDM utilise l'énergie thermique pour enlever la matière excédentaire et créer la forme requise. Ce n'est pas le procédé CNC le plus courant, mais les ingénieurs s'y fient pour usiner des pièces impossibles autrement.
L'EDM ressemble au découpage laser : aucune force mécanique n'est utilisée pour enlever la matière. C'est pourquoi on le considère comme un procédé non traditionnel. Il aide au moulage et outillage pour de nombreux secteurs. Cet article examine son fonctionnement, ses types, avantages et applications.
Qu'est-ce que l'EDM ?
Vous avez peut-être rencontré les termes : électroérosion à fil, enfonçage, érosion par fil, érosion par étincelles. Certains ingénieurs les utilisent pour désigner l'EDM. Mais qu'est-ce que l'EDM ? Simplement : l'enlèvement de matière sur une pièce par énergie thermique.
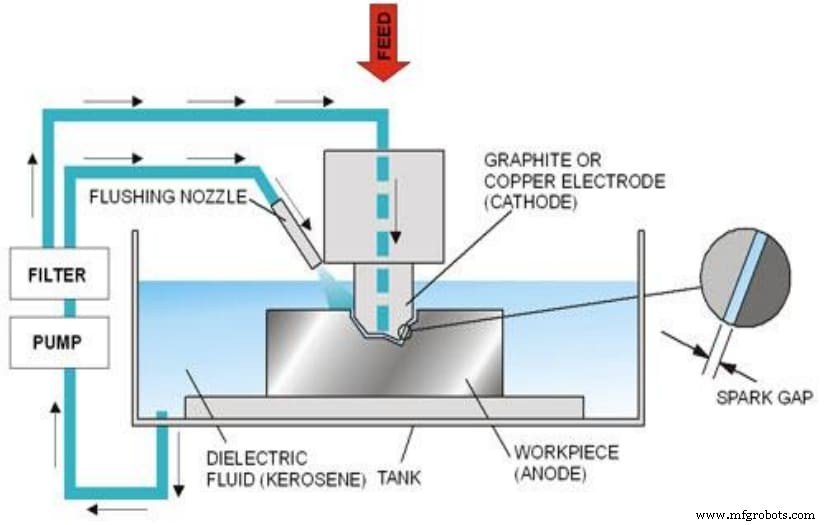
Comme mentionné, l'EDM n'utilise pas de force mécanique. Ce procédé de fabrication atteint les formes désirées uniquement par décharges électriques. C'est un processus de haute précision sans contact outil-pièce. Pour usiner des matériaux durs comme le titane ou former des formes complexes, l'EDM est souvent la solution.
Comment fonctionne l'électroérosion ?
La définition semble simple, le processus physique est plus complexe. L'enlèvement de matière par EDM se fait par une série de décharges électriques rapides et récurrentes entre électrodes, séparées par un fluide diélectrique. Une tension est appliquée à travers le fluide. Important : l'EDM ne fonctionne que sur matériaux électriquement conducteurs.
L'une des électrodes change de forme pour s'adapter au but précis. C'est l'électrode pièce ou « anode ». L'autre est l'électrode outil ou « cathode ». Le principe de base : érosion contrôlée par étincelle électrique. Pour cela, les deux électrodes ne doivent pas se toucher.
Une différence de potentiel est appliquée entre pièce et électrode sous forme d'impulsions. À mesure que l'électrode approche la pièce, le champ électrique dans l'interstice augmente jusqu'à la tension de rupture.
La décharge électrique cause un chauffage extrême du matériau. La fusion enlève des parties du matériau. Un flux constant de fluide diélectrique évacue la matière enlevée et refroidit pendant l'usinage.
Types d'électroérosion
L'EDM est unique et conventionnel, mais pas limité à une seule approche. Il existe trois types, offrant des alternatives si l'un ne convient pas :
EDM à fil (Wire EDM)
Également appelé érosion par fil ou EDM étincelle. Utilise un fil de laiton ou cuivre fin pour couper la pièce. Le fil agit comme électrode. Le fluide diélectrique est généralement de l'eau déionisée. Le fil se déroule en continu depuis une bobine d'alimentation automatisée.
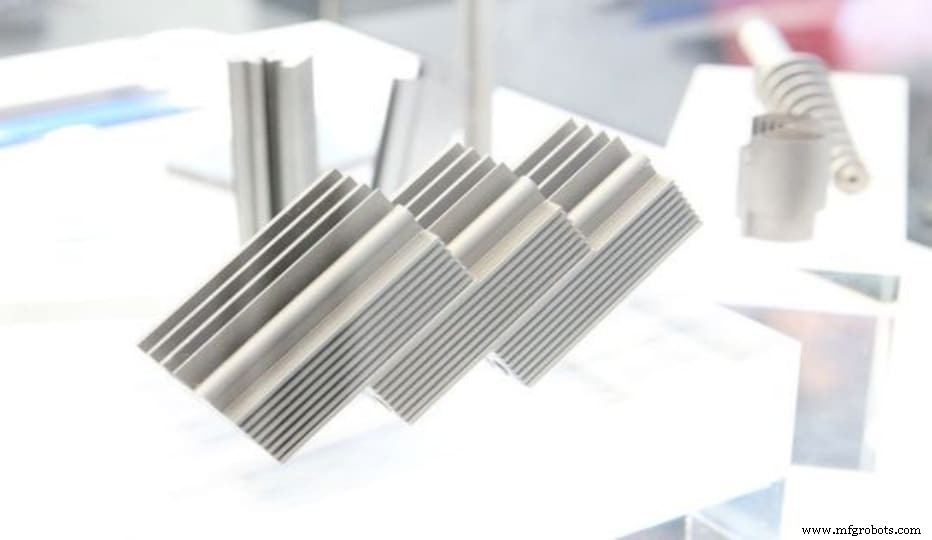
C'est nécessaire car la décharge peut être compromise par la pièce et le fil. Il faut un nouveau chemin de décharge dans la coupe. Cette approche fonctionne bien. Mais le fil doit traverser complètement la pièce : elle crée essentiellement des coupes 2D dans des pièces 3D. Résultats similaires à l'usinage CNC traditionnel.
EDM de perçage (Hole EDM)
Comme son nom l'indique, l'EDM de perçage réalise des trous profonds rapidement. Les électrodes sont tubulaires, permettant au fluide diélectrique de circuler à travers.
Contrairement au perçage traditionnel, l'EDM de perçage peut usiner des trous très fins et profonds, sans ébavurage. Quel que soit la dureté ou le type de métal, ce procédé permet un perçage de précision plus rapide que les méthodes conventionnelles.
EDM par enfonçage (Sinker EDM)
C'est l'EDM conventionnel, aussi appelé EDM à plongeur, enfonçage, ou EDM à cavité. « Type cavité » car il crée des formes de cavités complexes pour applications de moulage comme l'injection plastique.
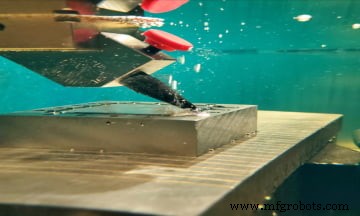
Ce procédé utilise des électrodes en cuivre ou graphite pré-usinées pour former un « positif » de la forme requise. L'électrode est ensuite pressée dans la pièce pour créer un « négatif » de la forme originale. Le choix du matériau d'électrode dépend de sa résistance à l'érosion et de sa conductivité. Le graphite est plus facile à usiner que le cuivre, mais le cuivre est plus résistant et plus conducteur.
Avantages de l'électroérosion
Plusieurs avantages uniques :
1. Usinage de tout matériau électriquement conducteur
Premier atout : capacité à usiner une large gamme de matériaux. Tant que le matériau est conducteur, l'EDM convient. Cela permet d'usiner des pièces difficiles pour les méthodes traditionnelles : titane, carbure de tungstène.
2. Aucune force mécanique
Pas de force mécanique sur la pièce. Pas de risque de contours fragiles. Pas besoin de force de coupe élevée. Pas de contact outil-pièce = pas de contrainte mécanique.
3. Formes et profondeurs variées
L'EDM atteint des formes et profondeurs impossibles avec un outil de coupe. Efficace pour l'usinage profond avec rapports longueur/diamètre d'outil très élevés. Coins internes vifs, rainures étroites, nervures profondes : facilement réalisables.
4. Meilleure finition de surface
Les fabricants affirment que la finition de surface en moulage par injection est souvent meilleure avec l'EDM qu'avec les méthodes traditionnelles. L'EDM donne des surfaces de haute précision et finitions fines.
5. Usinage de matériaux trempés
Les procédés conventionnels doivent être faits avant trempe. L'EDM fonctionne parfaitement sur matériau trempé. On évite ainsi toute déformation potentielle du traitement thermique.
L'EDM, excellente option de production de pièces, offre de nombreux avantages pour créer des pièces de haute précision aux formes désirées. Pour des pièces complexes, envisagez l'EDM ou choisissez RapidDirect, spécialiste du prototypage rapide haute précision.
Applications de l'électroérosion
L'EDM est particulièrement prisé en petite série, rendant possibles : fraisage, tournage, perçage de petits trous, etc. Ce procédé unique sert de nombreux secteurs : automobile, aérospatial, etc.
Capable de créer des formes uniques et précises, il aide dans ces applications :
Moulage par injection
Obtenir les bonnes dimensions, profondeur et forme d'un moule dépend souvent de l'EDM. C'est le principal procédé d'injection utilisé par les fabricants de moules. L'EDM à fil est le type principal ici.
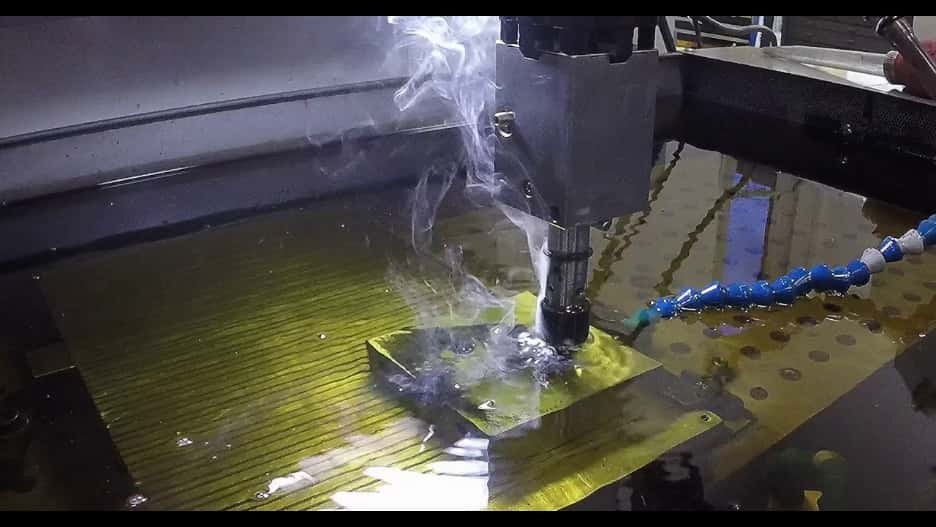
Comme le moulage par injection nécessite des pièces délicates et complexes, c'est souvent la meilleure méthode. Elle produit souvent une finition de surface EDM de haute précision.
Perçage de petits trous
L'électroérosion est un moyen rapide et unique de créer des trous profonds précis dans les matériaux, quelle que soit leur dureté.
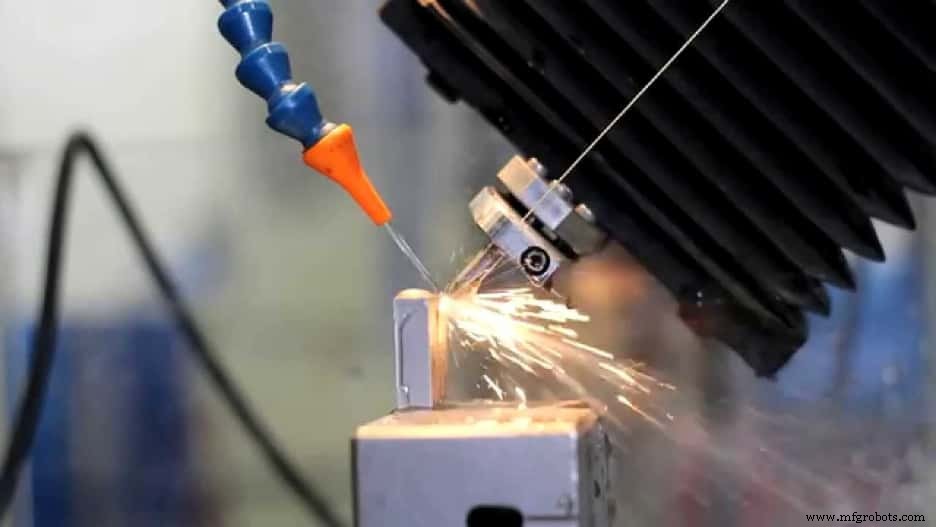
Le perçage utilise un tube électrode en laiton pour canaliser les décharges sur le matériau. Cela crée des trous de diverses petites dimensions. Point fort : perçage sur faces inclinées et positions difficiles.
Moulage sous pression (Die Casting)
L'EDM convient parfaitement aux applications de fabrication de moules. Les moules hautement personnalisés exigent une précision extrême : coins internes vifs, nervures profondes, détails complexes.
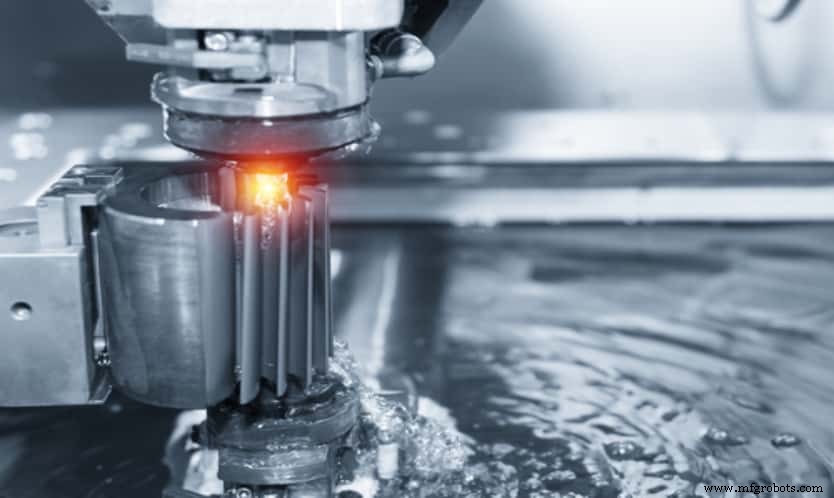
Les moules sont souvent en aciers alliés très durs, difficiles à usiner traditionnellement. Ces aciers peuvent nécessiter une finition avant traitement thermique, réduisant la précision des détails. L'EDM est donc plus approprié.
Conclusion
L'électroérosion reste la réponse aux applications d'usinage les plus exigeantes. Elle permet aux ingénieurs de remodeler des matériaux là où les méthodes traditionnelles sont difficiles ou impossibles. Ce procédé unique contribue à la création de composants de haute qualité.
Chez RapidDirect, nos processus EDM sont la solution parfaite à vos besoins de fabrication. Ce procédé nous permet de réaliser des coupes de haute précision sur tout matériau conducteur. Ainsi, nous vous servons mieux, quels que soient vos besoins et applications. Téléchargez votre fichier de conception aujourd'hui pour un devis instantané. Tous nos services à prix compétitifs.
commande numérique par ordinateur
- Procédés d'usinage essentiels : Tournage, Fraisage, Perçage, Dressage
- Usinage par électroérosion (EDM) expliqué : construction, principes et intégration CNC moderne
- Pourquoi l'électroérosion (EDM) surpasse les autres techniques d'usinage
- Électroérosion (EDM) : Guide complet de la fabrication de précision
- Machines à décharge électrique (EDM) : types, avantages et inconvénients expliqués
- Électroérosion par enfonçage vs fil : différences clés et applications expliquées
- Usinage par électro-érosion (EDM) : Une technique révolutionnaire au-delà du CNC
- Électroérosion (érosion par étincelles) : procédé de précision pour pièces métalliques complexes
- Électroérosion (EDM) : Différences Clés entre Enfonçage et Fil, et Applications Pratiques