



Choisir le bon fil pour l'électroérosion (EDM) : vitesse, précision et finition
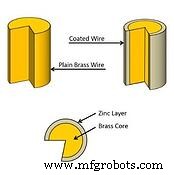 L'électroérosion à fil (EDM) peut couper des formes incroyables avec une précision exacte et des finitions très fines. Il y a beaucoup de choix de fils, chacun ayant ses propres avantages et inconvénients. Avez-vous besoin de maintenir deux dixièmes ou cherchez-vous à aller le plus vite possible ? Voici une explication facile des deux types de fil de base.
Fils revêtus
Si vous cherchez juste une vitesse pure pour évider une section de votre matériau pour la remettre sur l'étagère pour un autre travail, le fil revêtu de grand diamètre 0,3-0,35 mm (.012"-.014") est votre choix. Les fils revêtus ont un noyau de cuivre ou de laiton, qui est hautement conducteur, et un mince revêtement d'une combinaison de zinc et de cuivre. Ce revêtement externe protège le noyau interne, permettant des réglages de puissance élevés avec des « temps d'allumage » augmentés pour des taux d'enlèvement de matière plus rapides.
Un autre avantage de l'utilisation de fils revêtus est moins de rupture de fil comparé aux mêmes réglages de générateur avec du fil de laiton ordinaire. Les fils revêtus viennent en divers « types » de A à D. Chaque type fournit certains avantages pour chaque application. Bien que la vitesse soit le plus grand avantage des fils revêtus sur le fil de laiton ordinaire, certains fils revêtus sont meilleurs pour la précision, la finition, les mauvaises conditions de flushing, et les matériaux comme le carbure.
Avec tout cela dit, il y a un facteur de coût à considérer aussi. Bien que les fils revêtus puissent atteindre des vitesses de coupe 20-30% plus rapides que le fil de laiton ordinaire, vous devrez déterminer si le facteur de coût plus élevé est justifiable.
Fil de laiton ordinaire
L'avantage numéro un pour le fil de laiton ordinaire est son coût. Si votre application n'est pas sensible au temps et que vos conditions de flushing sont bonnes, le fil de laiton ordinaire sera votre choix le meilleur et le plus économique.
Il y a aussi des conditions de coupe où le fil de laiton ordinaire est votre meilleur choix ! Avez-vous besoin de couper des conicités supérieures à 15 degrés ? Alors un fil de laiton super-doux (390 N/mm) est le meilleur. Les grandes conicités exigent que le fil se plie immédiatement aux guides pour créer l'angle approprié. Un fil plus dur résistera à ce pliage, causant le chemin de coupe d'être incorrect avec un échec à atteindre la taille d'ouverture au haut, bas, angle, ou les trois.
Les fils de laiton ordinaire viennent en différents diamètres et, principalement, trois résistances à la traction ou niveaux de dureté du fil :
- Doux, comme je viens de noter pour la coupe de conicités raides ;
- Mi-dur pour conicités de 5 à 15 degrés ; et
- Dur pour conicités moins de 5 degrés et coupe droite.
Plus le fil est dur, plus vous pouvez appliquer de tension pour créer des coupes plus droites — notamment dans l'ébauche et les coins. Pour des tolérances ultra-précises de 0,0025 mm (0,0001") ou moins, une passe de finition finale avec du fil de laiton ordinaire est aussi le meilleur choix. Bien que minime, le revêtement de zinc sur les fils revêtus se vaporisera plus vite que le matériau du noyau. Vous ne rencontrerez pas ce problème avec le fil de laiton ordinaire.
Il est important de garder à l'esprit qu'il y a beaucoup d'autres choix de fils que ces deux-là. Les fils plus petits sous 0,1 mm (.004") de diamètre peuvent avoir des noyaux en acier ou d'autres combinaisons de matériaux. Pour la plupart des ateliers et applications, avoir une réserve de fil revêtu et de fil de laiton ordinaire de 0,25 mm (.010") de diamètre sera la meilleure solution pour vos applications EDM à fil.
Équipement industriel
- Usinage CNC vs Impression 3D : choisir la bonne technologie de prototypage
- Électroérosion (EDM) : Guide complet de la fabrication de précision
- Usinage par électro-érosion (EDM) : Une technique révolutionnaire au-delà du CNC
- Embrayages Marland : applications maximisant durabilité et polyvalence
- 5 conseils éprouvés pour maintenir votre centre EDM en parfait état
- Coupe au Fil vs Enfonçage de Matrice : Maîtriser l'Électroérosion (EDM)
- Choisir les Bons Matériaux pour l'Usinage CN : Guide Pratique
- Pourquoi les machines de découpe par fil EDM sont le choix leader de l'industrie
- CNC Wire EDM : la solution ultime d'usinage de précision pour votre atelier