



Maximiser la précision et l'efficacité en EDM à fil : 3 conseils essentiels
La machine-outil EDM à fil est une machine d'usinage de haute précision, qui peut atteindre une précision d'usinage de quelques μm, et la rugosité de surface Ra peut atteindre < 0,2 μm. Cependant, certaines usines ne font pas attention aux détails lors de l'utilisation de machines à fil à basse vitesse, pensant qu'une bonne machine-outil peut facilement atteindre un usinage efficace et de haute précision.
En fait, pour faire attention à la précision et à l'efficacité du traitement par fil à basse vitesse, nous devons faire attention à ces trois points principaux !
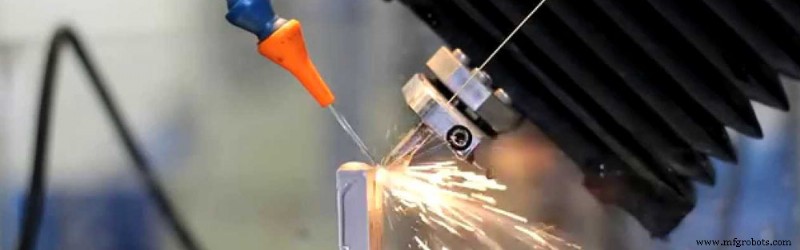
1. Prérequis du processus
Les machines-outils EDM à fil sont équipées d'une bibliothèque de paramètres de processus. Les paramètres de processus sont généralement obtenus sous des conditions spécifiques (telles que le matériau de la pièce, le fil d'électrode, température 20±3°C, humidité 40%~80%, etc.).
Si les conditions suivantes changent ou ne répondent pas aux normes, cela peut provoquer des écarts dans les résultats de traitement.
1) Spécification de rinçage : Lors du traitement selon les paramètres standards, après avoir comparé la valeur indiquée du manomètre d'eau avec la valeur théorique, la différence doit être inférieure à 0,5 bar (1 bar = 0,1 MPa).
2) L'écart entre la pièce et la buse : 0,05~0,10 mm.
3) Lorsque la rugosité de surface requiert Ra ≥ 0,35 μm, vous pouvez choisir le fil de coupe axé sur l'efficacité (il est recommandé d'utiliser le même type de fil fourni avec la machine). Lorsque Ra < 0,35 μm, afin d'obtenir une bonne surface de traitement, choisissez le fil galvanisé pour le traitement.
4) Pendant la finition, assurez-vous que l'eau μS < 10, en particulier pendant la finition, suivez les exigences des paramètres de processus. Si nécessaire, remplacez la résine ou l'eau purifiée.
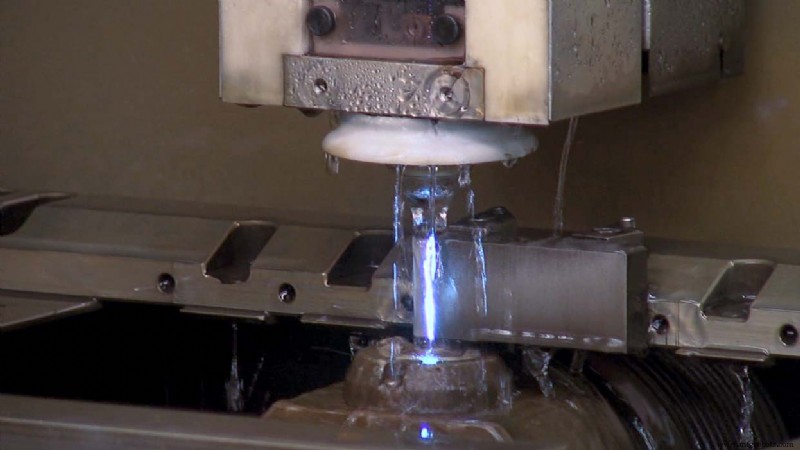
2. L'influence de la température sur la précision d'usinage
Afin d'effectuer un traitement de coupe à fil lent de haute précision et de haute qualité, l'environnement doit être stable et doit répondre aux exigences spécifiées. Il ne doit pas y avoir de lumière directe du soleil ou de flux d'air. Les changements de température doivent être surveillés. La plage de température de la machine-outil pour assurer la précision de fonctionnement est (20±3) °C, si la différence de température est grande, cela affectera la précision d'usinage et la rugosité de surface.
Le changement de température ambiante a une grande influence sur la précision d'usinage, et son influence se reflète dans les trois aspects de la taille, de la position et de la forme. Comme le montre la figure ci-dessous, plus le changement de température est grand et plus la taille de la pièce est grande, plus l'influence de la température est évidente. Par exemple, une pièce d'une longueur de 200 mm aura une erreur de dimension de 0,01 mm lorsque la différence de température est de 5 °C. Il est préférable de terminer une pièce plus grande en un seul démarrage. Si elle est laissée pendant la nuit, la coupe principale aura peu d'effet, mais il sera difficile d'assurer la précision d'usinage si elle s'arrête pendant le parage.
Les caractéristiques thermiques des machines-outils CNC ont un impact important sur la précision d'usinage, représentant près de la moitié de la précision d'usinage. La précision d'usinage de la machine-outil dans un état d'arrêt prolongé et dans un état d'équilibre thermique est assez différente. La raison est que la température de la broche et de chaque axe de mouvement de la machine-outil CNC est relativement maintenue à un certain niveau fixe après avoir fonctionné pendant une période de temps, et au fur et à mesure que le temps de traitement change, la précision thermique des machines-outils CNC tend à se stabiliser, ce qui montre que même les machines-outils de haute précision ne peuvent obtenir une précision de traitement stable que sous un environnement de température stable et un équilibre thermique.
Dans le cas d'usinage de haute précision et de production après le démarrage de la machine, le préchauffage de la machine-outil est le bon sens le plus basique de l'usinage de précision. Cependant, la partie préparatoire de l'« exercice d'échauffement » des machines-outils est ignorée ou inconnue par de nombreuses usines.
Si la machine est arrêtée pendant plus de plusieurs jours, il est recommandé de préchauffer pendant plus de 30 minutes avant l'usinage de haute précision ; si la machine est arrêtée pendant seulement quelques heures, il est recommandé de préchauffer pendant 5 à 10 minutes avant l'usinage de haute précision. Le processus de préchauffage consiste à permettre à la machine-outil de participer au mouvement répété de l'axe d'usinage. Il est préférable d'effectuer une liaison multi-axes, comme déplacer l'axe XYZ du coin inférieur gauche du système de coordonnées au coin supérieur droit, et répéter les diagonales. Lors de l'exécution, vous pouvez écrire un programme macro sur la machine-outil pour faire répéter à la machine-outil l'action de préchauffage.
3. Facteurs affectant l'efficacité de traitement
Il y a de nombreux facteurs qui affectent l'efficacité de la coupe à fil lent. S'il y a une inefficacité dans le traitement, vous pouvez considérer les deux facteurs suivants.
(1) Limité par la structure de la pièce et le serrage, l'eau à haute pression ne peut pas être efficacement rincée. À ce moment, cela dépend de savoir si les pièces coupées peuvent être améliorées par le serrage. Certaines pièces sont affectées par le dispositif de support et la surface inférieure est surélevée, certaines pièces sont affectées par la plaque de pression et la position de la vis de serrage, et la buse supérieure doit être surélevée, et certaines craignent que l'opérateur ne baisse pas la buse supérieure au point le plus bas lors du toucher de la buse. Si la surface inférieure est surélevée, voyez s'il est possible d'utiliser un dispositif avec la surface de support du dispositif et la table de travail dans le même plan, ou de serrer la pièce directement sur la table de travail.
Affecté par la vis de plaque de pression et les pièces, voyez si le serrage à mâchoires peut être utilisé pour le serrage ; pour l'opérateur qui s'inquiète que la buse supérieure ne soit pas abaissée au point le plus bas, une jauge d'épaisseur de 0,1 mm peut être préparée selon les besoins. Pour les pièces qui ne peuvent pas être efficacement rincées avec de l'eau à haute pression en raison de limitations structurelles, l'énergie de coupe ne peut être que réduite. À ce moment, une compréhension correcte de l'efficacité de coupe est nécessaire.
(2) Lié au système de transport de fil (lié à la maintenance).
1) Vérifiez si l'eau de refroidissement du bloc conducteur est normale. En particulier s'il y a de l'eau de refroidissement pour le bloc conducteur inférieur, car de la poudre de cuivre sera déposée pendant le processus de coupe, après une utilisation à long terme de la machine-outil, l'eau de refroidissement du bloc conducteur inférieur ou même l'eau de rinçage pour le traitement de la buse inférieure peut être bloquée, et elle doit être nettoyée et dégagée ;
2) La rotation de la roue de guidage inférieure sur le bras inférieur est flexible. Vérifiez et nettoyez.
3) Si la roue de récupération est normale.
4) Vérifiez la tension du fil et la vitesse du fil, et réajustez si nécessaire.
5) Vérifiez et nettoyez la buse de guidage de fil et le bloc conducteur.
Processus de fabrication
- Comment choisir la machine CNC idéale pour une performance à long terme
- 5 pratiques de sécurité essentielles pour opérateurs d'équipement lourd
- Électroérosion par enfonçage vs fil : différences clés et applications expliquées
- Choisir le bon fil pour l'électroérosion (EDM) : vitesse, précision et finition
- Maximiser la productivité en combinant fraisage et tournage avec outils de tourelle
- Machines de découpe fil EDM : avantages et inconvénients expliqués
- Coupe-Fil EDM Avancé : Précision et Fiabilité pour l'Usinage de Haute Technicité
- Machine à grillage : fonctionnement et avantages
- Machines d'électroérosion à fil (EDM) haut de gamme : solutions de coupe de précision depuis Taïwan