



Comment le traitement thermique améliore les pièces métalliques : résistance, soulagement des contraintes, usinabilité
Le rôle du traitement thermique est d'améliorer les propriétés mécaniques des matériaux, d'éliminer les contraintes résiduelles et d'améliorer l'usinabilité des métaux. Selon les différents objectifs du traitement thermique, le processus de traitement thermique peut être divisé en deux catégories : traitement thermique préliminaire et traitement thermique final.
Traitement thermique préliminaire
Le but du traitement thermique préliminaire est d'améliorer les performances de traitement, d'éliminer les contraintes internes et de préparer une bonne structure métallographique pour le traitement thermique final. Le processus de traitement thermique comprend le recuit, la normalisation, le vieillissement, la trempe et le revenu.
(1) Recuit et normalisation
Le recuit et la normalisation sont utilisés pour les bruts traités à chaud. L'acier au carbone et l'acier allié avec une teneur en carbone supérieure à 0,5 % sont souvent recuits afin de réduire leur dureté et de faciliter la coupe, l'acier au carbone et l'acier allié avec une teneur en carbone inférieure à 0,5 % sont utilisés pour éviter le collage à l'outil lorsque la dureté est trop faible. Au lieu de cela, la normalisation est utilisée. Le recuit et la normalisation peuvent encore affiner les grains et uniformiser la structure, préparant le traitement thermique ultérieur. Le recuit et la normalisation sont souvent organisés après la fabrication du brut et avant l'usinage de dégrossissage.
(2) Traitement de vieillissement
Le traitement de vieillissement est principalement utilisé pour éliminer les contraintes internes générées dans la fabrication du brut et l'usinage.
Afin d'éviter une charge de transport excessive, pour les pièces de précision générale, un traitement de vieillissement peut être organisé avant la finition. Cependant, pour les pièces avec des exigences de précision plus élevées (telles que la boîte d'une machine à coordonnées de perçage, etc.), deux ou plusieurs procédures de traitement de vieillissement doivent être organisées. Les pièces simples ne sont généralement pas soumises au traitement de vieillissement.
En plus des pièces moulées, pour certaines pièces de précision à faible rigidité (telles que les vis de précision), afin d'éliminer les contraintes internes générées pendant l'usinage et de stabiliser la précision d'usinage des pièces, plusieurs traitements de vieillissement sont souvent organisés entre l'usinage de dégrossissage et le semi-finition. Certaines pièces d'arbre sont traitées avec un traitement de vieillissement après le processus de redressage.
(3) Revenu
La trempe et le revenu est le traitement de revenu à haute température après la trempe. Il peut obtenir une structure de sorbite revenu uniforme et fine pour préparer le revenu de surface et le nitruration ultérieurs pour réduire la déformation, donc le revenu peut également être utilisé comme traitement thermique préliminaire.
En raison des meilleures propriétés mécaniques globales des pièces après trempe et revenu, certaines pièces qui n'exigent pas une dureté et une résistance à l'usure élevées peuvent également être utilisées comme processus de traitement thermique final.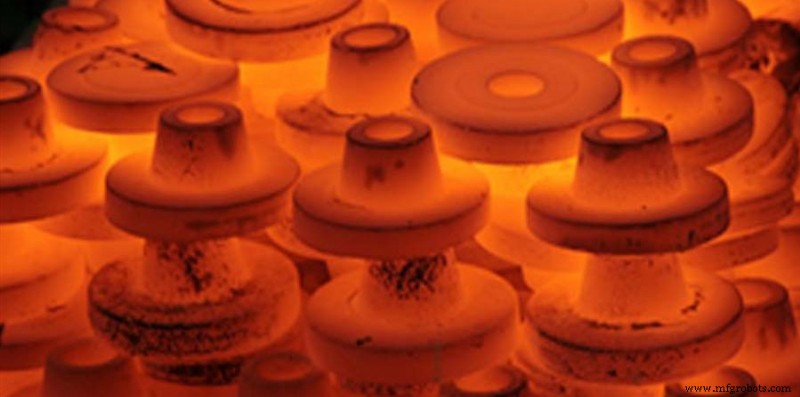
2. Traitement thermique final
Le but du traitement thermique final est d'améliorer les propriétés mécaniques telles que la dureté, la résistance à l'usure et la résistance.
(1) Trempe
La trempe comprend la trempe de surface et la trempe globale. Parmi elles, la trempe de surface est largement utilisée en raison de sa faible déformation, oxydation et décarburation, et la trempe de surface a également les avantages d'une haute résistance externe et d'une bonne résistance à l'usure, tout en maintenant une bonne ténacité interne et une forte résistance aux chocs. Afin d'améliorer les propriétés mécaniques des pièces trempées de surface, un traitement thermique tel que la trempe et le revenu ou la normalisation est souvent requis comme traitement thermique préliminaire. La route de processus générale est : blanc-forgeage-normalisation (recuit)-usinage grossier-trempe et revenu-semi-finition-trempe de surface-finition.
(2) Cémentation et trempe
La cémentation et la trempe conviennent à l'acier à faible teneur en carbone et à l'acier allié à faible teneur en carbone. D'abord, augmenter la teneur en carbone de la couche de surface de la pièce. Après la trempe, la couche de surface obtiendra une haute dureté, tandis que la partie centrale conserve encore une certaine résistance et une ténacité et plasticité élevées. La cémentation est divisée en cémentation globale et cémentation partielle. Dans le cas de cémentation partielle, des mesures anti-infiltration (cuivrage ou placage de matériau anti-infiltration) doivent être prises pour la partie non cémentée. Comme la déformation de cémentation et trempe est grande, et la profondeur de cémentation est généralement entre 0,5~2 mm, le processus de cémentation est généralement organisé entre le semi-finition et la finition.
La route de processus est généralement : blanc-forgeage-normalisation-degrossissage et semi-finition-cémentation et trempe-finition.
Lorsque la partie non cémentée des pièces à cémentation partielle adopte le plan de processus d'enlèvement de la couche de cémentation excédentaire après augmentation de la marge, le processus d'enlèvement de la couche de cémentation excédentaire doit être organisé après la cémentation et avant la trempe.
(3) Traitement de nitruration
La nitruration est une méthode de traitement qui permet aux atomes d'azote de pénétrer dans la surface du métal pour obtenir une couche de composés contenant de l'azote. La couche de nitruration peut améliorer la dureté de surface, la résistance à l'usure, la résistance à la fatigue et la résistance à la corrosion de la pièce. Comme la température de traitement de nitruration est basse, la déformation est faible, et la couche de nitruration est mince (généralement pas plus de 0,6~0,7 mm), le processus de nitruration doit être organisé le plus tard possible. Afin de réduire la déformation pendant la nitruration, il est généralement requis après la coupe. Effectuer un revenu de soulagement de contrainte à haute température.
Processus de fabrication
- Traitement thermique de précision : augmenter dureté, résistance et résistance à l'usure
- Optimiser le traitement thermique pour composants métalliques usinés CNC
- Maîtriser le traitement thermique des métaux : techniques de précision pour l'ingénierie moderne
- Avantages de l'utilisation d'une cisaille poinçonneuse mécanique pour la fabrication de précision des métaux
- Pourquoi les robots à boissons sont essentiels pour l'hôtellerie moderne
- Traitement thermique de l'acier : trempe, revenu, recuit pour couteaux durables
- Les trois étapes essentielles du traitement thermique expliquées
- Traitement thermique de l'aluminium : procédés, avantages et applications
- Traitement thermique du cuivre et alliages : résistance, durabilité, performance