



Comprendre les distinctions : perçage, alésage, alésage de finition et brochage
Par rapport au traitement de surface externe, les conditions de traitement de trous sont bien pires, et le traitement de trous est plus difficile que le traitement de cercle extérieur. C'est parce que :
1) La taille de l'outil utilisé pour le traitement de trous est limitée par la taille du trou à traiter, et la rigidité est pauvre, et il est sujet à la déformation par flexion et aux vibrations.
2) Lors de l'usinage de trous avec des outils à taille fixe, la taille du trou est souvent directement dépendante de la taille correspondante de l'outil, et l'erreur de fabrication et l'usure de l'outil affecteront directement la précision d'usinage du trou.
3) Lors de l'usinage de trous, la zone de coupe est à l'intérieur de la pièce, les conditions d'évacuation des copeaux et de dissipation de chaleur sont mauvaises, et la précision d'usinage et la qualité de surface ne sont pas faciles à contrôler.
Perçage et alésoirage (brochage)
1. Perçage
Le perçage est le premier processus d'usinage de trous dans des matériaux solides, et le diamètre du trou est généralement inférieur à 80 mm. Il y a deux façons de percer des trous : l'une est la rotation du foret ; l'autre est la rotation de la pièce. Les erreurs causées par les deux méthodes de perçage ci-dessus ne sont pas les mêmes. Dans la méthode de perçage avec le foret tournant, lorsque le foret est dévié en raison de l'asymétrie du bord de coupe et de la rigidité insuffisante du foret, la ligne centrale du trou usiné sera déviée ou pas droite, mais le diamètre du trou est essentiellement le même ; tandis que dans la méthode de perçage où la pièce tourne, c'est le contraire. La déviation du foret fera changer le diamètre du trou, et la ligne centrale du trou reste droite.
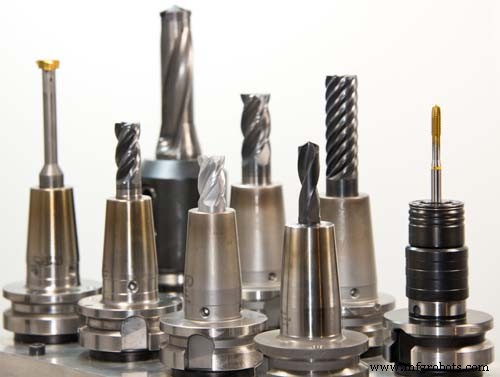
Les outils de perçage couramment utilisés incluent les forets hélicoïdaux, les forets de centrage, les forets pour trous profonds, etc. Le plus couramment utilisé est le foret hélicoïdal avec un diamètre de Ø0,1-80 mm.
En raison de limitations structurelles, la rigidité en flexion et en torsion du foret est faible, et le centrage n'est pas bon, la précision de perçage est faible, généralement seulement IT13 ~ IT11 ; la rugosité de surface est également relativement grande, Ra est généralement 50 ~ 12,5 μm ; mais le taux d'enlèvement de métal du perçage est grand, et l'efficacité de coupe est élevée. Le perçage est principalement utilisé pour traiter des trous avec de faibles exigences de qualité, tels que les trous de boulons, les trous de fond de filetage et les trous d'huile. Pour les trous qui nécessitent une haute précision d'usinage et une qualité de surface, ils doivent être atteints par rémorrage, alésage, alésage de finition ou rectification dans le traitement ultérieur.
2. Alésoirage (Brochage)
L'alésoirage consiste à utiliser une alésoire pour traiter davantage un trou qui a été percé, coulé ou forgé afin d'agrandir le diamètre du trou et d'améliorer la qualité de traitement du trou. Le processus d'alésoirage peut être utilisé comme pré-traitement avant la finition du trou, ou comme usinage final de trous moins exigeants. Les alésoires sont similaires aux forets hélicoïdaux, mais ont plus de dents et pas de ciseau.
Par rapport au perçage, l'alésoirage a les caractéristiques suivantes :
(1) L'alésoire a un grand nombre de dents (3-8 dents), une bonne guidage, et la coupe est relativement stable.
(2) L'alésoire n'a pas de ciseau et de bonnes conditions de coupe.
(3) La surépaisseur d'usinage est faible, la poche à copeaux peut être rendue moins profonde, le corps du foret peut être rendu plus épais, et la résistance et la rigidité du corps de l'outil sont meilleures. La précision d'alésoirage est généralement IT11~IT10, et la rugosité de surface Ra est de 12,5~6,3 μm. L'alésoirage est souvent utilisé pour usiner des trous avec un diamètre plus petit. Lors du perçage d'un trou avec un diamètre plus grand (D ≥30 mm), un petit foret (0,5~0,7 fois le diamètre du trou) est souvent utilisé pour pré-percer le trou, puis utiliser l'alésoire de taille correspondante pour aléser le trou, ce qui peut améliorer la qualité de traitement du trou et l'efficacité de production.
L'alésoirage peut non seulement traiter des trous cylindriques, mais aussi divers alésoires spéciaux (également appelés fraises à chanfreiner) pour traiter divers trous de siège de chanfrein et chanfreins. L'extrémité avant de la fraise à chanfreiner a souvent un guide, qui est guidé par un trou usiné.
Rémorrage (Alésage de finition)
Le rémorrage est l'une des méthodes de finition des trous, largement utilisée en production. Pour les trous plus petits, le rémorrage est une méthode de traitement plus économique et pratique par rapport au rectification interne et à l'alésage de finition.
1. Alésoir de finition (Rémorqueur)
Les alésoirs de finition sont généralement divisés en deux types : alésoir à main et alésoir machine. Le manche de l'alésoir à main est un manche droit, la partie de travail est plus longue, et l'effet de guidage est meilleur. L'alésoir à main a deux structures : type intégral et diamètre extérieur réglable. L'alésoir machine a deux types de structures : à queue et à douille. L'alésoir peut non seulement traiter des trous circulaires, mais aussi des trous coniques peuvent être traités par alésoir conique.
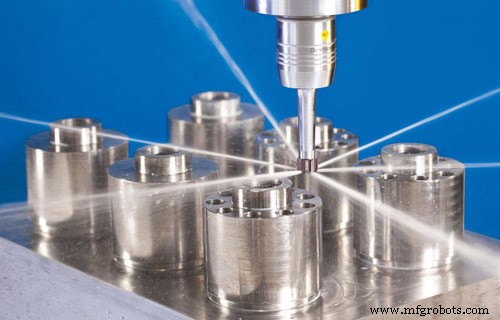
2. Processus de rémorrage et son application
La surépaisseur de rémorrage a une grande influence sur la qualité du rémorrage. Si la surépaisseur est trop grande, la charge de l'alésoir est grande, le bord de coupe s'émousse rapidement, il n'est pas facile d'obtenir une surface de traitement lisse, et la tolérance dimensionnelle n'est pas facile à garantir ; la surépaisseur est trop petite, les marques de couteau laissées par le processus précédent ne peuvent pas être enlevées, et naturellement il n'y a pas d'effet d'amélioration de la qualité du traitement de trou. Généralement, la marge de rémorrage grossier est de 0,35~0,15 mm, et la marge de rémorrage fin est de 0,15~0,05 mm.
Afin d'éviter le bord rapporté, le rémorrage est généralement traité à une vitesse de coupe plus faible (v < 8 m/min lors du traitement de l'acier et de la fonte avec un alésoir en acier rapide). La valeur de l'avance est liée au diamètre du trou à usiner. Plus le diamètre est grand, plus la valeur de l'avance est grande. L'avance est souvent de 0,3~1 mm/r lorsque l'alésoir en acier rapide est utilisé pour traiter l'acier et la fonte.
Lors du rémorrage, il est nécessaire d'utiliser un fluide de coupe approprié pour le refroidissement, la lubrification et le nettoyage, afin d'empêcher la génération de bord rapporté et d'éliminer les copeaux à temps. Comparé au rectification de trous et à l'alésage, le rémorrage a une productivité élevée et il est facile d'assurer la précision du trou ; mais le rémorrage ne peut pas corriger l'erreur de position de l'axe du trou, et la précision de position du trou doit être garantie par le processus précédent. Le rémorrage ne convient pas pour l'usinage de trous à étages et de trous borgnes.
La précision dimensionnelle du trou de rémorrage est généralement IT9~IT7, et la rugosité de surface Ra est généralement 3,2~0,8 μm. Pour les trous de taille moyenne avec des exigences de haute précision (tels que les trous de précision IT7), le processus perçage-alésoirage-rémorrage est un plan de traitement typique couramment utilisé en production.
Alésage (Boring)
L'alésage est une méthode de traitement qui utilise des outils de coupe pour agrandir le trou préfabriqué. Le travail d'alésage peut être effectué sur une machine d'alésage ou un tour.
1. Méthode d'alésage
Il y a trois méthodes de traitement différentes pour l'alésage.
(1) La pièce tourne et l'outil fait le mouvement d'avance. La plupart des alésages sur un tour appartiennent à cette méthode d'alésage. La caractéristique du processus est : la ligne d'axe du trou après usinage est cohérente avec l'axe de rotation de la pièce, la rondeur du trou dépend principalement de la précision de rotation de la broche de la machine-outil, et l'erreur géométrique axiale du trou dépend principalement de la direction d'avance de l'outil par rapport à l'axe de rotation de la pièce. Cette méthode d'alésage convient au traitement de trous avec des exigences de coaxialité avec la surface circulaire extérieure.
(2) L'outil tourne et la pièce se déplace en mouvement d'avance. La broche de la machine d'alésage entraîne l'outil d'alésage à tourner, et la table de travail entraîne la pièce en mouvement d'avance.
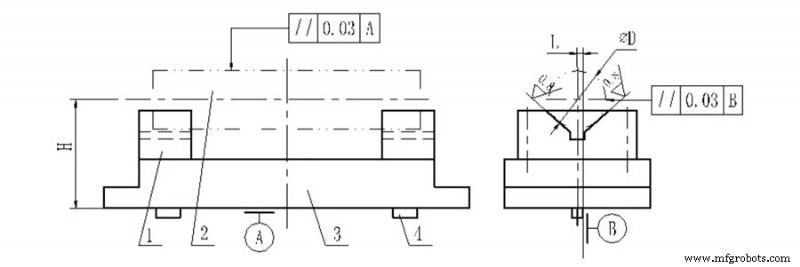
(3) L'outil tourne et effectue le mouvement d'avance. Cette méthode d'alésage est utilisée pour l'alésage. La longueur de porte-à-faux de la barre d'alésage change, et la déformation de la barre d'alésage change également. Le trou près de la poupée est grand, et le trou est loin de la poupée. Le diamètre du trou est petit, formant un trou conique. De plus, le porte-à-faux de la barre d'alésage augmente, et la déformation de flexion de la broche due à son propre poids augmente également, et l'axe du trou usiné sera courbé en conséquence. Cette méthode d'alésage ne convient que pour le traitement de trous plus courts.
2. Alésage diamant
Par rapport à l'alésage général, l'alésage diamant se caractérise par une faible quantité de recul d'outil, un faible débit d'avance et une vitesse de coupe élevée. Il peut obtenir une haute précision d'usinage (IT7~IT6) et une surface très lisse (Ra 0,4~0,05 μm). L'alésage diamant était à l'origine traité avec des outils d'alésage en diamant, et maintenant il est généralement traité avec des outils en carbure cémenté, CBN et diamant synthétique. Principalement utilisé pour traiter des pièces en métaux non ferreux, mais aussi pour traiter des pièces en fonte et en acier.
Les paramètres de coupe couramment utilisés pour l'alésage diamant sont : la quantité de recul est de 0,2~0,6 mm pour le pré-alésage et 0,1 mm pour l'alésage final ; l'avance est de 0,01~0,14 mm/r ; la vitesse de coupe est de 100~250 m/min lors de l'usinage de la fonte. Elle est de 150~300 m/min pour l'acier, et de 300~2000 m/min pour les métaux non ferreux.
Afin de garantir que l'alésage diamant puisse atteindre une haute précision d'usinage et une qualité de surface, la machine-outil utilisée (machine d'alésage diamant) doit avoir une haute précision géométrique et rigidité. La broche de la machine-outil supporte couramment des roulements à contact angulaire de précision ou des roulements hydrostatiques, et les pièces rotatives à grande vitesse doivent être précisément équilibrées ; en outre, le mouvement du mécanisme d'avance doit être très stable pour assurer que la table puisse faire un mouvement d'avance lent et fluide.
L'alésage diamant a une bonne qualité de traitement et une haute efficacité de production. Il est largement utilisé dans le traitement final de trous de précision en production de masse, tels que les trous de cylindre de moteur, les trous de goupille de piston et les trous de broche sur les boîtes de broche de machine-outil. Cependant, il convient de noter que lors de l'utilisation de l'alésage diamant pour traiter des produits en métaux ferreux, seuls les outils d'alésage en carbure cémenté et CBN peuvent être utilisés, et les outils d'alésage en diamant ne peuvent pas être utilisés, car les atomes de carbone dans le diamant ont une grande affinité avec les éléments du groupe fer. La durée de vie de l'outil est faible.
3. Outil d'alésage
Les outils d'alésage peuvent être divisés en outils d'alésage à un seul tranchant et outils d'alésage à double tranchant.
4. Caractéristiques du processus et domaine d'application de l'alésage
Par rapport au processus perçage-alésoirage-rémorrage, la taille du trou n'est pas limitée par la taille de l'outil, et l'alésage a une forte capacité de correction d'erreur. La déviation de l'axe du trou d'origine peut être corrigée par des passes multiples, et il peut faire en sorte que l'alésage et la surface de positionnement maintiennent une haute précision de position.
Par rapport au tournage de cercle extérieur, en raison de la mauvaise rigidité et de la grande déformation du système de porte-outil, les conditions de dissipation de chaleur et d'évacuation des copeaux ne sont pas bonnes, la déformation thermique de la pièce et de l'outil est relativement grande, et la qualité de traitement et l'efficacité de production de l'alésage ne sont pas aussi élevées que le tournage de cercle extérieur.
Sur la base de l'analyse ci-dessus, on peut voir que l'alésage a une large gamme de traitement, et peut traiter des trous de diverses tailles et différents niveaux de précision. Pour les trous et systèmes de trous avec des diamètres plus grands, des exigences élevées de précision de taille et de position, l'alésage est presque la seule méthode de traitement. La précision d'usinage de l'alésage est IT9~IT7. L'alésage peut être effectué sur des machines-outils telles que machines d'alésage, tours, fraiseuses, etc. Il a les avantages de mobilité et de flexibilité, et est largement utilisé en production. En production de masse, afin d'améliorer l'efficacité de l'alésage, des gabarits d'alésage sont souvent utilisés.
Rodage (Honing)
1. Principe de rodage et tête de rodage
Le rodage est une méthode qui utilise une tête de rodage avec une baguette abrasive (pierre à aiguiser) pour lisser le trou. Pendant le rodage, la pièce est fixe, et la tête de rodage est entraînée par la broche de la machine-outil pour tourner et faire un mouvement linéaire alternatif. Dans le processus de rodage, la baguette agit sur la surface de la pièce avec une certaine pression pour couper une couche très mince de matériau de la surface de la pièce, et la trajectoire de coupe est un réseau croisé. Afin de rendre la trajectoire des grains abrasifs non répétitive, le nombre de tours par minute du mouvement rotatif de la tête de rodage et le nombre de courses alternées par minute de la tête de rodage doivent être premiers entre eux.
L'angle d'intersection de la trajectoire de rodage est lié à la vitesse alternée de la tête de rodage et à l'image de la vitesse circonférentielle. La taille de l'angle affecte la qualité et l'efficacité du processus de rodage. Afin de faciliter l'évacuation des grains abrasifs brisés et des copeaux, réduire la température de coupe et améliorer la qualité de traitement, un fluide de coupe suffisant doit être utilisé pendant le rodage.
Afin de faire en sorte que la paroi du trou à traiter soit traitée uniformément, la course de la baguette doit dépasser un montant de dépassement aux deux extrémités du trou. Afin d'assurer une surépaisseur de rodage uniforme et de réduire l'influence de l'erreur de rotation de la broche de la machine-outil sur la précision d'usinage, la tête de rodage et la broche de la machine-outil sont principalement connectées par des connexions flottantes.
L'expansion et la contraction radiale d'ajustement de la baguette de la tête de rodage ont diverses structures telles que manuelle, pneumatique et hydraulique.
2. Caractéristiques du processus et domaine d'application du rodage
1) Le rodage peut obtenir une haute précision dimensionnelle et de forme, et la précision d'usinage est IT7~IT6. L'erreur de rondeur et de cylindricité du trou peut être contrôlée dans la plage, mais le rodage ne peut pas améliorer la précision de position du trou traité.
2) Le rodage peut obtenir une haute qualité de surface, la rugosité de surface Ra est de 0,2~0,25 μm, et la profondeur de la couche de défaut métallurgique de la surface du métal est extrêmement faible 2,5~25 μm.
3) Comparé à la vitesse de rectification, la vitesse circonférentielle de la tête de rodage n'est pas élevée (vc=16~60 m/min), mais en raison de la grande surface de contact entre la baguette et la pièce, la vitesse alternée est relativement élevée (va=8~20 m/min), donc le rodage a encore une productivité plus élevée.
Le rodage est largement utilisé dans l'usinage de trous de précision dans les alésages de cylindre de moteur et divers dispositifs hydrauliques en production de masse à grande échelle. La plage de diamètre est généralement ou plus grande, et les trous profonds avec un rapport d'aspect supérieur à 10 peuvent être traités. Mais le rodage ne convient pas pour traiter des trous sur des pièces en métaux non ferreux à plus grande plasticité, ni pour usiner des trous avec clavettes, des trous cannelés, etc.
Brochage (Pulling Holes / Broaching)
1. Brochage et outil de brochage
Le brochage est une méthode de finition à haute productivité, qui est réalisée sur une machine de brochage avec un broche spécial. Les machines de brochage sont divisées en machines de brochage horizontales et verticales, les machines de brochage horizontales étant les plus courantes.
Lors du brochage, la broche ne fait qu'un mouvement linéaire à basse vitesse (mouvement principal). Le nombre de dents de la broche travaillant en même temps devrait généralement être pas moins de 3, sinon la broche ne fonctionnera pas en douceur et il est facile de produire des ondes annulaires sur la surface de la pièce. Afin d'empêcher la broche d'être cassée en raison d'une force de brochage excessive, lorsque la broche travaille, le nombre de dents de travail en même temps ne devrait généralement pas dépasser 6-8.
Il y a trois méthodes de brochage différentes pour le brochage, qui sont décrites comme suit :
1) Brochage par couches. La caractéristique de cette méthode de brochage est que la broche coupe la surépaisseur d'usinage de la pièce couche par couche. Afin de faciliter le brisement des copeaux, les dents de coupe sont meulées avec des rainures de division de copeaux entrelacées. Les broches conçues selon la méthode de brochage par couches sont appelées broches ordinaires.
2) Brochage par blocs. La caractéristique de cette méthode de brochage est que chaque couche de métal sur la surface usinée est composée d'un ensemble de dents avec essentiellement la même taille mais avec des dents entrelacées (généralement chaque groupe est composé de 2-3 dents) excisées. Chaque dent ne coupe qu'une partie d'une couche de métal. Les broches conçues selon la méthode de brochage par blocs sont appelées broches à coupe par roue.
3) Brochage complet. Cette méthode concentre les avantages du brochage par couches et par blocs. La partie dent de dégrossissage adopte le brochage par blocs et la partie dent de finition adopte le brochage par couches. Cela peut raccourcir la longueur de la broche, augmenter la productivité, et obtenir une meilleure qualité de surface. Les broches conçues selon la méthode de brochage complet sont appelées broches complètes.
2. Caractéristiques du processus et domaine d'application du brochage
1) La broche est un outil multi-tranchants, qui peut compléter le dégrossissage, la finition et le lissage du trou séquentiellement en une seule course de brochage, avec une efficacité de production élevée.
2) La précision du brochage dépend principalement de la précision de la broche. Dans des conditions normales, la précision du brochage peut atteindre IT9~IT7, et la rugosité de surface Ra peut atteindre 6,3~1,6 μm.
3) Lorsque le trou est broché, la pièce est positionnée par le trou usiné lui-même (la partie d'amorçage de la broche est l'élément de positionnement de la pièce), et le trou n'est pas facile à assurer la précision de position mutuelle du trou et d'autres surfaces ; pour ces pièces de corps de rotation qui nécessitent la coaxialité sur les surfaces intérieures et extérieures, les trous sont souvent brochés en premier, puis d'autres surfaces sont traitées en utilisant le trou comme référence de positionnement.
4) La broche peut non seulement traiter des trous ronds, mais aussi traiter des trous formés et des trous cannelés.
5) La broche est un outil à taille fixe avec une forme complexe et un prix élevé, ce qui ne convient pas pour traiter de grands trous.
Le brochage est couramment utilisé en production de masse pour traiter des trous traversants sur des pièces de petite et moyenne taille avec un diamètre de Ø10~80 mm et une profondeur de trou ne dépassant pas 5 fois le diamètre.
Processus de fabrication
- Cloud vs Virtualisation : différences clés et impact business
- Capteurs vs Transducteurs : Différences claires et applications pratiques
- Fibre de Carbone vs Fibre de Verre : Comparaison Technique pour Ingénieurs
- Industrie 4.0 vs Industrie 5.0 : ce qui change et pourquoi c'est important
- Comprendre les Moteurs DC vs AC : Différences Clés et Guide d'Achat
- Acier rapide vs acier tungstène : différences clés expliquées
- Perçage, Alésage et Alésage de Finition : Différences Clés
- Métaux vs Non-métaux : Ce qui les différencie
- Comprendre Pression vs Débit dans les systèmes d'air comprimé