



Perçage, alésage, surfaçage et rodage expliqués : différences clés et applications
Selon les exigences de taille et de précision, l'usinage de trous de macro-taille sur des surfaces solides nécessite plusieurs opérations de coupe de métal différentes. Le perçage, l'alésage, le surfaçage et le rodage sont des processus courants utilisés par les entreprises de fabrication. Tous les processus impliquent, dans une certaine mesure, la création de nouveaux trous dans la pièce ou la modification de trous existants. Le perçage est le processus de perçage, tandis que l'alésage agrandit le diamètre d'un trou existant. Le surfaçage et le rodage sont utilisés pour améliorer la finition de surface et les tolérances des trous existants. Les sections suivantes discuteront des similitudes et différences entre les processus de perçage, surfaçage, alésage et rodage.
Perçage
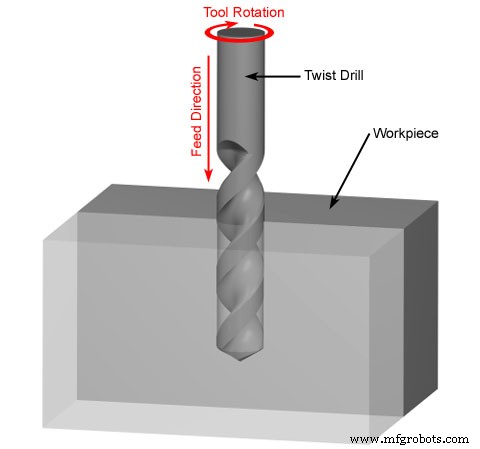
La précision du perçage est faible, généralement seulement IT13~IT11, et la rugosité de surface est aussi relativement grande, Ra est généralement 50~12,5 µm. Mais le taux d'enlèvement de matière du perçage est élevé, et l'efficacité de coupe est élevée. Le perçage est principalement utilisé pour traiter des trous avec de faibles exigences de qualité, comme les trous de boulons, trous de fond de filetage, et trous d'huile. Pour les trous qui nécessitent une haute précision d'usinage et une qualité de surface, ils devraient être réalisés par surfaçage, alésage ou rectification dans le traitement ultérieur.
Le perçage a les caractéristiques technologiques suivantes :
1. Le foret se dévie facilement.
Lors du perçage sur une perceuse, il est facile de causer un décalage de l'axe du trou et de ne pas être droit, mais le diamètre du trou ne change pas significativement ; lors du perçage sur un tour, il est facile de causer le changement du diamètre du trou, mais l'axe du trou reste droit. Par conséquent, la face de bout doit être traitée avant le perçage, et un avant-trou conique doit être pré-percé avec un foret ou un foret de centrage pour faciliter le centrage du foret. Lors du perçage de petits trous et trous profonds, afin d'éviter le décalage et la non-rectitude de l'axe du trou, la méthode de rotation de la pièce doit être utilisée pour le perçage autant que possible.
2. L'alésage est facile à élargir.
Les forces radiales inégales des deux arêtes de coupe du foret pendant le perçage causeront l'élargissement du diamètre du trou ; la déviation de coupe pendant le perçage sur tour horizontal est aussi une raison importante de l'élargissement du diamètre du trou ; en outre, le déport radial du foret est aussi la raison de l'élargissement du diamètre du trou.
3. La qualité de surface des trous est mauvaise.
Les copeaux de perçage sont relativement larges et sont forcés de s'enrouler dans le trou. Quand ils s'écoulent, ils frotteront contre la paroi du trou et rayeront la surface traitée.
4. Grande force axiale pendant le perçage.
Ceci est principalement causé par le burin du foret. Par conséquent, lorsque le diamètre de perçage est d > 30 mm, le perçage est généralement effectué en deux fois. Percez (0,5~0,7)d la première fois, et percez jusqu'au diamètre de trou requis la deuxième fois. Puisque le burin ne participe pas à la coupe la deuxième fois, une avance plus grande peut être utilisée pour améliorer la qualité de surface et la productivité du trou.
Surfaçage (Reaming)
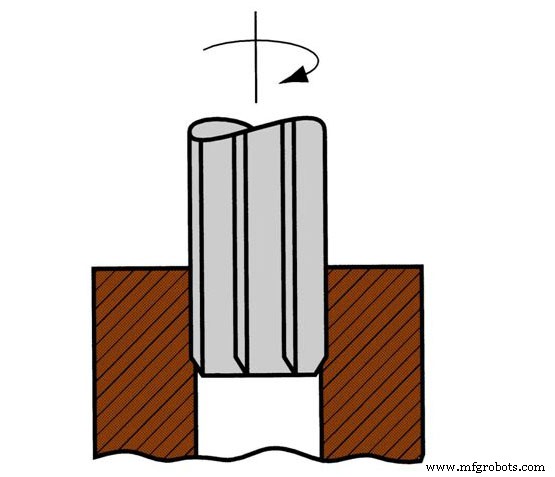
Le surfaçage est un processus de coupe qui implique l'utilisation d'un outil de coupe rotatif pour créer une paroi interne lisse dans un trou existant dans une pièce. Les outils de coupe rotatifs utilisés pour le surfaçage sont appelés alésoirs. Comme les forets, les alésoirs peuvent aussi enlever de la matière de la pièce sur laquelle ils sont utilisés. Cependant, l'alésoir enlève beaucoup moins de matière que le foret. Le but principal du surfaçage est de créer des parois lisses dans les trous existants.
Le surfaçage est une méthode de finition pour les trous sur la base du semi-finition (alésage ou alésage semi-finition). Comparé au meulage et à l'alésage, la productivité du surfaçage est élevée, et la précision du trou est facilement garantie. Cependant, le surfaçage ne peut pas corriger l'erreur de position de l'axe du trou, et la précision de position du trou doit être garantie par le processus précédent. La tolérance de taille du trou surfacé peut atteindre IT9~IT6, et la valeur de rugosité de surface peut atteindre Ra 3,2~0,2 µm.
Alésage (Boring)
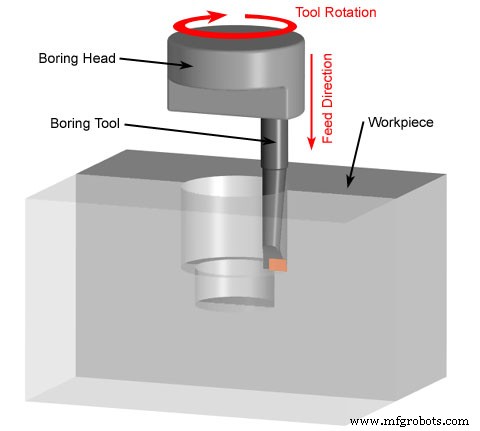
L'alésage est un processus de coupe qui implique l'utilisation d'un outil de coupe à pointe unique ou d'une tête d'alésage pour agrandir un trou existant dans une pièce. Cela contraste fortement avec le perçage, qui consiste à créer un trou initial dans la pièce.
Le diamètre du trou alésé n'est pas limité par la taille de l'outil, et la capacité de correction d'erreur de l'alésage est forte. Plusieurs coupes peuvent corriger l'erreur de déviation de l'axe du trou original, et le trou alésé est cohérent avec la surface de positionnement. Haute précision de positionnement.
La gamme de traitement de l'alésage est très large, et des trous de différentes tailles et différents niveaux de précision peuvent être traités. Pour les trous et séries de trous qui nécessitent un grand diamètre, une précision de taille et de position, l'alésage est une bonne méthode de traitement. La précision de l'alésage est IT9~IT7, et la rugosité de surface est Ra 3,2~0,8 µm. L'alésage peut être utilisé sur des machines à aléser, tours, fraiseuses et autres machines-outils, avec une forte flexibilité et de larges applications de production.
Caractéristiques du processus d'alésage
(1) L'adaptabilité de l'alésage est forte.
L'alésage peut être effectué sur la base de trous de perçage, de fonderie et de forge. La gamme de tolérances dimensionnelles et de valeurs de rugosité de surface atteignables est large ; à l'exception des petits trous profonds, presque tous les trous de divers diamètres et types de structures peuvent être alésés.
(2) Difficile de contrôler la qualité de l'alésage
L'alésage peut corriger efficacement l'erreur de position du trou original, mais comme le diamètre de la barre d'alésage est limité par le diamètre du trou, sa rigidité est généralement mauvaise, facile à fléchir et vibrer, donc le contrôle de la qualité de l'alésage (surtout les trous longs et minces) n'est pas aussi commode que le surfaçage.
(3) La productivité de l'alésage est faible.
Parce que l'alésage nécessite plusieurs passes avec une plus faible profondeur de coupe et avance pour réduire la déformation de flexion de la barre d'outil, et que l'alésage sur machines d'alésage et de fraisage nécessite d'ajuster la position radiale de l'outil d'alésage sur la barre d'outil, l'opération est compliquée et prend du temps.
(4) L'alésage est largement utilisé dans le traitement des trous de diverses pièces en production unitaire et en petites séries.
En production de masse, l'alésage des trous de roulements des supports et corps de boîte nécessite un gabarit d'alésage.

(source de https://thehemloft.com/drilling-vs-boring-vs-reaming/)
Rodage (Honing)
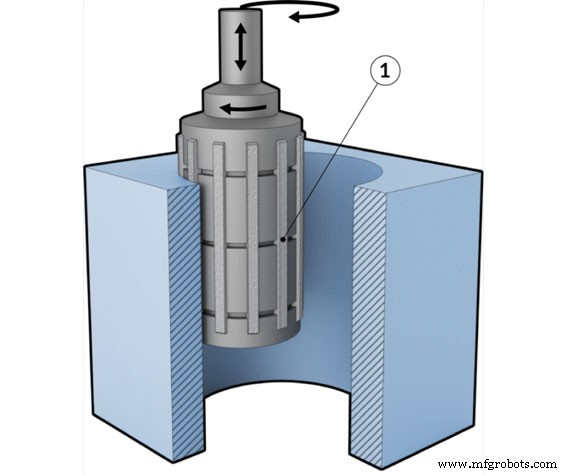
Le rodage est l'utilisation d'une tête de rodage avec une baguette de rodage pour polir le trou. Le rodage a une large gamme d'applications. Il peut traiter la fonte, l'acier trempé et non trempé, le bronze, etc., mais il n'est pas approprié pour traiter les métaux plastiques qui bouchent facilement la pierre à huile. Le diamètre du processus de rodage est Φ5~Φ500 mm, et les trous profonds avec L/D > 10 peuvent aussi être traités. Par conséquent, il est largement utilisé pour traiter les cylindres de moteur, les cylindres hydrauliques et divers trous de canon.
Caractéristiques du processus de rodage
- Le rodage peut atteindre une précision dimensionnelle et de forme plus élevée, et la précision d'usinage est IT7~IT6. L'erreur de rondeur et de cylindricité du trou peut être contrôlée, mais le rodage ne peut pas améliorer la précision de position du trou usiné.
- Une haute qualité de surface peut être obtenue par rodage, la rugosité de surface Ra est de 0,2~0,025 µm, et la profondeur de la couche de défaut de détérioration du métal de surface est très faible (2,5~25 µm).
- Comparé à la vitesse de meulage, la vitesse circonférentielle de la tête de rodage n'est pas élevée (VC = 16~60 m/min). Cependant, en raison de la grande zone de contact entre la bande de rodage et la pièce et de la vitesse de va-et-vient élevée (VA = 8~20 m/min), l'efficacité du rodage est encore relativement élevée.
Processus de fabrication
- Soudage avant (forehand) vs arrière (backhand) : différences clés et quand utiliser chaque technique
- Fer vs Acier : différences clés expliquées
- Clous taillés vs clous en fil : comprendre les différences clés pour la construction
- Plasma vs Découpe Laser : différences clés et quand utiliser chacun
- Fraisage vs rectifilage : différences clés expliquées
- Moteurs DC vs AC : différences clés et choisir le bon pour votre application
- Polissage vs Lustrage : Différences Clés et Quand Utiliser Chacun
- Estampage progressif vs estampage par transfert : différences clés expliquées
- Perçage, Alésage et Alésage de Finition : Différences Clés