



Fraises en Bout vs Fraises à Rainure de Clavette : Différences Clés et Quand Utiliser Chacune
Certaines personnes ne peuvent pas faire la différence entre les fraises en bout et les fraises à rainure de clavette. Bien que leur utilisation soit similaire dans certains scénarios, cela ne signifie pas qu'elles peuvent se remplacer mutuellement. Aujourd'hui, je vais vous donner une explication populaire : quelle est la différence entre les fraises en bout et les fraises à rainure de clavette ? Comment distinguer et utiliser différentes fraises en bout ?
Quelle Est La Différence Entre Une Fraise En Bout Et Une Fraise À Rainure De Clavette ?
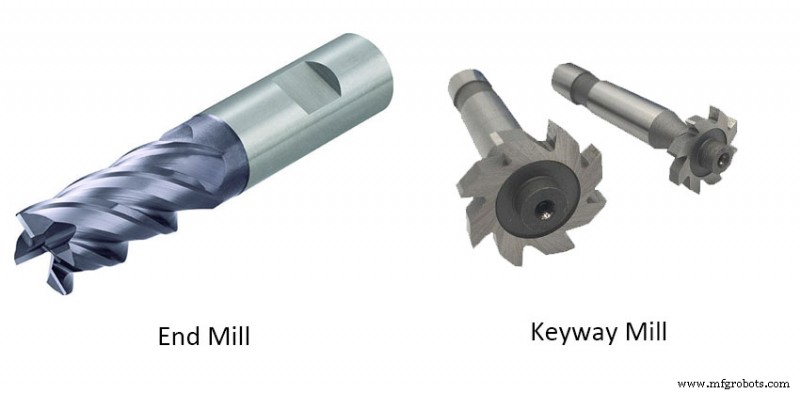
1. Utilisations Différentes
Les fraises verticales sont utilisées pour traiter des surfaces planes ou cylindriques, et leurs diamètres extérieurs sont relativement lâches, tandis que les fraises à rainure de clavette sont utilisées pour traiter les rainures de clavette, et leurs diamètres extérieurs affectent directement la qualité d'ajustement des rainures de clavette et des clavettes, donc la tolérance est plus serrée.
2. Le Nombre De Dents Est Différent
Les fraises en bout ont généralement plus de trois dents, et les fraises à rainure de clavette ont généralement deux dents.
3. La Différence Du Bord
Afin d'améliorer l'efficacité du travail, les fraises en bout ont plusieurs marges, et plus le diamètre est grand, plus il y a de marges ; les fraises à rainure de clavette ont généralement 2 marges, principalement pour effectuer l'avance axiale comme un foret.
4. L'Avance Est Différente
La fraise en bout ne peut pas entrer dans l'outil dans la direction axiale, et doit se déplacer dans la direction radiale pour entrer dans l'outil axialement en même temps ; la fraise à rainure de clavette peut entrer dans l'outil dans la direction axiale, ce qui équivaut à un foret et peut percer un trou à fond plat.
Comment Distinguer Et Utiliser Différentes Fraises En Bout ?
1. Fraises En Bout Avec Différents Nombres De Lames Et Longueurs De Lames
Le nombre de goujures est sélectionné selon la méthode de coupe de la fraise en bout.
Par exemple, lors de la coupe de rainure avec la même largeur de coupe que le diamètre de l'outil, une plus grande poche à copeaux est requise. Dans ce cas, une fraise en bout à 2 goujures est généralement sélectionnée. Lors de la coupe latérale avec une petite largeur de coupe, la rigidité de l'outil doit être prioritaire et une fraise en bout à plusieurs arêtes doit être sélectionnée.
Choix de la longueur de lame
Sélectionnez la longueur de lame optimale de la fraise en bout selon la forme d'usinage telle que la profondeur de la forme de rainure. Si une fraise en bout avec une lame excessivement longue est sélectionnée en se concentrant sur le nombre de réaffûtages, des vibrations de chatter se produiront, ce qui rendra impossible d'utiliser pleinement les caractéristiques de la fraise en bout, rendant difficile d'obtenir une surface de finition de haute précision et d'autres effets indésirables.
2. Fraises En Bout Avec Différents Angles D'Hélice
Plus l'angle d'hélice de la fraise en bout est grand, plus la longueur de contact entre la pièce et le bord de coupe est longue. Cela réduit la charge sur le bord de coupe par unité de longueur, prolongeant ainsi la durée de vie de l'outil. Cependant, en même temps, la résistance de coupe augmentera, il est donc nécessaire de considérer l'utilisation d'un porte-outil avec une haute rigidité de serrage.
Pour les matériaux difficiles à couper tels que l'acier inoxydable avec une faible conductivité thermique et une grande influence sur la chaleur du bord de coupe, l'utilisation d'une fraise en bout à grand angle d'hélice pour la coupe aidera à prolonger la durée de vie de l'outil. De plus, les caractéristiques de la surface finie sont modifiées par l'angle d'hélice. Par exemple, lorsque une finition lisse est requise, une fraise en bout à grand angle d'hélice est parfois utilisée.
Cependant, lors de l'utilisation d'une fraise en bout à grand angle d'hélice, la résistance de coupe augmentera, et la force de sortie de l'outil à angle d'hélice droit augmentera également, donc des mesures correspondantes doivent être prises, telles que l'utilisation d'un porte-outil avec une haute rigidité de serrage.
Bien que la rigidité de l'outil puisse être assurée, lorsque la rigidité de la pièce est faible, comme l'usinage de tôles minces, une fraise en bout à petit angle d'hélice est parfois utilisée.
Processus de fabrication
- Production de masse vs production sur mesure : différences clés expliquées
- Cloud vs Virtualisation : différences clés et impact business
- Hébergement Web vs Hébergement Cloud : quelle option est la meilleure pour votre site web ?
- Capteurs vs Transducteurs : Différences claires et applications pratiques
- Utilisation d'actifs vs TRG : Clarifier les métriques clés de la performance manufacturière
- PRF vs Fibre de Verre : Comprendre les Différences Clés et Avantages Industriels
- Boulons vs vis : comment choisir le bon fixateur pour votre projet
- Coffrage vs banchage : différences clés expliquées
- Électronique vs électrique : clarifier leurs significations distinctes