



Électroérosion par Enfonçage vs Électroérosion à Fil : Différences Clés et Applications
L'électroérosion est populaire pour obtenir des formes extrêmement complexes qui sont difficiles à usiner par fraisage. Elle excelle également dans différentes applications de matériaux durs comme le titane. L'électroérosion est une technique de fabrication soustractive qui utilise la décharge électrique pour l'usinage. Il existe deux types d'électroérosion : l'électroérosion par enfonçage et l'électroérosion à fil. Cet article examine les différences entre les deux processus d'usinage et souligne les applications, les caractéristiques et les avantages de chacun.
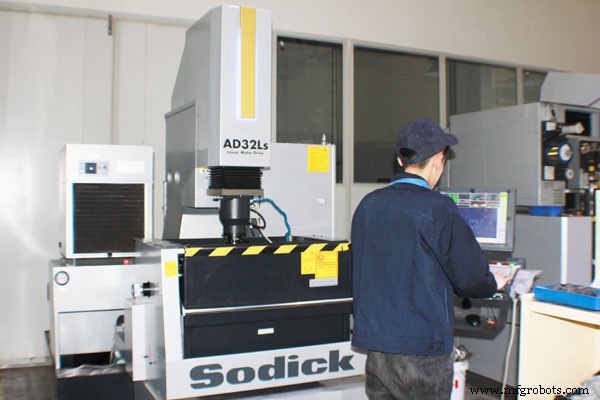
Qu'est-ce que l'Électroérosion par Enfonçage ?
L'électroérosion par enfonçage, parfois connue sous le nom d'EDM à bélier, EDM volumique ou EDM de cavité.
L'électroérosion par enfonçage nécessite des électrodes, un fluide isolant et une source d'alimentation. L'alimentation électrique connecte l'électrode et la pièce. L'étincelle de la connexion crée un canal. Contrairement à l'électroérosion à fil, les services d'électroérosion par enfonçage ne coupent pas complètement le matériau. Cela permet à nos opérateurs de produire des formes complexes. En même temps, cela ne crée pas de contrainte dans le matériau. Cela en fait un excellent moyen de produire des moules d'injection et des matrices d'estampage.
Les machines d'électroérosion par enfonçage utilisent des électrodes et des pièces immergées dans des liquides tels que l'huile ou l'eau diélectrique. Une source d'alimentation est connectée aux électrodes et crée un potentiel électrique entre les deux parties, créant une rupture pour créer le canal de plasma et les sauts d'étincelles. Les étincelles de l'alimentation électrique ont tendance à venir l'une après l'autre.
Alors que les étincelles continuaient à se former, le métal de base a commencé à se corroder et les électrodes ont été abaissées, causant l'effet « bosse » ou « enfoncement » de cette machine EDM. Lorsque le processus est terminé et que chaque partie est retirée, le métal de base a été érodé dans une forme ou un design très spécifique - similaire à la gravure. Les machines EDM traitent les métaux durs plus rapidement, offrant aux entreprises les meilleures efficacités dans la production industrielle aujourd'hui.
Qu'est-ce que l'Électroérosion à Fil ?
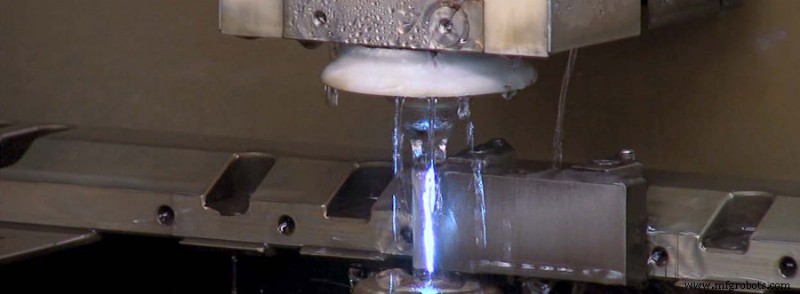
Électroérosion à Fil (EDM) L'électroérosion à fil utilise un seul fil fin pour couper du métal épais pour réaliser des coupes et des divisions précises qui ne sont pas possibles avec les machines CNC standard. Similaire à l'EDM à bélier, l'EDM à fil utilise des électrodes et des étincelles pour couper le métal. En utilisant la technologie d'érosion par étincelles, l'usinage EDM à fil immerge la pièce à couper dans de l'eau déionisée, et le fil agit comme une électrode, créant une étincelle pour ébaucher ou gratter la pièce dans la forme désirée sans que le fil n'entre en contact avec la pièce. L'alimentation automatique en fil assure que le fil ne s'use jamais et que la coupe est cohérente pour une précision répétable.
Pendant l'usinage EDM en ligne, un fil métallique fin est coincé entre deux guides en diamant, un au-dessus et un en dessous de la pièce, et se déplace le long des axes X et Y selon les commandes CNC. (Le rail supérieur peut également se déplacer le long d'autres axes pour des coupes plus complexes.) Comme avec d'autres processus EDM, la décharge électrique peut provoquer des étincelles entre le fil et la pièce, ce qui peut entraîner la corrosion de la pièce.
Dans le processus EDM à fil, un fil de très faible calibre (jusqu'à 20 microns de diamètre) peut être utilisé, ce qui permet des coupes très fines sur la pièce. Cependant, comme avec l'EDM par enfonçage, il est courant de commencer par l'ébauche puis la finition.
Quelle est la différence entre l'Électroérosion par Enfonçage et l'Électroérosion à Fil ?
Le courant électrique est utilisé pour couper ou brûler le matériau conducteur dans l'EDM à fil et l'EDM par enfonçage. Dans les deux processus, l'électrode n'entre pas en contact avec le matériau traité. Contrairement à l'EDM à fil, les services d'EDM par enfonçage ne coupent pas complètement le matériau (sauf si requis), ce qui entraîne une gamme d'applications plus large telles que les cavités aveugles/rainures de clavette, les parois minces ou les sections transversales. Cette polyvalence fait de l'EDM par enfonçage une technologie efficace pour les assemblages de matrices d'estampage et de moules d'injection.
Applications de l'Électroérosion par Enfonçage et à Fil
L'EDM par enfonçage est utilisé pour créer des cavités complexes et est donc particulièrement adapté à la fabrication de matrices, matrices et autres formes d'outillage - en particulier les matériaux durs tels que l'acier à outils. Il produit également de meilleurs angles intérieurs vifs et des nervures profondes que d'autres processus d'usinage.
Applications courantes de l'EDM par enfonçage incluent :
- Matrice Rapide
- Fabrication de moules
- Moule d'injection
- Matrice
- Détails fins
- Angles intérieurs vifs
- Nervures profondes et minces
- Cavité aveugle
- Rainure de clavette aveugle
- Cannelure interne
L'EDM à fil est souvent utilisé pour couper des tôles de métal dur très épaisses plutôt que les processus d'usinage traditionnels. C'est un processus populaire pour produire des poinçons, des outils et des matrices. L'EDM à fil ne cause pas de distorsion de pièce et produit une bonne finition de surface.
Applications courantes de l'EDM à fil incluent :
- Plaque épaisse
- Matrice d'extrusion
- Poinçon de découpage
- Pièces automobiles et aérospatiales
- Pièces à tolérances serrées
- Équipements médicaux et dentaires
- Où les bavures sont inacceptables
- Pièces minces qui peuvent se casser pendant l'usinage conventionnel
SANS Machining est un spécialiste du prototypage et de la fabrication de faibles volumes avec une expertise dans toutes les formes d'usinage. Vous pouvez toujours contacter nos ingénieurs pour un support technique afin d'obtenir une compréhension claire de chaque étape et fonction.
Processus de fabrication
- Cloud vs Virtualisation : différences clés et impact business
- Capteurs vs Transducteurs : Différences claires et applications pratiques
- PRF vs Fibre de Verre : Comprendre les Différences Clés et Avantages Industriels
- Boulons vs vis : comment choisir le bon fixateur pour votre projet
- Brides Face Plane vs Face Surélevée : Différences Clés et Bonnes Pratiques
- Coffrage vs banchage : différences clés expliquées
- Électronique vs électrique : clarifier leurs significations distinctes
- Électroérosion (EDM) : Différences Clés entre Enfonçage et Fil, et Applications Pratiques
- Comprendre l'usinage par électroérosion (EDM) : précision et puissance dans l'enlèvement de matière