



Chromage, Nickelage, Zingage : Différences Clés et Applications
L'électrolyse dépose fine couche métal/alliage sur surface métal. Principe : électrolyse → film métal sur pièce → prévention oxydation (rouille), résistance usure, conductivité, réflectance, résistance corrosion (sulfate cuivre...), esthétique.
Procédés spécifiques : cuivrage, dorure, argenture, chromage, nickelage, zingage. Zingage, nickelage, chromage = les plus utilisés en fabrication. Différences ?
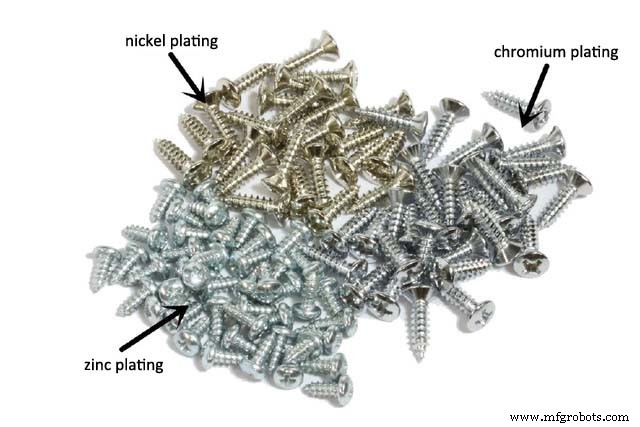
Chromage
Définition
Chrome = métal blanc brillant, teinte bleutée. Dépôt chrome sur métal/non-métal par électrolyse/chimie = chromage.
Caractéristiques
Chrome stable : atmosphère humide, alcali, acide nitrique, sulfure, carbonate, acides organiques. Soluble acide chlorhydrique, acide sulfurique chaud concentré. Courant continu : couche chrome anode = dissolution soude caustique.
Dureté élevée : 400–1200 HV selon bain/procédé. Bonne résistance chaleur : < 500 °C = brillance/dureté stables ; > 500 °C = oxydation/décoloration ; > 700 °C = dureté chute. Coefficient frottement faible (sec = plus bas tous métaux) = excellente résistance usure.
Chromage vs Chromage Dur
Chromage = généralement chromage décoratif. Chromage dur = augmenter dureté surface. Chromage décoratif : machines haute T°, but principal = surface brillante, belle, antirouille.
Chromage dur = dépôt couche chrome épaisse (≥ 20 µm) sur divers substrats. Exploite propriétés chrome : dureté, usure, T°, corrosion ↑.
Applications
- Protection-décoration (chromage décoratif) : couche fine, brillante, belle. Couche externe multi-couches. Fabrication chromage local : base zinc/acier → couche intermédiaire épaisse → 0,25–0,5 µm chrome intermédiaire. Chrome décoratif sur chrome poli = brillance miroir bleu-argent. Avantage : inaltérable longue durée atmosphère. Large usage : auto, vélo, instruments, quincaillerie.
- Chromage dur (technique) : dureté/usure élevées : outils coupe/tirage, moules, paliers, arbres, jauges, engrenages. Réparation cotes pièces usées. Épaisseur selon besoin : jusqu'à 200–4800 µm. Acier : pas d'intercouche requise ; si corrosion critique = intercouches spéciales possibles.
Nickelage
Définition
Dépôt nickel sur métal/non-métal par électrolyse/chimie = nickelage.
Caractéristiques
Stabilité chimique bonne atmosphère/alcali, inaltérable. Oxydation > 600 °C. Dissolution lente H₂SO₄/HCl ; soluble HNO₃ dilué. Passivation facile HNO₃ concentré = bonne résistance corrosion.
Dureté élevée, polissable, forte réflexion lumineuse = esthétique. Défaut : porosité. Solution : multi-couches, nickel = couche intermédiaire.
Application
Anti-corrosion + esthétique = revêtements décoratifs protection (culots lampes économes, monnaies, quincaillerie). Nickel sur cuivre = anti-corrosion idéal ; mais nickel cher = alliage Cu-Sn souvent substitué.
Zingage
Définition
Traitement surface : dépôt zinc sur métal/alliage/autres = esthétique + antirouille.
Caractéristiques
Zinc stable air sec, inaltérable. Eau/atmosphère humide : réaction O₂/CO₂ → oxyde/carbonate zinc alcalin = film protecteur = empêche oxydation zinc.
Zinc corroded acide/alcali/sulfure. Passivation générale (acide chromique/chromate) = film passivation = anti-corrosion fortement renforcé (film n'interagit pas air humide). Pièces ressorts, parois minces (< 0,5 mm), acier haute résistance mécanique = désoxygénation (élimination H₂) obligatoire. Cuivre/alliages Cu = désoxygénation non nécessaire.
Application
Zingage : conditions atmosphériques normales, environnements favorables. Vis, disjoncteurs, fournitures industrielles. Pas pour pièces frottement.
Différences Fondamentales entre les Trois
- Chromage : dureté surface, esthétique, antirouille. Stabilité chimique excellente. Inerte : alcali, sulfure, acide nitrique, plupart acides organiques. Soluble : acides halogénidriques (HCl), H₂SO₄ chaud.
- Nickelage : résistance usure, corrosion, rouille ; généralement mince.
- Zingage : esthétique, antirouille. Zinc = métal actif, réagit acides = résistance corrosion faible = moins cher des trois.
Processus de fabrication
- Production de masse vs production sur mesure : différences clés expliquées
- Cloud vs Virtualisation : différences clés et impact business
- Hébergement Web vs Hébergement Cloud : quelle option est la meilleure pour votre site web ?
- Capteurs vs Transducteurs : Différences claires et applications pratiques
- Utilisation d'actifs vs TRG : Clarifier les métriques clés de la performance manufacturière
- PRF vs PRV : Comprendre les Plastiques Renforcés de Fibres pour Applications Haute Performance
- Coffrage vs banchage : différences clés expliquées
- Électronique vs électrique : clarifier leurs significations distinctes
- Zinc, cadmium, chrome, nickel : différences clés des revêtements électrolytiques