



Maîtriser la Trempe : Guide Ultime du Durcissement des Métaux
La trempe est un traitement thermique : pièce métallique chauffée à température donnée, maintenue, puis immergée dans milieu trempe pour refroidissement rapide. Améliore dureté et résistance à l'usure = large usage : outils, moules, instruments, pièces requérant résistance usure surface.
Qu'est-ce que la Trempe ?
Traitement thermique : chauffe acier au-dessus température critique, maintien, refroidissement à vitesse > vitesse critique = structure déséquilibrée dominée par martensite (ou bainite ou austénite mono-phasée selon besoin). Trempe = procédé le plus utilisé traitement thermique acier.
4 procédés base traitement thermique acier : recuit, normalisation, trempe, revenu.
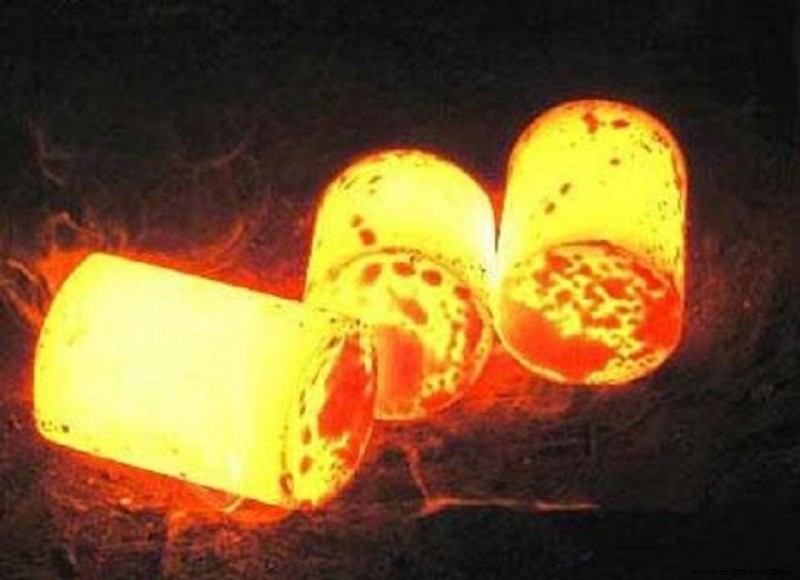
Objectif de la Trempe
Transformer austénite surrefroidie en martensite/bainite, puis revenu à températures variables = rigidité, dureté, résistance usure, fatigue, ténacité grandement améliorées = exigences pièces mécaniques/outils variées. Propriétés physico-chimiques spéciales (ferromagnétisme, corrosion) sur aciers spéciaux par trempe.
Procédé : chauffe pièce à température, maintien, immersion milieu trempe (saumure, eau, huile minérale, air...). Améliore dureté/résistance usure = outils, moules, instruments, pièces surface usure (engrenages, galets, pièces cémentées...). Trempe + revenu températures variables = résistance, ténacité, fatigue optimisées, coordination propriétés (propriétés mécaniques globales).
Propriétés spéciales : trempe = ferromagnétisme aimants permanents, inox = résistance corrosion améliorée. Principalement pièces acier. Acier usuel chauffé > T° critique = structure ambiante → austénite (totale/majoritaire). Trempe eau/huile = austénite → martensite. Martensite = dureté max structures acier. Refroidissement rapide = contraintes internes ; si excessives = distorsion/fissure. Choix méthode refroidissement adapté crucial. Selon refroidissement : trempe mono-liquide, bi-milieu, trempe par paliers martensitique, trempe isotherme bainitique.
Méthodes de Trempe
Trempe Mono-Milieu
Refroidissement dans un milieu : eau, huile. Avantages : simple, mécanisable, large usage. Inconvénients : eau = contrainte trempe forte, déformation/fissure facile ; huile = vitesse refroidissement faible, diamètre trempable petit, grosses pièces difficiles à durcir.
Trempe Bi-Milieu
Refroidissement ~300 °C dans milieu fort pouvoir refroidissant, puis milieu faible : eau puis huile. Réduit efficacement contraintes transformation martensitique, tendance déformation/fissure. Pièces forme complexe, section inégale. Inconvénient : temps bascule délicat. Trop tôt = durcissement incomplet ; trop tard = fissure. Trempe par paliers développée pour pallier.
Trempe par Paliers (Martensitique)
Pièce trempée dans bain sels/alcalin basse T°. T° bain ≈ point Ms. Séjour 2–5 min, puis refroidissement air. Objectif : uniformiser T° intérieur/extérieur, transformation martensitique simultanée = contrainte trempe drastiquement réduite, déformation/fissure évitées. T° palier précédemment légèrement > Ms ; améliorée : légèrement < Ms. Pratique : effet meilleur sous Ms. Ex. : moules haut carbone largement utilisés (trempe bain alcalin 160 °C, faible déformation).
Trempe Isotherme (Bainitique)
Pièce dans bain sels isotherme, T° partie inférieure zone bainite (légèrement > Ms). Séjour isotherme long jusqu'à transformation bainite complète, puis air. Aciers ≥ moyen carbone pour bainite inférieure = résistance, dureté, ténacité, usure ↑. Faible carbone = généralement pas trempe isotherme.
Processus de fabrication
- Tour vertical : guide professionnel d'opération et de sélection
- Maîtriser les machines d'alésage : techniques, applications et usinage de précision
- Moulages en fonte : fondamentaux et importance industrielle
- Maîtriser la découpe fil : guide complet de l'électroérosion fil
- Fraisesuses CNC : Guide Complet et Vue d'Ensemble Technique
- Guide Professionnel des Machines de Perçage EDM : Précision et Efficacité
- Comprendre les jambes de force (struts) amortisseurs : fonction, emplacement et maintenance
- Machines d'alésage verticales : fonctionnement et applications industrielles
- Principes des presses servo : puissance, précision et efficacité expliquées