



Tournage Expert de l'Inox AISI 304 : Résistance Corrosion Inégalée & Performance
L'inox austénitique AISI 304 (0Cr18Ni9) : excellente résistance corrosion, chaleur, résistance basse température, propriétés mécaniques globales. Usages : équipement alimentaire, chimique, nucléaire. Bonne résistance corrosion intergranulaire, excellente dans acides oxydants (HNO₃), forte en alcalins, plupart acides organiques/inorganiques, atmosphère, eau, vapeur. Aptitude usinage relative Kr ≈ 0,4 = matériau typique difficile à usiner.
Caractéristiques du Tournage AISI 304
Mauvaise usinabilité : force coupe importante, écrouissage marqué, température locale zone coupe élevée, collage/usure outil faciles.
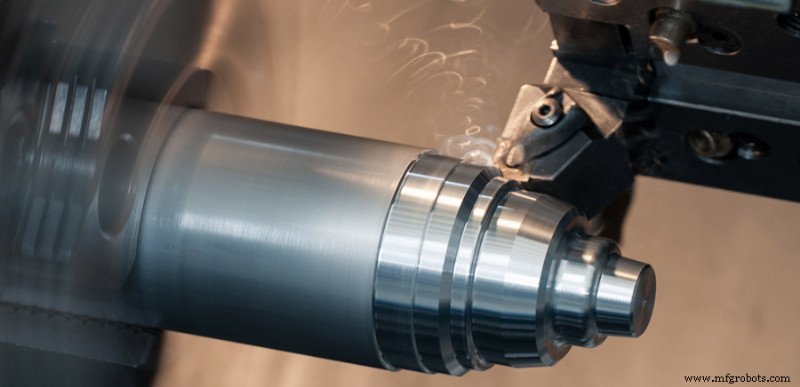
(1) Force Coupe Importante
Faible dureté (≤ 187 HB) + bonne plasticité (δ₅ ≥ 40 %, ψ ≥ 60 %) grâce à Cr, Ni, Mn. Déformation plastique coupe importante. Résistance maintenue à haute T° (acier ordinaire : chute forte T° coupe) = force coupe AISI 304 élevée. Conditions conventionnelles : force coupe spécifique 2450 MPa = +25 % vs acier 45.
(2) Écrouissage Sévère
Déformation plastique marquée = réseau cristallin distordu. Instabilité structure austénitique = partie austénite → martensite. Impuretés austénite se décomposent chauffage = particules durcies surface = écrouissage marqué. Résistance après écrouissage σb jusqu'à 1500 MPa, profondeur couche 0,1–0,3 mm.
(3) Température Locale Zone Coupe Élevée
Force coupe forte + copeaux difficiles à cisaillement = travail séparation copeaux important. Coupe 304 = +50 % chaleur vs acier bas carbone. Conductivité thermique inox austénitique faible : 16,3–21,5 W/m·K = 1/3 acier 45. Chaleur concentrée zone coupe + interface « outil-copeau » ; chaleur vers outil = 20 % (9 % acier carbone). Mêmes conditions : T° coupe 304 = +200–300 °C vs 45.
(4) Collage et Usure Outil Faciles
Résistance haute T° + fort écrouissage = charge coupe lourde. Affinité inox austénitique/outil/copeau = collage, diffusion = adhérence/usure outil. Inclusions dures (carbures) accélèrent usure, ébréchure = durée vie outil ↓↓, qualité surface affectée.
Choisir un Procédé Tournage Raisonnable
Mauvaise usinabilité AISI 304 = procédé tournant rationnel : matériau outil, géométrie, paramètres coupe, fluide = efficacité/qualité optimales.
(1) Matériau Outil
Choix crucial pour usinage efficace austénitique. Caractéristiques requises : haute résistance/ténacité + bonne résistance usure/chaud + faible affinité inox. Carbure cémenté et HSS = plus courants.
① Carbure Cémenté
Force coupe forte + contact copeau/face avant court = force concentrée près arête = ébréchure risque. Carbure YG = ténacité bonne, résistance usure/rouge dureté, conductivité thermique bonne = adapté inox austénitique. YG8N (Nb ajouté) = performance coupe 1–2× YG8, bon ébauche/semi-finition.
② Acier Rapide (HSS)
Évite fragilité carbure face dimensions/forme/structure pièce inox. HSS traditionnels (W18Cr4V) = durabilité insuffisante aujourd'hui. Nouveaux HSS performants : HSS Al (W6Mo5Cr4V2Al), HSS N (W12Mo3Cr4V3N).
(2) Paramètres Géométriques Outil
Détermination rationnelle = durabilité outil ↑, effet usinage 304 ↑. Grand angle dépouille, grand angle dépouille arrière, tranchant aigu requis généralement.
(3) Paramètres Coupe
AISI 304 = typique difficile usinage = paramètres rationnels. Influence : écrouissage, force, chaleur, efficacité. Vitesse coupe (vc) = impact max T° coupe/durabilité. Avance (f) = second. Recul (ap) = moindre.
(4) Fluide Coupe
Mauvaise performance coupe 304 = fluide : meilleur refroidissement, lubrification, perméabilité (anti-collage). Émulsions et huiles sulfurées additivées extrême pression (S, Cl) recommandées.
- Émulsion : bon refroidissement = ébauche inox.
- Huile sulfurée : refroidissement + lubrification, coût modéré = semi-finition/finition.
- Additifs extrême pression/huileux = lubrification ↑ = finition.
- Mélange tétrachlorure carbone/kérosène/acide oléique = perméabilité ↑↑ = finition 304 particulièrement adaptée.
Chaleur coupe forte inox austénitique = refroidissement pulvérisé, haute pression = effet refroidissement optimisé.
Processus de fabrication
- Passivation acier inoxydable : Améliorer la résistance à la corrosion et la performance
- Comment l'acier inoxydable est produit : de la fusion aux produits finis
- Acier inoxydable austénitique : structure, avantages et applications
- Acier inoxydable : propriétés, fabrication et applications futures
- Comprendre l'acier inoxydable : Propriétés, avantages et applications
- Acier doux vs acier inoxydable : différences clés expliquées
- Acier inoxydable antibactérien au cuivre : Sécurité renforcée et résistance à la corrosion
- Coupe de Précision de l'Acier par Jet d'Eau Haute Pression
- Vérins pneumatiques inox : fonction, avantages et applications