



Maîtriser le Fraisage de l'Acier Inoxydable : Techniques et Compétences Prouvées
L'acier inoxydable est un matériau relativement courant et difficile à usiner, mais avec certaines compétences de coupe, la coupe n'est pas aussi difficile que vous le pensez.
Les caractéristiques du fraisage de l'acier inoxydable sont : l'adhérence et la fusion de l'acier inoxydable sont fortes, et les copeaux sont faciles à adhérer aux dents de la fraise, ce qui détériore les conditions de coupe. Pendant le fraisage en contre-haut, les dents de la fraise glissent d'abord sur la surface durcie, augmentant la tendance au durcissement par travail ; l'impact et les vibrations sont importants pendant le fraisage, ce qui rend les dents de la fraise faciles à ébrécher et à user.
À l'exception des fraises en bout et de certaines fraises en bout, qui peuvent être utilisées comme matériau de dent de fraise pour fraiser l'acier inoxydable, les autres types de fraises sont faits d'acier rapide, en particulier l'acier rapide tungstène-molybdène et l'acier rapide à haute teneur en vanadium, qui ont de bons résultats. La durabilité de l'outil peut être 1 à 2 fois supérieure à celle du W18Cr4V. Les nuances de carbure adaptées à la fabrication de fraises pour acier inoxydable incluent YG8, YW2, 813, 798, YS2T, YS30, YS25, etc.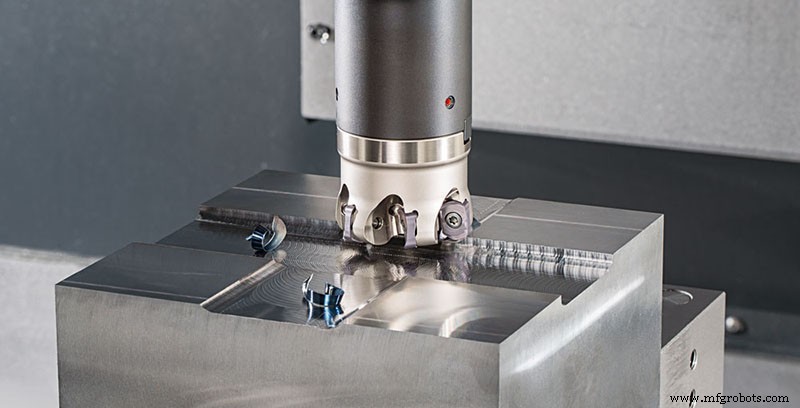
Lors du fraisage de l'acier inoxydable, le bord de coupe doit être à la fois affûté et résistant aux chocs, et la goujure à copeaux doit être grande. Des fraises à grand angle d'hélice (fraises cylindriques, fraises en bout) peuvent être utilisées, l'angle d'hélice b est augmenté de 20° à 45° (gn=5°), et la durabilité de l'outil peut être augmentée de plus de 2 fois, car à ce moment, l'angle de dépouille de travail de la fraise g0e est augmenté de 11° à plus de 27°, et le fraisage est alerte. Cependant, la valeur b ne devrait pas être trop grande, en particulier pour les fraises en bout avec b≤35°, afin de ne pas affaiblir les dents.
L'utilisation de fraises en bout à bord ondulé pour traiter les tubes en acier inoxydable ou les pièces à parois minces, la coupe est légère, les vibrations sont faibles, les copeaux sont fragiles, et la pièce n'est pas déformée. Le fraisage à grande vitesse avec des fraises en bout en carbure et le fraisage de l'acier inoxydable avec des fraises en bout à plaquettes indexables peuvent obtenir de bons résultats.
Fraisage 1Cr18Ni9Ti avec fraise en bout à copeaux argentés (SWC), ses paramètres géométriques sont gf=5°, gp=15°, af=15°, ap=5°, kr=55°, k′r=35°, g01= -30°, bg=0,4 mm, re=6 mm, lorsque Vc=50~90 m/min, Vf=630~750 mm/min, a′p=2~6 mm et l'avance par dent atteint 0,4~0,8 mm, la force de fraisage est réduite de 10% à 15%, la puissance de fraisage est réduite de 44%, et l'efficacité est grandement améliorée. Le principe est de meuler un chanfrein négatif sur le bord de coupe principal, et de générer artificiellement un bord rapporté pendant le fraisage, de sorte qu'il puisse remplacer le bord de coupe pour la coupe. En conséquence, le bord rapporté est soumis à une poussée parallèle au bord de coupe générée par une face de dépouille et devient des copeaux secondaires d'écoulement, emportant ainsi la chaleur de coupe et réduisant la température de coupe.
Lors du fraisage de l'acier inoxydable, le fraisage en montée devrait être utilisé autant que possible. La méthode de fraisage en montée asymétrique peut assurer que le bord de coupe est coupé en douceur loin du métal, la zone de contact d'adhérence des copeaux est petite, et il est facile d'être jeté sous l'action de la force centrifuge à grande vitesse, afin d'empêcher le copeau d'impacter la face de dépouille lorsque les dents de la fraise recoupent dans la pièce. Phénomène d'épluchage et d'ébréchage, améliorent la durabilité de l'outil.
La méthode de refroidissement par pulvérisation a l'effet le plus significatif, ce qui peut augmenter la durabilité de la fraise de plus d'une fois ; si l'émulsion générale à 10% est utilisée pour le refroidissement, le débit du fluide de coupe devrait être entièrement refroidi. Lors du fraisage de l'acier inoxydable avec une fraise en carbure, prenez Vc=70~150 m/min, Vf=37,5~150 mm/min, et faites des ajustements appropriés selon les différents grades d'alliage et matériaux de pièce.
Processus de fabrication
- Poignées en acier inoxydable : Avantages, inconvénients et avis d'experts
- Acier inoxydable expliqué : composition, production et impact mondial
- Nuances d'acier inoxydable : types, propriétés et usages courants
- Solutions premium en acier inoxydable pour le tronçonnage, le meulage et la finition
- Acier inoxydable vs acier doux : lequel est supérieur pour le poinçonnage ?
- Fraisage et usinage CNC expliqués : applications et avantages clés
- Optimiser la performance poinçon-matrice avec des grades d'acier à outils premium
- Machines et méthodes de fraisage CNC : précision et automatisation
- Acier doux, inoxydable ou à outils : comment choisir le meilleur matériau pour votre projet