



Maîtriser le Filetage de Grands Diamètres : Méthodes et Compétences Prouvées
Pourquoi Utiliser Une Fraise À Fileter Pour Fraiser Des Trous Filetés De Grand Diamètre ?
Lorsqu'un trou doit être fileté, le taraudage traditionnel, le taraudage à froid ou le filetage par fraisage peuvent essentiellement être effectués.
Le filetage par fraisage est le premier choix s'il s'agit d'un grand trou, c'est-à-dire un trou avec un diamètre de 1" à 1,5" ou plus, ou un tube conique.
Une partie de la raison est :
Dans les applications de filetage de grande taille, le coût total de l'application d'un taraud peut être plus élevé que le filetage par fraisage. Par exemple, les tarauds plus grands peuvent coûter 1 000 $ ou plus.
Si un taraud spécial est requis, le coût du taraud sera plus élevé. Vous pouvez avoir des trous taraudés de plus grand diamètre, mais il n'y a pas de taille de taraud standard.
Bien que le coût initial du fraisage de trous filetés soit plus élevé, il permet une productivité plus élevée et rend l'usinage plus économique.
Pour les trous de 1 pouce de diamètre ou plus, le filetage par fraisage multi-goujures, qui produit tous les filets à la fois, est la méthode la plus rapide.
Taraudage Et Filetage Par Fraisage
Le taraudage est une méthode courante de production de filets internes, mais cela ne signifie pas nécessairement que c'est la meilleure méthode.
Parce que le filetage par fraisage utilise l'interpolation hélicoïdale pour couper les filets sur une machine CNC avec trois axes simultanés, l'outil est plus petit que le diamètre du trou usiné. Donc, si la fraise à fileter casse pendant le filetage, elle ne reste pas coincée dans la pièce et peut être facilement retirée. Cela réduira définitivement les coûts de reprise ! Si c'est un taraud cassé, vous devez brûler le taraud, et souvent, vous avez beaucoup de reprises, ou mettre la pièce au rebut.
Au lieu d'engager tous les côtés du trou comme un taraud, vous pouvez usiner plus librement lors du filetage par fraisage. Cela réduit les exigences en puissance de la machine-outil tout en augmentant la productivité.
C'est un outil de coupe plus libre et peut donc fonctionner à des surfaces plus élevées.
Un autre avantage du filetage par fraisage est que les outils standards peuvent produire des diamètres de pas non standards pour atteindre la taille de filet désirée avant des opérations telles que le traitement thermique ou l'électroplaquage. Cela est réalisé en comprenant comment le matériau de la pièce réagit lorsqu'il est traité, comme se contracter ou se dilater d'une quantité spécifique, et en compensant ce mouvement lors de la coupe des filets. Pour les tarauds, cela nécessite une fabrication spéciale avec un diamètre de pas non standard.
Le filetage par fraisage est devenu de plus en plus courant en raison de ses avantages dans les applications appropriées. Parce qu'il réduit le temps de cycle et augmente la durée de vie de l'outil. Il fournit également des filets plus propres et plus solides que le taraudage.
Ces avantages ne sont qu'améliorés lors du fraisage de grands trous filetés. Par exemple, dans ces applications, il y a plus de place pour l'évacuation des copeaux et un liquide de refroidissement suffisant pour entrer efficacement à l'interface outil/pièce.
Refroidissement
Dans la plupart des applications de filetage par fraisage, le liquide de refroidissement est très efficace car il n'y a qu'un seul point de contact entre l'outil et la pièce et les copeaux ne sont pas piégés.
La fraise à fileter indexable adopte le refroidissement interne, et l'outil monobloc adopte la méthode de refroidissement par débordement.
Les outils de filetage multi-goujures et de filetage de trous profonds pour fraiser des diamètres de trous plus grands devraient avoir une pression de refroidissement de 1 000 psi.
Lors de l'usinage de filets d'aluminium avec des outils en carbure, le micro-refroidissement peut être utilisé.
Type De Fraise À Fileter
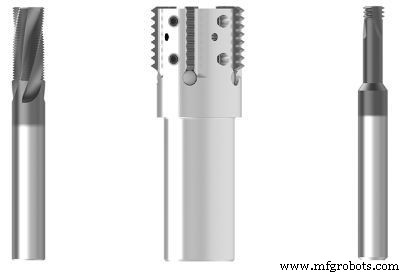
La plupart des grands trous taraudés peuvent être fraisés avec des plaquettes indexables ou remplaçables.
Si le client veut la flexibilité de pouvoir usiner plusieurs pas avec une fraise à fileter, alors une fraise à fileter avec des inserts remplaçables est plus appropriée. Si elle est dédiée à l'usinage à pas unique, alors les fraises à fileter en carbure massif sont plus appropriées.
Pour les inserts indexables ou remplaçables plus petits, des inserts mono-arête multi-segments ou multi-arêtes mono-segment sont disponibles.
À mesure que le diamètre du trou fileté à fraiser augmente, l'espace permet l'application d'outils indexables multi-points. Ces outils peuvent être à pas unique ou multi-pas. En raison de la plus petite zone de contact entre l'outil et la pièce, les utilisateurs peuvent fournir des outils à pas unique beaucoup plus rapidement que les outils multi-pas. Cependant, un outil multi-pas a une distance de parcours plus courte car il coupe plusieurs filets en même temps. Si la longueur totale de votre pièce est de 12 filets, vous n'avez qu'à faire un tour et c'est bon. Un outil à pas unique, d'autre part, doit faire 12 tours autour de la pièce, mais il fraise plus vite.
Lors de l'utilisation d'un outil multi-pas, à un moment donné, l'épaisseur et la profondeur de filet ont trop de contact avec la surface de la pièce, et la résistance de coupe peut submerger l'outil et la machine.
Le type de porte-outil est également une considération importante lors du fraisage de grands trous filetés. Similaire à toute opération de fraisage, la minimisation du faux-rond améliore la durée de vie de l'outil et la qualité de la pièce, et un mandrin de fraisage ou un porte-outil hydraulique est recommandé.
Les mandrins de fraisage sont caractérisés par l'absorption des chocs et des forces de serrage élevées, ce qui les rend idéaux pour le filetage par fraisage, qui génère beaucoup de pression latérale sur l'outil. Lors du filetage par fraisage, les porte-outils rétractables subissent un phénomène de « course », où des niveaux élevés de vibrations peuvent déloger l'outil du porte-outil.
Un fabricant de moteurs voulait fraiser un filet de 36 mm dans de la fonte. Le fabricant n'utilisait que des porte-outils à retrait par rétrécissement, mais avait des problèmes pour fraiser les filets. A essayé d'ajuster la vitesse et l'avance d'abord, mais sans succès. Après avoir changé un mandrin de fraisage, le problème a été résolu.
Les mandrins hydrauliques ne sont pas recommandés lors du fraisage de grands trous filetés, car ils n'ont pas la force et l'adhérence pour gérer les forces radiales élevées qui se produisent lors du filetage par fraisage.
Profondeur Du Trou Fileté
Les grands trous filetés ne sont pas nécessairement profonds, mais les fraises à fileter peuvent avoir de longs parcours en raison des fixations souvent nécessaires pour maintenir des pièces grandes et lourdes. Si le rapport profondeur/diamètre du trou taraudé est trop grand, vous devrez peut-être effectuer plusieurs opérations.
Dans certains cas, le filetage à pas grossier nécessite un ébauche et une finition, tandis que le filetage de trous profonds nécessite une opération à une profondeur du trou, suivie d'une autre opération à une profondeur plus grande.
En filetage par fraisage, une pression latérale excessive peut affecter négativement la qualité du filet. Pour compenser cela, des avances plus légères et plus de processus sont généralement adoptés.
La sélection d'une fraise à fileter appropriée dépend de la forme de filet désirée et du matériau de la pièce.
L'usinage d'une profondeur de 6 fois le diamètre du trou fileté peut être au-delà des capacités du filetage par fraisage. Le fraisage d'un si long filet peut causer des problèmes de décalage pendant le processus d'usinage, et le filetage par fraisage peut ne pas être une meilleure méthode d'usinage.
Processus de fabrication
- Maîtriser le Filetage : Expertise sur Taraudage et Fraisage de Filets
- Fraisage Contre-rotation (Up) vs Fraisage En-rotation (Down) : Différences Clés
- Comprendre les fraiseuses : Fonctions, applications et avantages
- Solutions de tournage automatisé efficaces pour petites et grandes séries : Emag VL-Y
- Fraisage et usinage CNC expliqués : applications et avantages clés
- Machines et méthodes de fraisage CNC : précision et automatisation
- Maximiser la productivité en combinant fraisage et tournage avec outils de tourelle
- Tournage CNC vs Fraisage : différences clés et applications
- Comprendre les machines d'alésage et de fraisage : fonctionnement et applications