



Le Rôle Critique des Outils de Coupe Sur Mesure dans l'Usinage de Précision
Dans le processus d'usinage, on rencontre souvent des situations difficiles à traiter avec des outils standards, donc la production d'outils non standards est très importante pour l'usinage.
L'utilisation d'outils non standards dans la coupe des métaux est plus courante dans le fraisage, donc cet article présente principalement la production d'outils non standards dans le fraisage.
Puisque la production d'outils standards vise la coupe de pièces métalliques ou non métalliques courantes avec une large gamme et une grande quantité, lorsque la pièce est surchauffée et que la dureté augmente, ou que la pièce est en acier inoxydable, il est très facile de coller au couteau, et il y a aussi certaines surfaces de la pièce. Lorsque la géométrie est très complexe, ou que la surface à usiner a des exigences de rugosité élevées, les outils standards ne peuvent pas répondre aux besoins d'usinage. Par conséquent, dans le processus de traitement, il est nécessaire de réaliser une conception ciblée sur le matériau de l'outil, la géométrie de la lame, l'angle géométrique, etc., ce qui peut être divisé en deux catégories : commande spéciale et non commande spéciale.
1. Les outils non personnalisés résolvent principalement deux problèmes : la taille et la rugosité de surface.
1. Problèmes de Taille
Vous pouvez choisir un outil standard avec une taille similaire à la taille requise, et cela peut être résolu par réaffûtage, mais deux points doivent également être notés :
1) La différence de taille ne devrait pas être trop grande, généralement pas plus de 2 mm, car si la différence de taille est trop grande, la forme de la rainure de l'outil changera, ce qui affectera directement l'espace pour copeaux et l'angle géométrique.
2) S'il s'agit d'une fraise en bout avec un trou de lame, elle peut être réaffûtée sur une machine-outil courante, et le coût est faible. S'il s'agit d'une fraise à rainure de clavette sans trou de lame, elle ne peut pas être réalisée sur une machine-outil ordinaire, et elle doit être réalisée sur une machine-outil spéciale à liaison cinq axes. Le coût du changement de rectification sur la machine-outil sera également plus élevé.
2. Problème de rugosité de surface
Il peut être réalisé en modifiant l'angle géométrique de la lame. Par exemple, l'augmentation des angles avant et arrière améliorera significativement la rugosité de surface de la pièce. Cependant, si la rigidité de la machine-outil de l'utilisateur n'est pas suffisante, le bord peut être émoussé et la rugosité de surface peut être améliorée. Cet aspect est très complexe, et il est nécessaire d'analyser le site de traitement avant de tirer une conclusion.
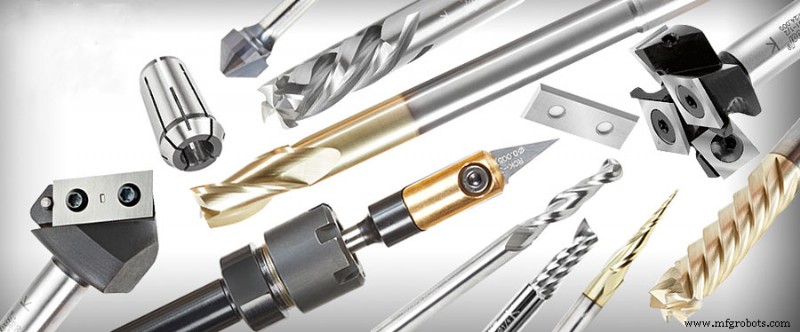
2. Les outils qui doivent être personnalisés résolvent principalement trois problèmes : forme spéciale, résistance et dureté spéciales, tolérance aux copeaux et exigences d'évacuation spéciales.
1. La pièce a des exigences de forme spéciale.
Par exemple, l'outil requis pour le traitement est allongé, la dent de bout est inversée, ou il y a des exigences d'angle conique spécial, d'exigences de structure de queue, de contrôle de dimension de longueur de bord, etc. Si les exigences de forme de ce type d'outil ne sont pas très compliquées, c'est en fait facile à résoudre. La seule chose à laquelle il faut faire attention est que le traitement des outils non standards est plus difficile. poursuite de la haute précision. Parce que la haute précision elle-même signifie un coût élevé et un risque élevé, cela causera un gaspillage inutile de la capacité de production du fabricant et de son propre coût.
2. La pièce a des exigences spéciales de résistance et dureté
Si la pièce est surchauffée, la résistance et la dureté sont élevées, le matériau d'outil général ne peut pas être usiné, ou l'outil colle mal. C'est, il est nécessaire de proposer des exigences spéciales pour le matériau de l'outil. La solution générale est de choisir des matériaux d'outils de haute qualité, tels que les outils en acier rapide contenant du cobalt avec une dureté élevée pour couper les matériaux de pièce trempés et revenus, les outils en carbure de haute qualité peuvent traiter les matériaux à haute dureté, et peuvent même fraiser au lieu de rectifier. Bien sûr, il y a aussi des cas spéciaux. Par exemple, lors du traitement de pièces en aluminium, il peut ne pas convenir d'avoir un type d'outil superdur sur le marché. Bien que les pièces en aluminium soient généralement tendres, on peut dire que c'est un produit facile à traiter. Le matériau utilisé pour les outils durs est en fait un type d'acier rapide à l'aluminium. Ce matériau est en effet plus dur que l'acier rapide ordinaire, mais lors du traitement de pièces en aluminium, il provoquera l'affinité entre les éléments d'aluminium, ce qui augmentera l'usure de l'outil. À ce moment, si vous voulez obtenir une haute efficacité, vous pouvez choisir l'acier rapide au cobalt à la place.
3. La pièce a des exigences spéciales pour la tolérance aux copeaux et l'évacuation des copeaux.
À ce moment, un nombre de dents plus petit et une goujure à copeaux plus profonde devraient être utilisés, mais cette conception ne peut être utilisée que pour les matériaux plus faciles à usiner, tels que les alliages d'aluminium.
Dans la conception et le traitement des outils non standards, il y a de nombreux problèmes qui doivent être pris en compte : la géométrie de l'outil est relativement complexe, et pendant le traitement thermique, l'outil est sujet à la flexion, la déformation, ou la concentration de contrainte locale, ce qui devrait être évité pendant la conception. Pour les pièces sujettes à la concentration de contrainte, pour les pièces avec de grands changements de diamètre, ajoutez une transition en biseau ou un design en escalier.
S'il s'agit d'une pièce mince avec une longueur et un diamètre relativement grands, pendant le processus de traitement thermique, elle doit être vérifiée et redressée après chaque trempe et revenu pour contrôler sa déformation et son faux-rond. Le matériau de l'outil est relativement fragile, en particulier le matériau du carbure cémenté, ce qui fait que l'outil se casse lorsque la vibration est grande ou le couple d'usinage est grand pendant le traitement. Souvent, cela ne causera pas de grands dommages, car l'outil peut être remplacé s'il est cassé, mais dans le traitement des outils non standards, parce que la possibilité de remplacement n'est pas grande, une fois l'outil cassé, cela causera une série de problèmes, tels que le retard de livraison, etc., causera de grandes pertes à l'utilisateur.
Processus de fabrication
- Usinage médical : guide d'expert sur les outils de coupe pour précision et succès
- Pourquoi les Inspections de Grues à Portique Sont Cruciales pour la Sécurité et la Fiabilité
- Outils de coupe haute performance pour l'usinage de précision
- Sélection Optimale des Outils de Tournage et Fluides de Coupe pour Alliages d'Aluminium
- Le rôle critique du Design for Manufacturing (DFM) dans le succès hardware
- Matériaux en acier et outils de poinçonnage : résistance, durabilité et performance
- Outils de tournage premium pour chaque application de travail des métaux
- Comprendre les outils de coupe en carbure : caractéristiques, utilisations et avantages
- Types Essentiels d'Outils de Coupe pour Tour : Usinage de Précision