



Optimisation de la sélection d'outils et paramètres de coupe CNC pour un usinage précis
Aujourd'hui, de nombreux logiciels CAO/FAO offrent des fonctions de programmation automatique. Ils incitent aux questions de planification de processus dans l'interface : sélection d'outil, planification de trajet, réglage des paramètres de coupe. Le programmeur définit les paramètres, et le programme CN est généré automatiquement et transmis à la machine. La sélection d'outil et la détermination des paramètres se font donc en interaction homme-machine, contrairement aux machines conventionnelles. Les programmeurs doivent maîtriser les principes de base et considérer les caractéristiques de l'usinage CNC. Cet article discute les problèmes de sélection d'outil et de paramètres en programmation CN, donne principes et suggestions, et aborde les points d'attention.
Types et caractéristiques des outils courants pour l'usinage CNC
Les outils CNC doivent s'adapter à la haute vitesse, haute efficacité et haut automatisme. Ils incluent généralement outils standards, porte-outils à raccord universel et quelques porte-outils spéciaux. Le porte-outil relie l'outil à la broche, et a été progressivement normalisé et standardisé. Plusieurs classifications existent.
Selon la structure :
- ① Monobloc
- ② À plaquettes, par soudure ou serrage mécanique ; le serrage mécanique peut être non-indexable ou indexable
- ③ Types spéciaux : outils composés, anti-vibratoires, etc.
Selon le matériau :
- ① Acier rapide (HSS)
- ② Carbure
- ③ Diamant
- ④ Autres : nitrure de bore cubique, céramique, etc.
Selon le procédé de coupe :
- ① Outils de tournage : extérieurs, intérieurs, filets, tronçonnage
- ② Outils de perçage : forets, aléseurs, tarauds
- ③ Outils d'alésage
- ④ Outils de fraisage, etc.
Pour répondre aux exigences de durabilité, stabilité, facilité de réglage et de remplacement, les outils à plaquettes indexables sont largement utilisés : 30-40 % du nombre total, 80-90 % du montant total.
Comparés aux outils pour machines conventionnelles, les outils CNC ont des exigences différentes, principalement :
- Bonne rigidité (surtout ébauche), haute précision, faible résistance aux vibrations et déformation thermique
- Bonne interchangeabilité, changement rapide
- Longue durée de vie, performance de coupe stable et fiable
- Dimensions faciles à régler pour réduire le temps de réglage
- Cassage/roulement de copeaux fiable pour faciliter l'évacuation
- Sérialisation et standardisation pour faciliter la programmation et la gestion
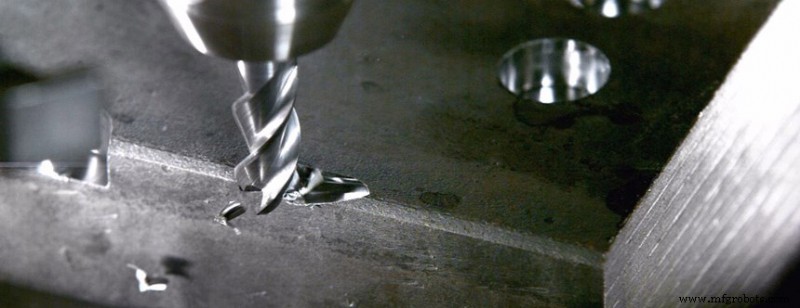
Sélection des outils d'usinage CNC
La sélection se fait en interaction homme-machine. L'outil et le porte-outil doivent être choisis correctement selon la capacité de la machine, le matériau de la pièce, le processus, les paramètres de coupe, etc.
Principes généraux : installation/réglage faciles, bonne rigidité, haute durabilité et précision. Sur la base des exigences, choisir le porte-outil le plus court possible pour améliorer la rigidité.
La taille de l'outil doit s'adapter à la surface à usiner.
En production : fraises en bout pour contours de pièces planes ; fraises à plaquettes carbure pour plans ; fraises en bout HSS pour bosses et rainures ; fraises « maïs » à plaquettes carbure pour ébauche de brut ou alésage. Pour profils 3D et biseaux variables : fraises hémisphériques, annulaires, coniques, disque. Pour surfaces libres : la vitesse de coupe au bout de la fraise hémisphérique étant nulle, l'espacement des passes est très dense pour la précision ; donc fraise hémisphérique souvent pour finition. La fraise à bout plat est supérieure en qualité et efficacité. Donc, tant qu'elle ne goujonne pas, la fraise à bout plat est préférable pour ébauche et finition de surfaces courbes. La durabilité et la précision sont liées au prix ; un bon outil augmente le coût mais améliore qualité et efficacité, réduisant le coût global.
Sur centre d'usinage, les outils sont dans le magasin, sélectionnables et changeables selon le programme. Il faut un porte-outil standard pour installer rapidement et précisément forets, aléseurs, fraises, etc. sur la broche ou le magasin. Le programmeur doit connaître la structure, la méthode et la plage de réglage du porte-outil pour déterminer les dimensions radiales et axiales pendant la programmation.
En usinage CNC économique, l'affûtage, la mesure et le remplacement sont manuels, prenant du temps. L'ordre des outils doit être rationnel :
- Minimiser le nombre d'outils
- Après serrage, un outil doit terminer toutes les parties qu'il peut
- Séparer outils d'ébauche et finition, même de même taille
- Fraiser d'abord, puis percer
- Finition de surface d'abord, puis finition de contour 2D
- Utiliser le changement automatique d'outil autant que possible pour améliorer l'efficacité
(Ces principes sont répétés dans le texte original pour l'usinage économique.)
Détermination des paramètres de coupe en usinage CNC
Le principe de sélection rationnelle : en ébauche, objectif principal = productivité, mais économie et coûts aussi considérés. Valeurs spécifiques selon manuel machine, manuel paramètres, et expérience.
① Profondeur de coupe t
Si la rigidité machine-pièce-outil le permet, t = surépaisseur d'usinage, mesure efficace pour la productivité. Pour garantir précision et rugosité, laisser généralement une marge pour la finition. La marge de finition CNC peut être légèrement inférieure aux machines conventionnelles.
② Largeur de coupe L
Généralement L proportionnel au diamètre d et inversement proportionnel à la profondeur. En CNC économique, L = (0,6–0,9)d.
③ Vitesse de coupe v
Augmenter v améliore la productivité, mais v est lié à la durée de vie de l'outil. À mesure que v augmente, la durée chute ; le choix dépend donc de la durée de vie. v est aussi lié au matériau. Exemple : fraisage alliage 30CrNi2MoVA avec fraise en bout, v ≈ 8 m/min ; même fraise sur alliage d'aluminium, v > 200 m/min.
④ Vitesse d'avance vF
Choisie selon précision et rugosité requises, matériau outil et pièce. Augmenter vF améliore l'efficacité. Si rugosité peu exigeante, vF peut être plus grand. vF ajustable manuellement via le sélecteur sur le panneau, mais limité par la rigidité de l'équipement et la performance du système d'avance.
Processus de fabrication
- Outils de découpe CNC à couteau numérique : guide complet pour la fabrication de précision
- Choisir les bons fraises pour défonceuse CNC : conseils de sélection et précautions opérationnelles
- Maîtriser les opérations de tour et la sélection des outils de coupe
- Comparatif rapide des outils de coupe CNC : Fraises, tarauds et plus
- Optimisation de la sélection d'outils et paramètres : la pierre angulaire de l'excellence en usinage
- 5 signes indiquant que votre outil d'usinage CNC est usé
- Comprendre la déflexion d'outil en usinage CNC – Causes et stratégies efficaces de réduction
- Centres d'usinage CNC HMC avancés pour une efficacité de production supérieure
- Guide expert pour choisir les bons outils de fraisage pour une performance optimale