



Maîtriser le Filetage : Expertise sur Taraudage et Fraisage de Filets
Salut tout le monde, aujourd'hui on va parler de filetage sous plusieurs formes. Pour la plupart, je vais partager mes expériences avec les différents types de coupe/formation de filets, donc si vous cherchez des tonnes d'informations techniques, je m'excuse, mais il y a tellement de variables dans le filetage – peut-être écrirai-je un article technique plus détaillé sur chaque type. Pour l'instant, nous allons donner un aperçu général de la coupe de filets basé sur mes expériences et opinions. Je sais, les opinions c'est comme… bref, restez avec moi et j'espère apporter un peu d'éclairage.
Création de filets dans les trous débouchants avec un taraud à coupe
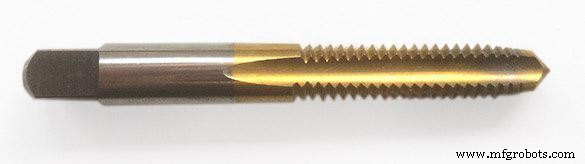
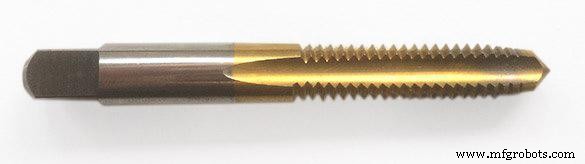
Premièrement, nous avons les tarauds à coupe. Dans mon expérience, ce sont les plus largement utilisés dans la plupart des industries. Les tarauds à coupe sont raisonnablement bon marché et très polyvalents. Vous avez tous vu les tableaux de perçage qui donnent les diamètres de perçage requis pour différents filetages. C'est assez direct – percez le trou à la bonne taille et profondeur, chamfreinez le trou, puis taraudez. Les tarauds à coupe peuvent être utilisés à la main, sur une perceuse à colonne avec tête de taraudage, sur une fraiseuse à genou, ou en taraudage rigide sur machine CNC.
Pour déterminer quel taraud vous avez besoin, faites attention au type de trou que vous taraudez. Quand vous taraudez un trou débouchant, vous pouvez utiliser un taraud à coupe standard qui a un cône d'amorçage. Ce cône est la partie effilée au bout du taraud qui centre essentiellement le taraud dans le trou à l'engagement.
Quand vous taraudez un trou débouchant, vous devez vous assurer d'aller assez profond pour couper les filets tout le long du trou – la longueur du cône dépendra de la taille du filet. Plus le filet est grand, plus le cône est long.
Taraudage d'un trou aveugle avec un taraud à fond
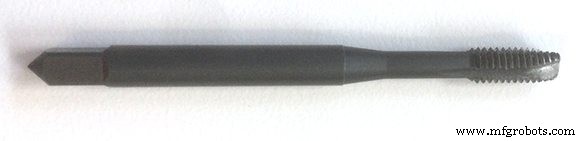
Cependant, si vous taraudez un trou aveugle, il serait sage de considérer un taraud à fond. Un taraud à fond a le cône d'amorçage presque entièrement meulé. Cela vous permet d'engager le taraud plus profondément dans un trou aveugle. Ceux-ci sont utilisés quand il y a une tolérance plus serrée sur la profondeur du trou, dans des situations où un trou trop profond percerait dans une caractéristique. C'est dû au principal problème des tarauds à coupe… LES COPEAUX. Quand on utilise des tarauds à coupe dans un trou aveugle, quel que soit le type (standard ou à fond), il faut faire de la place pour les copeaux. Comme le taraud engage le trou, il coupe la géométrie du filet dans la matière, créant donc des copeaux. Puisque vous engagez par le haut, les copeaux sont poussés vers le fond du trou avec le taraud. Si vous ne fournissez pas assez d'espace au fond de votre trou, vous casserez votre taraud. C'est aussi simple que ça. C'est pourquoi les tarauds à fond sont si utiles dans les trous aveugles – avec un cône très court, vous n'avez pas à percer aussi profond pour former des filets complets à une certaine profondeur. Gardez à l'esprit qu'il existe des tarauds à géométrie hélicoïdale dans le but de remonter les copeaux hors du trou. Dans mon expérience, j'ai eu des résultats mitigés. La géométrie complexe affaiblit finalement le taraud, donc si vous taraudez un matériau dur, soyez prudent. Faites juste vos devoirs.
La force du taraud à roulage (formage)
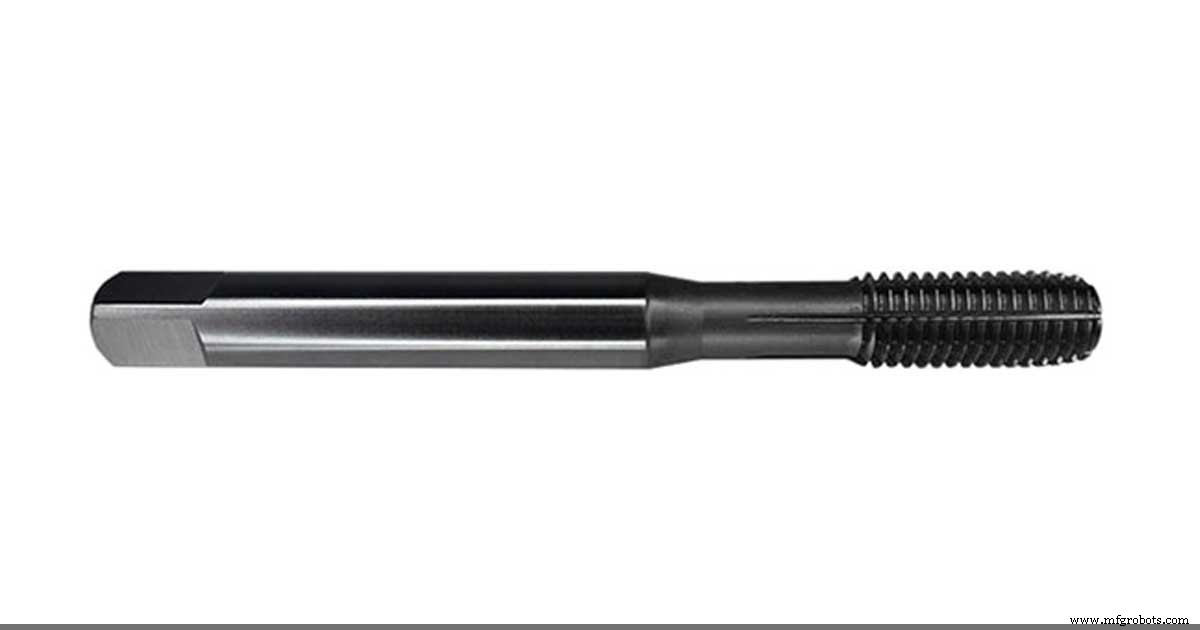
Ensuite, nous avons les tarauds à roulage. Quand j'ai découvert les tarauds à roulage pour la première fois, j'étais aux anges. C'était après une semaine particulièrement frustrante de tarauds cassés et de mauvaises pièces. Il y a de fortes chances que si vous lisez ceci, vous ayez eu certaines de ces semaines. Nous en avons tous eues. Les tarauds à roulage sont beaucoup plus solides que les tarauds à coupe, et la géométrie est complètement différente. L'inconvénient unique des tarauds à roulage, et une raison majeure pour laquelle la plupart des ateliers où j'ai travaillé ne les ont jamais adoptés complètement, c'est que le diamètre de perçage standard ne s'applique plus. La plupart des tableaux de perçage standards (les grands qu'on affiche au mur de l'atelier) listent maintenant séparément les diamètres pour taraud standard, taraud à roulage, taraud métrique et taraud STI. Cependant, après des années d'utilisation de tarauds standards, beaucoup d'entre nous ne consultent plus le tableau autant qu'on le devrait, et comme le trou pour un taraud à roulage est significativement plus grand que pour un taraud à coupe, de mauvaises choses peuvent arriver. Un taraud à roulage fait exactement ce que son nom suggère – il forme les filets au lieu de les couper. Quand le taraud engage le trou, au lieu d'enlever de la matière, il en change la forme et la façonne en géométrie de filet. Si vous avez déjà travaillé pour un sous-traitant de la défense, c'est pour cela que la plupart des plans auront une note indiquant que tous les filets doivent être formés par un taraud à coupe. L'armée regarde généralement d'un mauvais œil les opérations qui changent la structure du matériau, du moins dans mon expérience. Ils n'aiment pas non plus les fonderies par rapport aux plaques pleines pour les pièces complexes – trop d'inconnues dans ce qu'on ne peut pas voir. Bref, les tarauds à roulage sont excellents. Ils sont difficiles à casser (non, ce n'est pas un défi) mais ils nécessitent aussi un couple plus important. Je n'ai vraiment utilisé des tarauds à roulage que dans l'aluminium et d'autres matériaux tendres, rarement dans l'acier doux. Je ne sais pas comment ils performent dans les matériaux plus durs, mais la plupart des ateliers n'aiment pas l'idée de deux jeux de forets pour la même taille de filet, c'est pourquoi ils ne sont pas plus répandus.
La polyvalence de la création de filets avec une fraise-filet
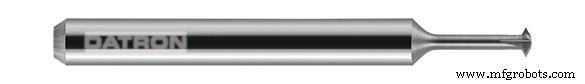
Le type final de coupe de filet est le fraisage de filet. Le fraisage de filet est une excellente opération qui fait peur au début, mais une fois maîtrisée, elle est vraiment incroyable. Il existe de nombreux types de fraises-filets, dont je parlerai dans un autre article. Pour l'instant, je vais discuter d'une fraise-filet mono-point. Avec une fraise-filet mono-point, vous avez une grande polyvalence, la plupart des fraises-filets coupant une large gamme de filets. Vous pouvez créer des filets à pas personnalisés, filets à droite ou à gauche, filets intérieurs ou extérieurs, tout avec un seul outil. Puisque j'ai récemment commencé à utiliser l'alésage hélicoïdal pour mes trous au lieu du perçage, vous pouvez réaliser de nombreux trous différents, avec de nombreux filets différents, tout avec deux outils. Vous alésez un trou au diamètre mineur du filet, envoyez la fraise-filet pour couper les filets, et vous pouvez utiliser la fraise-filet elle-même pour chamfreiner le haut du trou, tant que ce n'est pas un chanfrein à 90 degrés, car la plupart des fraises-filets seront entre 30 et 60 degrés. En raison de la géométrie de l'outil, la seule distance à compenser est celle du bord extérieur (arête de coupe, ou pointe) de l'outil jusqu'à la pointe plate, qui est généralement moins de 0,5 mm sur les petites fraises-filets. Le vrai avantage ici est qu'une fois le trou fraisé, vous pouvez envoyer la fraise-filet au fond du trou et fraiser du bas vers le haut, plutôt que du haut vers le bas. Ce faisant, vous évitez toute préoccupation de l'outil rencontrant des copeaux au fond du trou puisque vous vous éloignez du fond. En regardant les fraises-filets, vous ne croyez peut-être pas au premier abord qu'elles feront ce qu'elles sont censées faire. Je sais que quand j'en ai utilisé une pour la première fois, j'étais sûr qu'elle allait casser – mais elle ne l'a pas fait. Le fraisage de filet est la stratégie de formation de filet la plus polyvalente et efficace, et ce sera mon choix par défaut à partir de maintenant, sauf s'il y a une bonne raison de ne pas le faire.
Fraiser un trou et le fileter avec le même outil
Plus d'infos sur le fraisage de filet vs taraudage
Faites vos devoirs, connaissez vos outils et vos matériaux et abordez tout ce que vous faites en atelier avec une bonne compréhension et la tête claire. Cela ne change pas quand vous filetez des trous. Faites confiance aux chiffres, et dans ce cas, n'ayez pas peur d'essayer de nouvelles choses. J'ai toujours raillé le fraisage de filet – je regrette seulement de ne pas l'avoir découvert plus tôt. Restez prudents les amis.
commande numérique par ordinateur
- Maîtriser le multithreading en C++ : Programmation concurrente efficace avec POSIX
- Fraisage de filets vs Taraudage : Quelle méthode de filetage convient à vos pièces ?
- Fraisage de pochoirs à marches : supérieur au laser et à la gravure chimique pour production PCB
- Prototypage interne : Maîtriser la conception générative, le fraisage CNC et la configuration du laboratoire
- Machines de fraisage : types, fonctions et applications dans la fabrication CNC
- Tours-fraiseuses et centres de tournage avancés – Séries HT, FTC, FT
- Usinage CNC vs Manuel : Différences Clés & Quand Choisir Chacun
- Tournage CNC vs Fraisage : différences clés et applications
- ECS G84 Cycle taraudage : Configuration et optimisation pour fraiseuses