



Comprendre et Maîtriser la Déflexion d'Outil en Usinage CNC
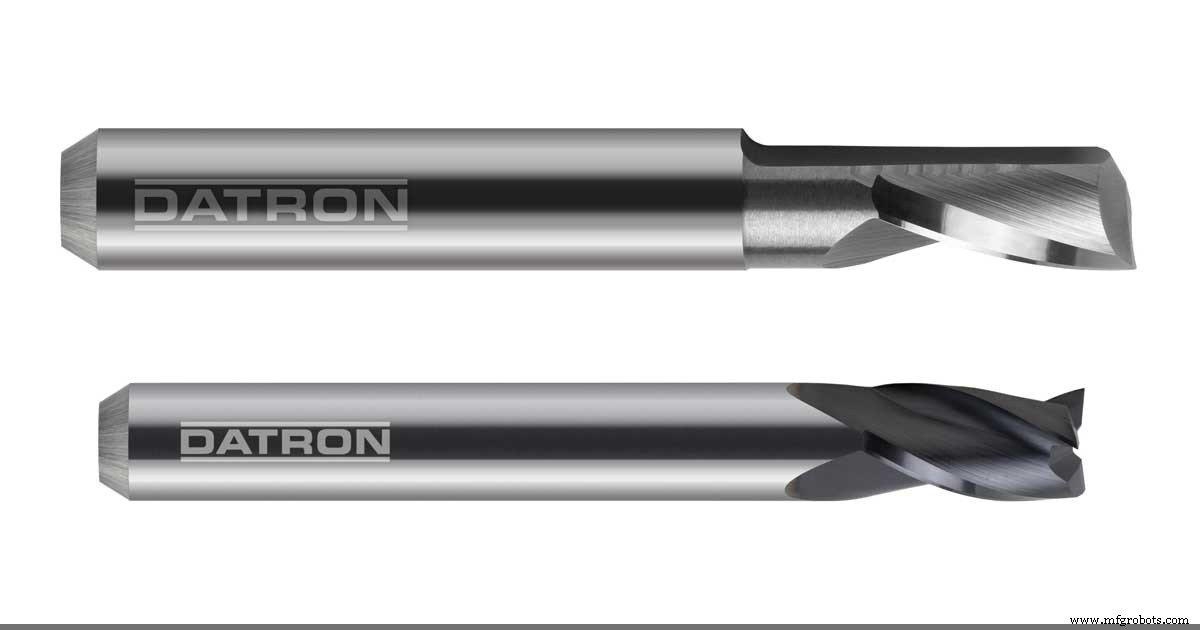
Avez-vous déjà remarqué qu'après avoir frais un trou ou une poche, celle-ci mesure plus large au sommet de la coupe qu'au fond ? Ou pourquoi votre calibre passe bien au début du trou mais ne passe pas tout le long ? La réponse simple est la déflexion d'outil. Tout se plie. Et je veux dire tout. La déflexion d'outil est un problème omniprésent mais peu compris. Ne vous en faites pas, ce n'est pas de votre faute ! Il n'y a pas d'élimination de la déflexion d'outil, seulement contrôle et minimisation. La connaissance est pouvoir, et j'espère qu'à la fin de cet article vous aurez une connaissance pratique des causes de la déflexion d'outil et des solutions potentielles.
Simplement dit, la déflexion d'outil est la flexion de l'outil. Quand vous usinez une caractéristique, disons une poche profonde. Pendant la coupe, vous appliquez des forces à l'outil et au matériau. Le matériau cède, d'où les copeaux. Cependant, il ne se laisse pas faire sans résister. Quand le matériau repousse, il force le bout de l'outil dans la direction opposée aux forces appliquées au matériau. Plus l'outil dépasse, plus le bout de l'outil bougera.
Il est possible de calculer la déflexion d'outil, mais les mathématiques sont assez complexes. Si vous passez du temps significatif en atelier, vous savez combien l'optimisation est souvent réalisée à l'œil et à l'oreille – je considère ces deux sens comme les outils les plus importants qu'un bon machiniste puisse avoir. Cependant, si vous souhaitez calculer des chiffres pour la déflexion d'outil, il existe plusieurs calculateurs en ligne. Pour cet article, nous nous fierons à nos yeux, oreilles et un peu de bon sens.
La rigidité est le facteur le plus important. À mesure que vous augmentez la distance que votre outil dépasse du porte-outil, la rigidité diminue exponentiellement. Il y a des situations où vous avez besoin de cette longueur, dans ce cas, votre meilleure action est d'utiliser le plus grand diamètre possible avec le moins de goujures possible. En diminuant le diamètre de votre outil, vous diminuez aussi la force requise pour le faire plier. De plus, chaque goujure sur votre fraise réduit la rigidité de votre outil. Si vous usinez une caractéristique profonde, assurez-vous d'utiliser le plus grand diamètre que le plan permet pour optimiser la performance de l'outil. Même s'il faut ébaucher avec un outil de plus grand diamètre et finir avec un plus petit pour respecter les spécifications sur les rayons d'angle, c'est acceptable. Vous voulez aussi un outil avec le moins de goujures possible, et ne faire dépasser l'outil que le strict nécessaire. En recherchant des outils, vous trouverez que pour certains, la rigidité est une préoccupation majeure et de nombreux outils « micro » viennent avec un manchon conique pour augmenter la rigidité.
Outils carbure vs acier rapide (HSS) pour réduire la déflexion d'outil
Si vous pensez que la déflexion d'outil est un problème, ou si vous effectuez des coupes assez agressives pour qu'elle vous cause des soucis, une chose à toujours considérer est l'outillage carbure. Mis à part les avantages comme des Vc plus élevés et une meilleure durée de vie, le carbure est environ trois fois plus rigide que l'acier rapide. Gardez à l'esprit cependant que le carbure est extrêmement cassant – ce n'est pas une bonne combinaison quand on parle de déflexion d'outil. Il faut plus de force pour le déformer, mais si vous en fournissez assez, l'outil n'est pas indulgent et cassera, soyez vigilants.
Comme discuté dans mon article « Fraisage en montée vs fraisage conventionnel », la stratégie de coupe peut affecter la déflexion d'outil. L'utilisation de stratégies de parcours dynamiques (voir mon article « Fraisage dynamique ») peut aider à minimiser la déflexion d'outil grâce à la coupe radiale légère. Si vous ébauchez la caractéristique en utilisant un parcours dynamique et assurez-vous de fraiser en montée, vous devriez être satisfait de vos résultats. Comme discuté dans ces autres articles, pour la finition, vous avez quelques options – soit fraiser en montée la finition, soit faire une passe de ressort en fraisage conventionnel, ou une passe de finition légère en fraisage conventionnel avec lubrification et vous serez très satisfait des résultats.
commande numérique par ordinateur
- Maîtriser l'usinage 5 axes CNC : précision, vitesse et avantages industriels
- Techniques efficaces pour minimiser la déviation d'outil en usinage CNC
- Usinage CNC sur mesure : Solutions expertes, précision et fiabilité
- Usinage CNC de Précision de l'Acrylique (PMMA) : Précis, Sûr et Efficace
- Améliorer le contrôle qualité en usinage CNC : stratégies pour la précision et la satisfaction client
- Usinage CNC de précision pour pièces sur mesure : solutions rapides, précises et adaptées
- Usinage CNC de grandes pièces : stratégies pour surmonter les contraintes de taille
- Atteindre des tolérances serrées en usinage CNC : un processus éprouvé sur 10 ans
- Usinage CNC vs Moulage par Injection : Choisir la Bonne Méthode pour Votre Projet