



Maximiser l'Efficacité CNC avec les Stratégies de Parcours Dynamiques Avancées
Les parcours dynamiques ne sont pas un concept nouveau. Il y a une très bonne raison pour laquelle de nombreux machinistes ont longtemps utilisé des passes légères en profondeur (axial) avec des passes lourdes en largeur (radial) pour atteindre leurs objectifs d'usinage. Tout machiniste dans l'industrie depuis plus de 25 ans se souvient d'un temps où le CNC était minoritaire. Les logiciels FAO actuels permettent des programmes significativement plus complexes, longs et précis. Quand vous tourniez les manivelles sur un Bridgeport, maintenir un pas de 10 % ou un chargement de copeau spécifique serait impossible avec un mouvement dynamique. Pouvez-vous imaginer écrire à la main et perforer du ruban pour un programme G-code de 600 000 lignes ? Ça a été fait, mais ça ne peut certainement pas être appelé efficace. Ce n'est donc pas par manque de connaissance, simplement par manque de technologie que les parcours dynamiques ne sont pas la pratique standard… encore.
Maximiser la durée de vie de l'outil et de la broche avec les parcours dynamiques
Les stratégies dynamiques ont un principe très simple : maintenir un chargement de copeau constant tout au long de la coupe en utilisant une passe pleine profondeur (axiale) et une passe latérale très légère (radiale). Les bénéfices incluent une plus longue durée de vie de l'outil, une plus longue durée de vie de la broche, une finition de surface améliorée, une plus grande efficacité et d'excellentes « queues de coq » (rooster tails) de copeaux. Non, je ne plaisante pas. Vous aurez des gens debout à regarder la machine tourner juste à cause de la façon dont les copeaux volent.
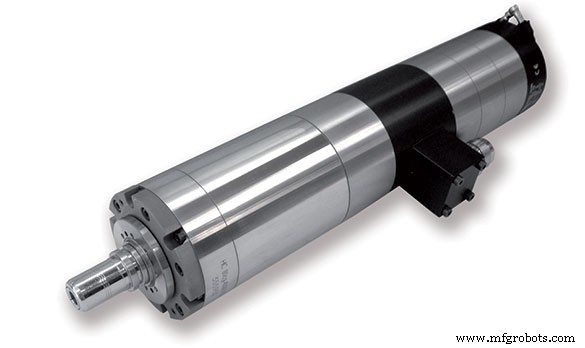
Premier et avant tout : la durée de vie de l'outil. J'inclus aussi la durée de vie de la broche car elles vont vraiment de pair. Vous obtenez de multiples avantages pour votre outil et votre broche si vous appliquez correctement les stratégies dynamiques. Si vous usinez une poche ou toute caractéristique interne qui n'autorise pas une approche par l'extérieur de la matière, alors l'entrée dans la coupe n'est pas seulement la première considération, mais l'une des plus importantes. J'utilise toujours un mouvement d'entrée hélicoïdal avec un angle d'hélice de 1 à 3 %, ou angle d'entrée. Vous voulez utiliser un diamètre d'entrée entre 120 % et 150 % de votre diamètre d'outil – attention, parfois le logiciel FAO demande un rayon plutôt qu'un diamètre et cette information fait une énorme différence. Une fois à la profondeur, le vrai plaisir commence. Grâce à la coupe radiale légère, vous pouvez être très agressif avec votre avance. Selon les limites de la vitesse de broche, utilisez les spécifications du fabricant d'outils sur le chargement de copeau et les pieds de surface par minute (consultez mon article sur les maths d'atelier).
Dans ma première expérience avec un parcours dynamique, je faisais tourner une fraise 3 goujures de 12,7 mm (0,5") avec une longueur de goujure de 38 mm (1,5"). La coupe était de 35 mm (1,375") de profondeur, avec un pas de 10 % (0,05") et une avance de 3658 mm/min (144 ipm). J'ai utilisé une fraise à hélice haute pour assister l'évacuation des copeaux, ce qui a créé une « queue de coq » de copeaux suivant la coupe. C'était une chose de beauté. Même si la coupe était si rapide et apparemment profondément agressive, l'outil a tenu 32 pièces et a donné la même finition sur la pièce 32 que sur la pièce 1. La coupe pleine profondeur signifie que vous usez toute la longueur de goujure uniformément, donc vous n'aurez pas de lignes sur votre finition. La coupe radiale légère réduit les forces de coupe, réduisant ainsi l'usure globale sur l'outil et la broche.
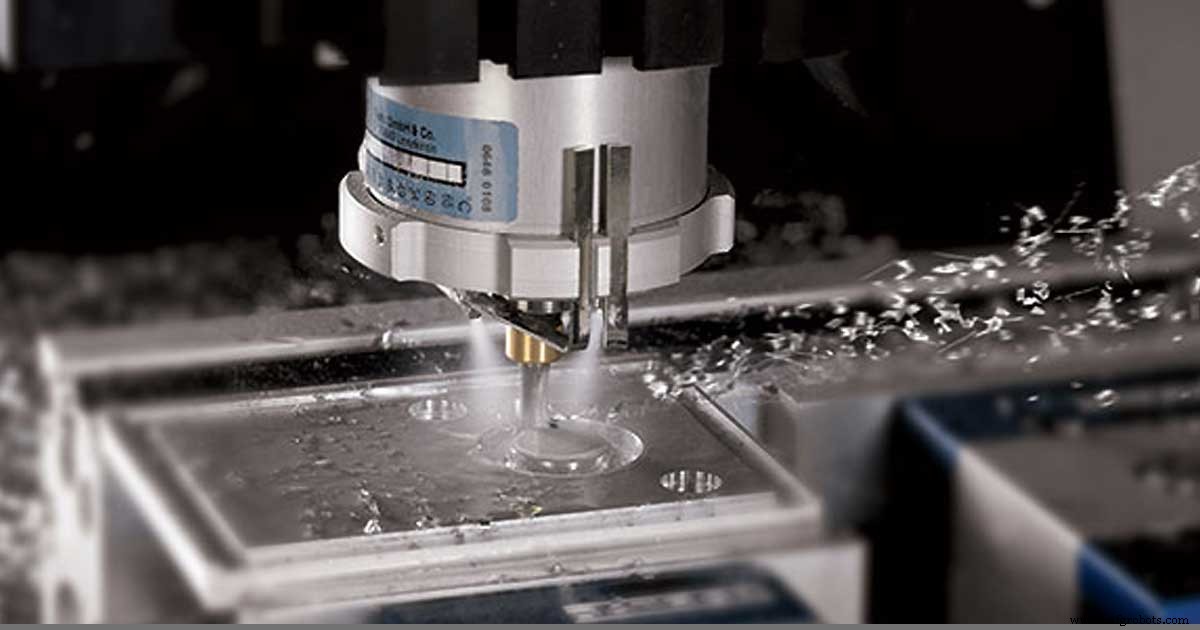
L'efficacité est aussi un bénéfice significatif. Imaginez un instant que vous usiniez une poche de 35 mm de profondeur avec des caractéristiques à 4 profondeurs différentes. En utilisant un parcours standard et une passe légère en profondeur avec un fort pas radial, vous couperez du haut de votre pièce vers le bas. Selon l'agressivité de votre pas de profondeur, vous ferez de nombreux passes à chaque profondeur, la plus profonde étant la plus chronophage. En utilisant une stratégie dynamique, vous couperez du bas vers le haut, ce qui signifie que chaque profondeur consistera en une seule passe, toutes les passes précédentes ayant déjà évacué la matière à cette profondeur. Donc, à chaque profondeur, vous ne coupez que la matière restante, créant essentiellement un parcours « rest rough » qui minimise le temps total d'usinage.
Avec les stratégies de parcours dynamiques, vous n'améliorerez pas seulement la durée de vie de l'outil, de la broche et la finition de surface, mais aussi le temps de cycle global et l'efficacité coût. Sans mentionner que vous impressionnerez le patron et quiconque passe par là. Faites-moi une faveur, essayez. Vous ne le regretterez pas.
commande numérique par ordinateur
- Maîtriser l'usinage 5 axes CNC : précision, vitesse et avantages industriels
- Réduire les coûts d'usinage CNC avec des machines d'occasion – Conseils d'experts
- Maximiser l'efficacité de l'usinage CNC avec des stratégies avancées de trajectoires d'outils dynamiques
- Usinage CNC sur mesure : Solutions expertes, précision et fiabilité
- Usinage CNC de Précision de l'Acrylique (PMMA) : Précis, Sûr et Efficace
- Améliorer le contrôle qualité en usinage CNC : stratégies pour la précision et la satisfaction client
- Usinage CNC de précision pour pièces sur mesure : solutions rapides, précises et adaptées
- Usinage CNC de grandes pièces : stratégies pour surmonter les contraintes de taille
- Usinage CNC vs Moulage par Injection : Choisir la Bonne Méthode pour Votre Projet