



Usinage CNC : Comparatif 3, 4 et 5 Axes pour Précision Optimale
Le fraisage est technologie clé en usinage de précision CNC : médical, aérospatial, optique, mécanique. Fraise rotative enlève matière par avance pièce à angle relatif axe outil. Instructions via fichiers CAO → séquences précises. Machines CNC exécutent automatiquement sans opérateur physique. Bénéfices : coûts ↓, vitesse ↑, précision ↑, productivité ↑.
Nombre d'axes = type pièce et positions usinables. Minimum 3 axes : plan XYZ : X (vertical), Y (horizontal), Z (profondeur). 4ᵉ axe = A (rotation autour X). 5ᵉ axe = B (rotation autour Y).
Différences 3/4/5 axes, types pièces, avantages.
Usinage 3 Axes
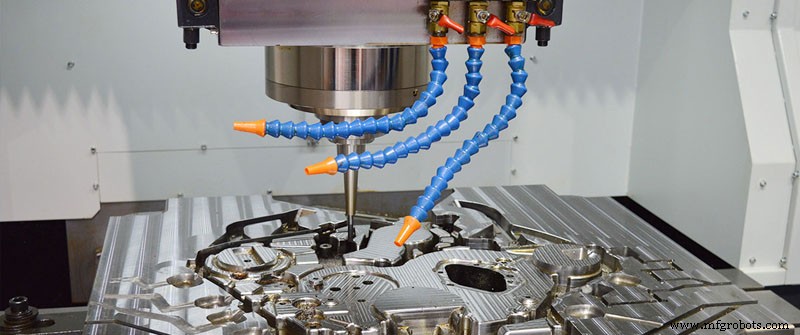
Fraisage sur axes X et Y : pièce fixe, outil opère plan XYZ (arrière/avant, gauche/droite, haut/bas). Simple, pièces peu profondes/détaillées. Usages courants : pièces mécaniques, opérations auto/interactives, rainurage, perçage, arêtes vives.
Selon volume production, exigences pièce, précision, finition, matériau, bridage : 3 axes peut être choix idéal. Produit mêmes pièces que 4/5 axes mais moins détail/efficacité. 3 axes = une caractéristique par opération ; ne rivalise pas 5 axes en qualité/rentabilité.
Usinage 4 Axes
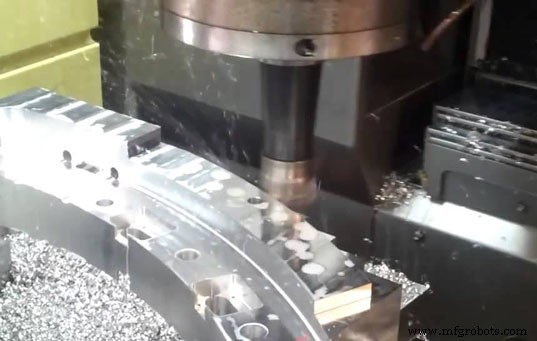
Même processus 3 axes + axe supplémentaire. Machine 4 axes : X, Y, Z + rotation autour X (axe A). Pièce tourne souvent pour coupe autour axe B.
Utile : trous/coupes sur face latérale ou autour cylindre. Rapide, efficace, résultats précis par commande numérique. Industries : industrie, recherche, enseignement, prototype loisir, publicité, art, équipement médical.
Axe A (4ᵉ) = rotation auto pièce = usinage deux faces. Polyvalent : coupe intermittente, continue, surfaces sculptées.
Usinage 5 Axes
Pièce opérée 5 faces simultanément. En plus X, Y, Z : 2 des 3 axes rotation (A, B, C) sélectionnables. A, B, C = rotation 180° autour X, Y, Z. Industries : auto, aéro, nautique. Pièces très complexes, pleines, devant être coulées.
Programmation CNC 5 axes = préparation plus longue (mouvements rotatifs complexes) mais usinage 5 faces en une opération. Rotation multi-dimensionnelle + mouvement outil = précision, finition, vitesse inégalées. Pièces précises/complexes : os artificiels, pièces aéro, titane, machines pétrole/gaz, moules auto, médical, construction, militaire.
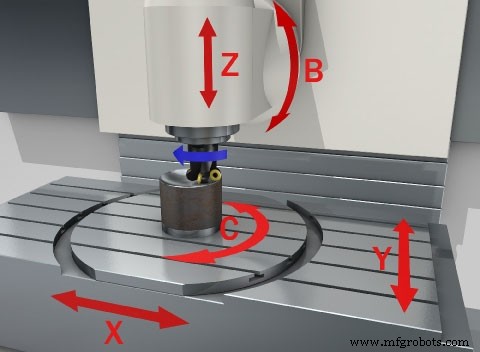
Ne pas confondre fraisage 5 axes indexé et vrai 5 axes simultané. Indexé = 3+2 axes = contact continu outil/pièce non maintenu sur tous axes rotatifs. Vrai 5 axes = 3 axes linéaires (X,Y,Z) + 2 rotatifs (A,B) simultanés = surfaces complexes continues.
Indexé 5 axes = pièces sans contrôle contour extrême : montages, boîtiers, composants manufacturing. Design fonctionnel excellent = vrai 5 axes recommandé.
Configurations 5 Axes
Deux configurations principales :
- Table tournante / Table tournante (Rotary-Rotary) : arbre tournant via rotation broche. Idéal pièces lourdes (table toujours horizontale).
- Type poupée (Trunnion) : table mobile = gros volumes (broche n'occupe pas espace).
Choix machine selon facteurs : poids pièces, volume production.
Avantages Usinage 5 Axes
Temps Usinage Réduit
Fraise bout plat maintenue verticale surfaces complexes moules = temps fort réduit. Principe centre 5 axes = fraisage latéral surfaces inclinées = élimine textures côtes (fraise hémisphérique) = qualité surface moule idéale, moins retouche manuelle.
Designs Complexes
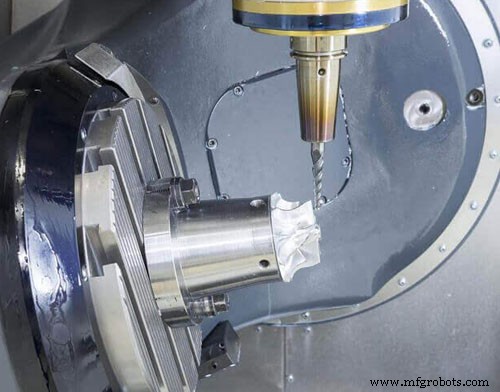
Mouvements supplémentaires = formes/designs complexes. Accès angles/arcs usinage = avant : multiples réglages + montages spéciaux. 5 axes = fixation unique + rotation processus unique = géométrie désirée. Supprime montages complexes.
Précision Améliorée
Résout repositionnement pièce angles complexes + multiples réglages = temps ↓, erreurs ↓↓. Coût outillage/montages ↓. Usinage pièces complexes : perçage, conique, cavités surfaces complexes = impossible méthodes traditionnelles.
Évacuation Matière Plus Rapide
Outil tangent surface coupe = temps cycle ↓ = économies (plus matière enlevée par passage).
Finition Surface Supérieure
Axes 4/5 = orientation pièce + rapprochement outil = outil plus court, moins vibrations vitesses élevées = meilleure finition.
Productivité Élevée
Centre 5 axes = temps usinage/auxiliaire ↓. Large plage vitesse broche/avance = coupe puissante grand enlèvement. Ère haute vitesse : déplacements/positionnement rapides + coupe haute vitesse = délai demi-produits ↓, efficacité ↑.
Avantages 5 axes vs 4/3 axes marqués, mais tous produits ne conviennent pas au 5 axes. Pièce 3 axes usinée en 5 axes = coût ↑, effet pas forcément bon. Arrangement raisonnable + machine adaptée = valeur machine exploitée.
Incertitude méthode adaptée ? Envoyez infos, équipe technique = solution pro optimale.
Processus de fabrication
- Maîtriser l'usinage 5 axes CNC : précision, vitesse et avantages industriels
- Choisir le bon routeur CNC : Machines 3 axes vs 4 axes
- Découvrez les avantages de l'usinage CNC 5 axes
- Pourquoi l'usinage CNC 3 axes reste un choix de premier plan pour la précision et la rentabilité
- Comprendre l'usinage CNC 3, 4, 5 et 6 axes : guide complet
- Usinage CNC sur mesure : Solutions expertes, précision et fiabilité
- Usinage CNC de Précision de l'Acrylique (PMMA) : Précis, Sûr et Efficace
- Améliorer le contrôle qualité en usinage CNC : stratégies pour la précision et la satisfaction client
- Usinage CNC de précision pour pièces sur mesure : solutions rapides, précises et adaptées