



Création de trous filetés : Guide essentiel pour le taraudage
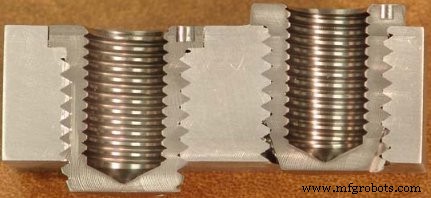
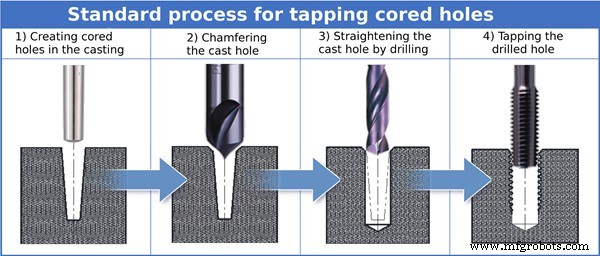
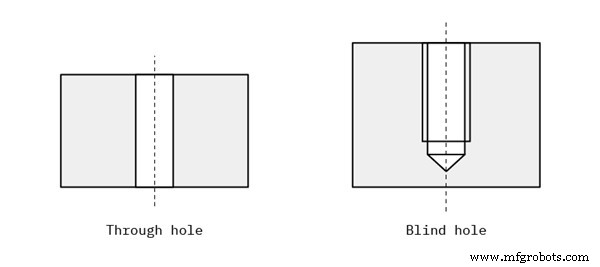
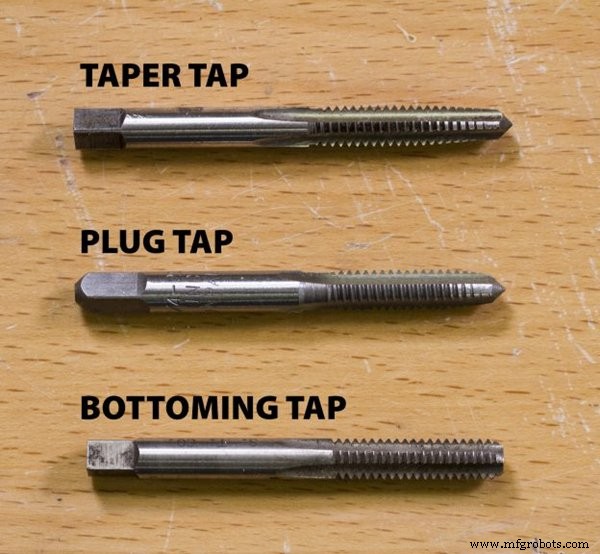
Le filetage est l'un des procédés d'usinage les plus importants. Il permet de créer des filets de vis, utilisés pour assembler matériaux et composants. Les trous filetés sont omniprésents dans la fabrication. Par leur polyvalence et simplicité d'utilisation, on les trouve partout : de l'automobile à l'aéronautique. Mais tarauder un trou fileté n'est pas aussi simple qu'il n'y paraît. Il est donc crucial de connaître les différentes technologies de filetage usiné pour faire le meilleur choix pour vos projets. Les informations suivantes vous aideront à mieux comprendre le taraudage de trous filetés. Un trou fileté est un trou qui a été fileté ou taraudé, avec des filets internes. C'est un trou circulaire utilisé pour les processus de taraudage et de perçage. Pour créer des filets sur les parois du trou percé, on utilise le processus de taraudage, qui intervient là où boulons et écrous ne peuvent pas fonctionner, comme dans les métaux. Parfois appelés trous taraudés, ils servent à relier deux pièces à l'aide d'un élément de fixation (vis, boulon). Les filets dans le trou assurent la résistance pour que l'élément ne se desserre pas avec le temps et facilitent son démontage si nécessaire. Le trou taraudé est un type de trou utilisé pour créer des filets internes. Il est créé en perçant un trou dans le matériau, puis en utilisant un taraud pour couper des filets dans les parois du trou. Les trous taraudés sont courants dans les composants métalliques qui doivent être fixés ensemble, comme dans le cas d'un écrou et boulon. Le trou taraudé présente de nombreux points communs avec le trou de pré-perçage (pilot hole). Les deux créent un filet dans la pièce pour y insérer une vis ou un boulon. La différence clé : un trou taraudé est déjà fileté et ne nécessite qu'un outil pour créer le filet d'accouplement, alors qu'un trou de pré-perçage doit d'abord être percé avant d'être taraudé. Les trous taraudés sont des éléments essentiels des pièces mécaniques, et une machine CNC peut les réaliser. Dans le processus de taraudage, on crée des filets sur les parois du trou percé. Une vis de machine ne peut pas créer ses propres filets : pour visser dans un métal, il faut un trou taraudé et intégrer des éléments filetés au processus CNC. Chaque caractéristique s'ajoute aux pièces filetées, et la plupart des filets peuvent être choisis selon leurs caractéristiques. Voyons pourquoi il est important de créer un trou taraudé. Il est essentiel d'avoir des trous droits, corrects et de bonne taille pour le filetage. Dans les machines modernes, le facteur de surdimensionnement (oversize) est largement éliminé, mais il reste crucial dans le processus de perçage. Il est donc capital de bien comprendre comment préparer un trou avant taraudage. Un trou taraudé se forme avec un foret de taraudage et un foret de perçage. Le foret de pré-perçage crée le trou initial, tandis que le taraud coupe les filets dans le trou taraudé. Après insertion d'une vis, ses filets externes s'enfoncent dans les filets internes. Les filets internes sont créés par le taraud dans le trou taraudé. Certains opérateurs utilisent encore les anciennes règles, standards et tableaux de taraudage. Exemple : ils utilisent un taraud 17/32 pour un filet 5/8-11. Ces pourcentages de filet compliquent parfois le travail. Il est donc nécessaire de bien comprendre la norme de filet et l'utilisation des différents outils de taraudage avant de tarauder. Avant de faire un trou fileté, vous avez diverses options pour la taille du foret de pré-perçage et du taraud. Trouver un expert qui comprend les tarauds et les différentes tailles de filets peut faire une grande différence pour votre projet. Il existe deux types de trous pour les trous filetés. Chaque type exige des considérations spécifiques pour garantir un usinage aisé. Trou borgne : Ce trou a une profondeur définie et ne traverse pas toute la pièce. La profondeur doit être fixée séparément. Le fond peut être plat ou conique. Trou débouchant ou trou de passage : Un trou qui traverse toute la pièce. La profondeur correspond à l'épaisseur de la paroi. Pour utiliser un boulon, une vis et des écrous, privilégiez le trou débouchant pour une procédure plus simple. La différence principale réside dans la séquence, les fonctions et le foret. Le perçage vient en premier pour créer un trou rond et lisse avec un foret. La formation d'un trou taraudé s'achève avec un foret de taraudage et un foret : le foret de pré-perçage forme d'abord le trou, puis le taraud coupe les filets. Les tarauds gèrent la plupart des matériaux : aluminium, alliages d'acier, acier, fonte. Ce trou rond et lisse est fait par perçage ; de l'autre côté, une fois le trou percé, le taraudage crée les filets en appliquant le taraud à l'intérieur du trou. Hormis ces procédés, la création de filets peut s'effectuer à l'extérieur d'un objet cylindrique par filière (die-cut). Les filets sur un boulon en sont un exemple. Les principaux types de tarauds sont : taraud à entrée progressive (taper), taraud intermédiaire (plug), taraud à fond (bottom). Ces types sont conçus pour des fonctions spécifiques et peuvent fileter autour de n'importe quel trou. Le taraud à entrée progressive a une pointe conique et un léger angle sur les filets, appelé chanfrein. Généralement, les 7 à 10 premiers filets ne sont pas complètement formés. L'angle conique permet de démarrer le filetage beaucoup plus facilement qu'avec un taraud à fond. Ce type est généralement utilisé pour commencer un nouveau filet dans un trou. Si le trou à tarauder est très grand ou le matériau très dur, le taraud à entrée progressive n'est pas recommandé. Mieux vaut utiliser un taraud à pointe hélicoïdale (spiral point). Les tarauds à entrée progressive ne conviennent pas non plus aux trous borgnes. Les tarauds intermédiaires se situent entre le taraud à entrée progressive et le taraud à fond, d'où leur nom de « second taraud ». Ils demandent plus d'effort car ils coupent plus de filets à la fois. Ils sont idéaux pour réparer des filets nécessitant une légère correction. Ils permettent de tarauder plus profond que les tarauds à entrée progressive. Quelques cas où ils sont déconseillés : trou très proche du bord du matériau (risque de casse du taraud), ou trou de très petit diamètre (difficile, risque de casse). Le taraud à fond commence depuis le fond du trou. Il est utilisé quand il n'y a pas assez d'espace pour commencer par le haut. Il permet de couper des filets jusqu'au fond d'un trou débouchant. Utile aussi pour corriger des erreurs de taraudage par le haut. Principalement utilisé pour : Le taraud à fond est un outil spécialisé, pas toujours disponible en toutes tailles : vérifiez avant de commencer un projet. Les trous taraudés sont essentiels pour ajouter des pièces fixées mécaniquement. Forcer un taraud de travers peut gravement endommager les pièces usinées CNC. Une planification et des considérations minutieuses avant d'usiner un trou fileté sont indispensables pour éviter des problèmes inutiles. On peut créer un filet interne de deux façons : Bien que les deux donnent le même résultat, le choix dépend de facteurs : taille du trou fileté, tours disponibles, dureté du matériau, trou borgne ou débouchant. La taille des filets en usinage CNC est cruciale et affecte tout le processus. Essayez d'utiliser des tailles standard quand c'est possible. Tailles courantes en pouces : 1/4-20, 3/8-16, 1/2-13. Chaque taille correspond à un diamètre et un pas différents. Tailles métriques courantes : M6×1,0, M8×1,25, M10×1,5. Avec des tailles standard, pas besoin d'outils ou matériaux spéciaux. Cela réduit les délais et la consommation de matière, rendant le processus plus rentable. Le diamètre du trou fileté doit être dans la pièce. Le diamètre externe doit être plus grand que le diamètre interne (donc l'interne plus petit que l'externe). Si le trou fileté est trop près du bord de la pièce, le filet peut casser par le côté, entraînant la casse de l'outil ou du taraud et ruinant la finition de surface. Usiner des trous filetés sur des surfaces inclinées peut être délicat. On peut ajouter un trou fileté sur une surface inclinée existante en créant d'abord une surface plane par usinage de poche. Le trou fileté est ajouté depuis cette surface plane. Si aucune surface inclinée n'existe, il faut d'abord ajouter le trou fileté à la pièce avant d'usiner la surface inclinée. Il faut s'assurer que la profondeur du trou fileté respecte le design après ajout de la surface inclinée. Les trous filetés se divisent en deux types, chacun nécessitant des considérations précises lors de la conception pour garantir l'usinage et éviter les interférences avec d'autres pièces. Ils ne traversent pas toute la pièce, mais s'arrêtent à une profondeur précise. Si créé par fraise en bout, le fond peut être plat. Si créé par fraise traditionnelle, il peut finir en cône. Pour étendre le filet complet jusqu'au fond, on utilise un taraud à fond (bottoming tap). Cotation d'un trou borgne : On indique le diamètre du trou et une cote pour contrôler la profondeur : soit la matière résiduelle, soit la profondeur du trou directement. Il traverse toute la pièce. Les filets sont présents des deux côtés. L'épaisseur de la pièce détermine si l'outil ou le taraud peut fileter toute la profondeur. Si l'outil ou le taraud ne peut pas fileter tout le trou d'un seul côté : Les trous filetés profonds posent des défis uniques comparés aux trous peu profonds. La profondeur accrue augmente le temps de contact outil/pièce, générant plus de chaleur et exigeant plus de force de coupe. Cela augmente le risque de casse d'outil. Pour surmonter ces défis, une attention particulière s'impose dans le choix et l'utilisation des outils, et le processus doit être surveillé de près pour éviter la casse. Pour le taraudage de trous filetés, une compréhension complète du processus de fabrication est indispensable pour garantir des pièces de haute qualité. Bien que cela puisse sembler complexe, il est préférable de consulter des experts en techniques de filetage. Chez WayKen, nous avons deux décennies d'expérience en usinage. Nos ingénieurs maîtrisent divers projets usinés et placent toujours nos clients en priorité. Pour toute question sur le taraudage ou le filetage usiné, n'hésitez pas à nous contacter !Qu'est-ce qu'un trou fileté ?
Qu'est-ce qu'un trou taraudé ?
L'importance de créer un trou taraudé
Comment préparer un trou avant taraudage ?
Qu'est-ce qu'un trou borgne et un trou débouchant ?
Quelles sont les différences entre perçage et taraudage ?
Trois types de tarauds pour le filetage
Tarauds à entrée progressive (Taper Taps)
Tarauds intermédiaires (Plug Taps)
Tarauds à fond (Bottom Taps)
Conseils et considérations pour les trous taraudés
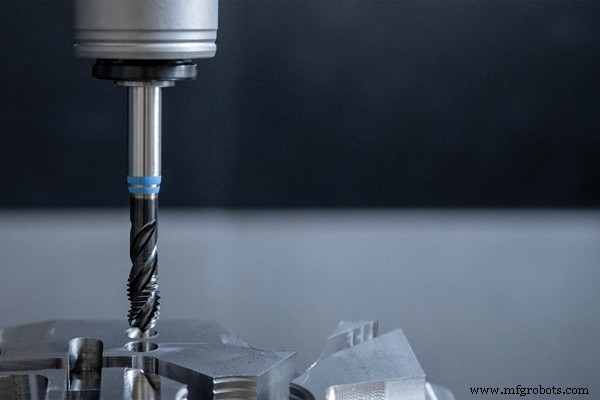
1. Méthodes pour créer des trous taraudés : coupe et formage
2. Utilisez des tailles de filets standard si possible
3. Diamètre de trou fileté approprié
4. Considérez les surfaces inclinées
5. Types de trous filetés
Trous filetés borgnes
Trou fileté débouchant
6. Profondeur du trou
Conclusion
commande numérique par ordinateur
- Considérations clés pour l'usinage Swiss à haut volume
- Critères essentiels pour choisir une machine CNC
- Meilleures pratiques pour la maintenance préventive CNC
- Causes courantes de pannes de machines CNC et comment les prévenir
- Choisir le bon fluide de coupe pour l'usinage CNC : types, avantages et maintenance
- Idées de projets mini CNC : du guide de taraudage débutant à l'étau d'outilleur avancé
- Principaux critères pour le fraisage CNC d'acier trempé : guide professionnel
- Comprendre les types de trous PCB : Conception, fonctions et meilleures pratiques
- Placage de trous pour PCB : Avantages, risques et quand l'utiliser