



Maîtriser le faux-rond circulaire en GD&T : définitions, symboles, techniques de mesure
Selon norme ASME Y14.5 2009 GD&T, 14 tolérances géométriques divisées en 5 groupes. Faux-rond circulaire (circular runout) catégorie « Runout » (faux-rond), contrôle forme éléments circulaires surface et relation avec axe référence.
Cet article : définition faux-rond circulaire, symbole, mesure, différence faux-rond total.
Définition et symbole faux-rond circulaire
Faux-rond circulaire (souvent « runout ») = mesure 2D profil circulaire axe référence. Vérifie ajustement section circulaire au cercle idéal, comme circularité (roundness).
Symbole faux-rond circulaire
Symbole : flèche diagonale nord-est (↗). Référence à mesure faux-rond caractéristique. Utilise comparateur ou palmer → symbole représente aiguille comparateur.
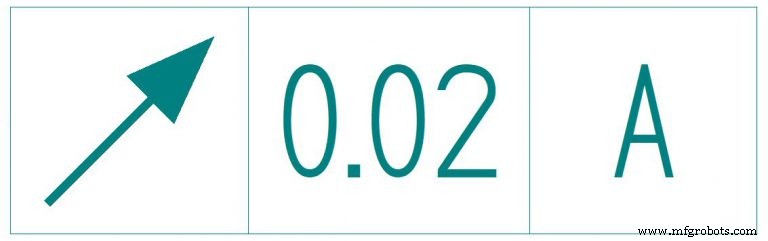
Zone tolérance faux-rond circulaire
Zone tolérance entre anneau externe et anneau interne sur plan 2D. Cercle milieu = diamètre réel arbre.
En GD&T, tolérance faux-rond contrôle position caractéristique pièce circulaire vs son axe. Appliqué pièces sections circulaires assemblées ensemble : forets, arbres à segments, composants machines-outils. Faux-rond limite décalage axes deux pièces → rotation/usure régulières.
Exemple tolérance faux-rond :
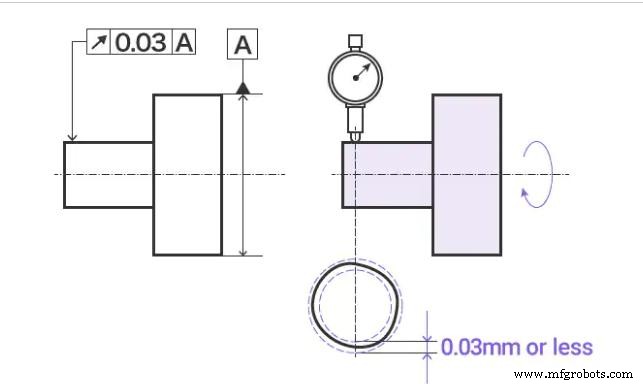
Quand cible tourne une fois sur axe référence, faux-rond radial surface cylindrique (flèche) ne doit pas dépasser 0,03 mm sur tout plan mesure perpendiculaire à axe référence.
Différence circularité et faux-rond circulaire :
Processus inspection similaire circularité. Différence : circularité = pas d'axe référence. Faux-rond circulaire = axe référence nécessaire sur arbre.
Mesure faux-rond circulaire
Mesure = processus typique cylindre. Pièces placées blocs en V → rotation autour axe, mesurent déplacement total comparateur hauteur constante position circulaire dans plage tolérance.
Mesure : palmer ou comparateur simple. Fixation pièce par bloc V ou broche selon axe référence. Pointe comparateur sur caractéristique circulaire, comparateur à zéro.
Rotation pièce CNC le long broche, enregistrement mesures. Variation totale palmer ne doit pas dépasser limite tolérance cadre contrôle caractéristique.
Mesure faux-rond surfaces parallèles, inclinées, perpendiculaires à axe. Tous cas : palmer maintenu perpendiculaire surface. Chaque cas : zone tolérance 2D créée direction pointe palmer. Autant sections transversales que nécessaire testées.
Surfaces perpendiculaires axe référence : test planéité (flatness) pas circularité avec cet appel.
Surfaces inclinées : mentionner angle base → régler palmer exactement perpendiculaire surface. (source : https://fractory.com/circular-runout-explained)
Faux-rond total
En GD&T, faux-rond total (total runout) = tolérance complexe contrôlant rectitude, profil, angle, autres changements géométriques caractéristiques. Différent faux-rond circulaire : appliqué surface entière simultanément au lieu élément circulaire unique.
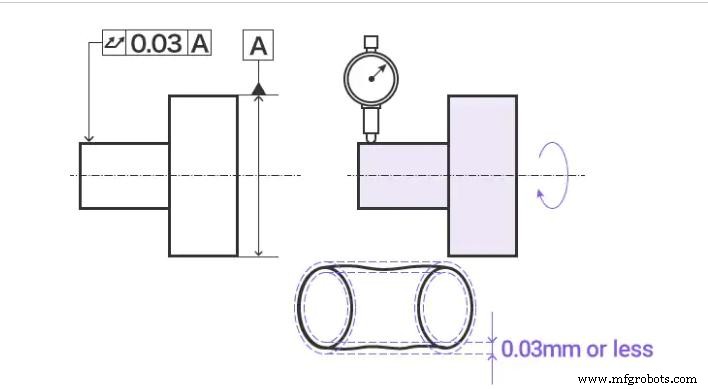
Quand pièce cylindrique tourne axe référence, faux-rond total surface cylindrique direction radiale (flèche) ne doit pas dépasser 0,03 mm en tout point surface cylindrique.
Quand choisir faux-rond total ?
Faux-rond circulaire contrôle efficacement 3 pièces. Si pièce a une des 3 fonctions → contrôle faux-rond total, ou méthode plus appropriée.
Pièces métal rapport hauteur/diamètre élevé
Profil tel : tubes métal. Facilement fixés/rotés pour vérification profil. Longueur suffisante essentielle → degrés liberté (DoF) limités inspection précise. Partie idéale faux-rond.
Pièces petit diamètre et plan vertical
Longueur pièce courte, diamètre petit, mais plan vertical (ex: bride) attaché → faux-rond circulaire aide vérifier précision pièce.
Multiples pièces petit diamètre séparées
Exemple : réducteur concentrique. Pièce : extrémités multiples diamètres courts. Combiner 2 axes référence comme datum principal, au lieu 1 datum principal + 1 datum auxiliaire.
Faux-rond circulaire vs faux-rond total
Simplement : faux-rond total = équivalent 3D faux-rond circulaire. Faux-rond circulaire = zone tolérance circulaire surface courbe (2D), faux-rond total = zone cylindrique.
Outre limites tolérance section transversale, faux-rond total les place le long surface cylindrique entière → contrôle simultané toutes sections transversales caractéristique. Prend en compte variations axiales et transversales.
Faux-rond total contrôle plus caractéristiques que faux-rond circulaire. Contrôle caractéristiques surface :
- Circularité, concentricité, rectitude, cylindricité, conicité, parallélisme, angle, perpendicularité, contour.
Articles liés :
- GD&T Perpendicularité
- Introduction GD&T – Circularité
- Guide rapide GD&T Parallélisme
- Introduction GD&T – Planéité
- Introduction GD&T – Rectitude
Processus de fabrication
- Scies à ruban vs scies circulaires : quel outil de coupe offre la meilleure performance ?
- Tour vertical : guide professionnel d'opération et de sélection
- Maîtriser les machines d'alésage : techniques, applications et usinage de précision
- Moulages en fonte : fondamentaux et importance industrielle
- Maîtriser la découpe fil : guide complet de l'électroérosion fil
- Fraisesuses CNC : Guide Complet et Vue d'Ensemble Technique
- Guide Professionnel des Machines de Perçage EDM : Précision et Efficacité
- Comprendre les jambes de force (struts) amortisseurs : fonction, emplacement et maintenance
- Machines d'alésage verticales : fonctionnement et applications industrielles