



Solutions d'usinage de précision avancées pour l'industrie médicale
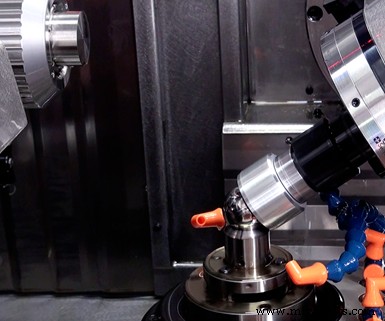
Répondre aux exigences strictes de finition de qualité des pièces médicales peut présenter des défis que toutes les machines ne relèvent pas.
Alors que la demande d'avancées médicales continue de s'accélérer, portée largement par l'augmentation de l'âge moyen de la population, les fabricants du secteur médical sont mis au défi de suivre le rythme. Bien que ces fabricants puissent être naturellement attirés par les machines nouvellement développées pour répondre aux besoins des clients en production plus efficace de pièces complexes, ils ne devraient pas être surpris par les résultats qu'ils peuvent obtenir d'une machine qui a fait ses preuves au fil du temps.
Fabriquer des machines pour pièces médicales
Bumotec est un fabricant de centres d'usinage, tours-fraisage et machines de transfert. Il fait partie du groupe Starrag — une société publique de 1 800 employés basée en Suisse avec des sites de fabrication en Suisse, France, Allemagne et Royaume-Uni. Le bureau de vente américain, avec environ 35 employés, est situé à Hebron (Kentucky) depuis 2001.
Bumotec est l'une des huit entreprises principales du groupe, avec un fort accent sur les pièces médicales et micromécaniques. Elle a été initialement développée pour servir l'industrie horlogère et a ensuite élargi son champ d'application à des pièces similaires dans d'autres industries. Qu'il s'agisse de production à haut mélange/faible volume ou de production en série, les pièces sont généralement à haute valeur ajoutée et impliquent des formes petites et complexes.
Le tour-fraisage haute précision FTLs191-RP de Bumotec (s191, pour faire court), la machine phare de longue date de l'entreprise, est conçu pour délivrer des pièces finies à partir de barre et s'est avéré performant sur les pièces médicales et micromécaniques ainsi que sur les composants complexes microscopiques des industries des semi-conducteurs, munitions et horlogère. Voici comment cette machine a gagné en popularité dans la production de pièces de tête fémorale pour plusieurs fabricants médicaux.
Produire des pièces « de la barre à la boîte »
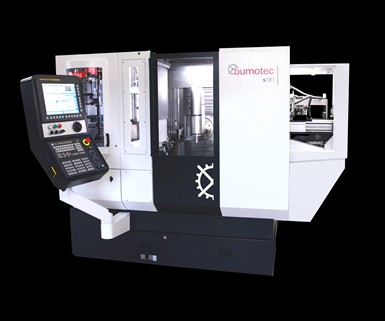
Le tour-fraisage FTLs191-RP délivre des pièces médicales et micromécaniques de haute précision de la barre à la boîte en une seule manipulation.
Le s191 a été développé il y a 15 ans pour gérer des formes complexes incluant soit une finition rectifiée, soit une tolérance dimensionnelle à quatre décimales — pièces à haute valeur. Il est couramment utilisé avec des matériaux difficiles tels que le titane, le Waspaloy, la céramique, le verre, le quartz, l'Inconel et l'inox. La machine est livrée en standard avec un poussoir de barre, mais aux États-Unis, elle est le plus souvent configurée avec un chargeur de barres et un convoyeur à copeaux. Un chargeur de palettes peut aussi être utilisé.
L'un des avantages de la machine qui se démarque est l'unité de reprise, une sous-broche complète qui fonctionne comme une station de retournement, permettant l'usinage soit en position horizontale, soit verticale.
Bien que ce soit une machine 7 axes (avec usinage 5 axes simultané), elle est disponible exclusivement avec la commande Fanuc 31i-B5 comme solution pour simplifier son exploitation. L'entreprise considère la machine comme mondiale, donc elle a fait du contrôle FANUC la norme sur cette machine en raison de sa familiarité internationale ainsi que de sa capacité à gérer chaque axe de mouvement dans la production de pièces de précision.
La machine à moteur linéaire, entraînement direct couple, offre 25 ch sur l'axe C principal, 15 ch sur l'axe B, et 12 ch sur la reprise (elle utilise des vis à billes en deux endroits pour la sécurité OSHA, mais seulement pour le positionnement et pas sur les axes d'usinage). La broche de reprise est alignée avec l'axe C et offre presque autant de force. Mais une fois qu'elle reçoit la pièce de l'axe C, elle peut être réorientée pour travailler la pièce verticalement.
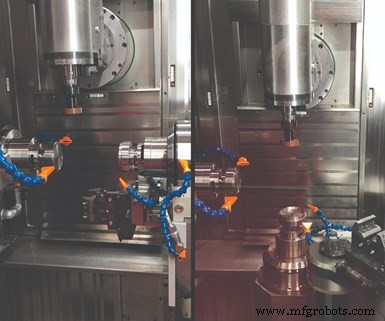
La machine dispose d'une unité de reprise — une sous-broche complète qui fonctionne comme une station de retournement, permettant l'usinage en position horizontale ou verticale.
Une autre option est un étau à deux mors monté à côté de la broche opposée qui peut aussi être utilisé pour saisir la pièce. Si la broche opposée n'est pas nécessaire pour le tournage, l'étau peut prendre la pièce au tronçonnage, la réorienter et la maintenir pour le fraisage.
La plupart des machines, étant basées sur collets, sont vendues comme solutions de fraisage à alimentation par barre, mais elles peuvent être configurées pour bruts bruts aussi. Elles peuvent travailler avec des diamètres de barre de 32 mm à 65 mm. Bumotec travaille en étroite collaboration avec Hainbuch et d'autres fournisseurs pour des solutions de changement rapide qui éliminent le besoin de fabriquer et charger des dispositifs. La préparation rapide et le changement de série permettent à la machine de s'adapter bien à un environnement prototype à haut mélange, faible volume.
La flexibilité offerte par le système à base de collets, et la capacité de produire des pièces « de la barre à la boîte », comme le promeut l'entreprise, répondent aux besoins des clients, dont beaucoup ont une accréditation médicale ISO et/ou FDA. Ils exigent la capacité de démontrer un processus établi, transférable et répétable sur plusieurs machines, ce qui s'obtient avec une précision constante, de la préparation au changement de série, sur une seule plateforme.
La machine dispose aussi de capacités de mesure dans le changeur d'outils.
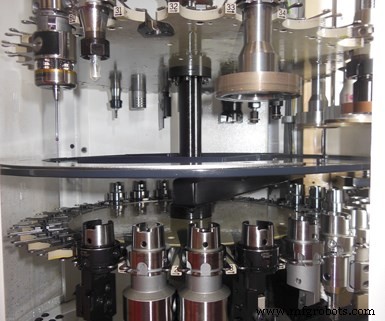
Le changeur d'outils peut accueillir jusqu'à trois étages, avec 30 outils par étage.
Intégrant la technologie Renishaw, la sonde optique OMP400 mesure la pièce, et la sonde de réglage d'outil par contact TS27R vérifie la casse d'outil en longueur et diamètre. C'est une machine compacte, offrant pourtant une bonne rigidité à 4 500 kg. La vitesse de broche standard est de 30 000 tr/min, avec une option 40 000 tr/min, et les entraînements linéaires offrent une accélération de 1,2 G. Avec un carrousel à 3 étages style gâteau de mariage, le changeur d'outils peut accueillir 90 outils (30 par plateau).
Comment usiner une tête fémorale
Bien que le s191 soit utilisé pour une gamme de pièces complexes pour diverses industries, une application démontre bien toutes ses capacités. Lors de la chirurgie de remplacement de hanche (réalisée pour soulager la douleur arthritique ou parfois comme traitement de fractures de hanche), la tête fémorale — la bille à l'extrémité supérieure du fémur (os de la cuisse) — est remplacée par une prothèse. Bumotec se spécialise dans les adaptations de machines pour des processus comme la production de la tête fémorale et a trouvé un créneau de marché pour les fournisseurs médicaux exigeant ces pièces.
Selon l'entreprise, le processus clé en main qu'elle a développé pour ces pièces diffère de la façon dont elles étaient produites auparavant. Il tire parti de l'unité de reprise pour manipuler la pièce dans la zone de travail, la faisant passer de la barre au produit fini, incluant tournage, fraisage, rectification et superfinition. La famille de pièces de tête fémorale comprend trois tailles différentes, produites à partir de barre en cobalt-chrome. Différents diamètres de barre et collets sont utilisés pour accommoder les tailles de pièces variables, mais le programme et l'outillage restent les mêmes. Les meules peuvent aussi être ajustées, de 28 mm à 35 mm.
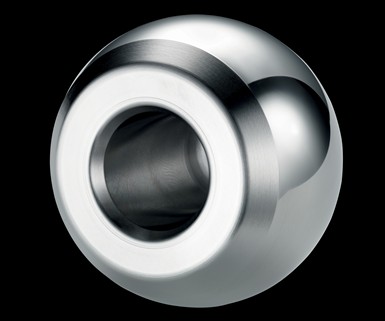
La tête fémorale, faite de barre en cobalt-chrome, nécessite tournage, fraisage, rectification et superfinition.
Pendant la production de la pièce, la station un, la broche principale, gère l'alésage, la face et les étapes initiales du diamètre extérieur. La sous-broche reçoit alors la pièce avec un collet Ottet, une marque de collet conçue principalement pour les pièces à paroi fine permettant le serrage soit sur le DI, soit sur le DE. Pour l'opération de tronçonnage de la tête fémorale, il serre par expansion sur le DI. À ce stade, la sphère de la pièce est coupée, en commençant en position horizontale (pour une meilleure évacuation des copeaux), puis tournée en vertical. Trois grains de meule différents sont appliqués, puis le polissage et la superfinition complètent la pièce sur la machine.
La finition sur la pièce est de 4 microns, et cela prend environ 12 minutes. La vraie valeur de la machine réside dans sa nature autonome pour produire des pièces comme la tête fémorale. Le programme est déjà écrit. Une fois les barres chargées, la machine demande très peu de supervision. Tant que la matière est disponible et que l'outillage frais est maintenu dans le changeur d'outils, la machine peut continuer à produire indéfiniment. Le changeur d'outils est situé hors de la zone de travail, donc les outils peuvent être changés à n'importe quelle étape du processus.
Avec la machine travaillant sans surveillance, l'opérateur peut être réaffecté à d'autres tâches pendant la journée. Il ou elle peut faire tourner trois ou quatre machines en même temps ou être impliqué dans d'autres projets. La machine clé en main peut délivrer un processus robuste et répétable qui demande peu de surveillance. Quand elle arrive au sol, elle fait des pièces tout de suite, et le processus bien défini peut être facilement transféré vers d'autres sites pour la répétabilité du processus.
Chargement par palettes
Dans le showroom Bumotec, le s191 est configuré avec un palettiseur plutôt qu'un chargeur de barres pour la production de la tête fémorale. Dix palettes sont chargées à la fois, chacune avec 20 à 30 pièces (selon les tailles). L'axe B est utilisé pour l'usinage et la manipulation des pièces. Avec un porte-outil HSK 40, l'axe B effectue les opérations de tournage et fraisage pendant le processus d'usinage. Mais une fois la pièce terminée, il échange l'outil courant contre une pince à deux mors Schunk. La palette revient dans la zone de travail, et l'axe B saisit la bille et la recharge sur la palette. L'objectif est de sortir les gens de la machine et de laisser le processus se gérer seul.
Équipement industriel
- Routeurs CNC 3D : accélérer la précision dans la fabrication de chaussures
- Usinage CNC : clé de la précision dans la fabrication d'équipements médicaux
- Busch Precision s'étend vers l'usinage de composants de grande taille
- Maîtriser l'usinage médical de précision : 8 techniques essentielles pour le titane, cobalt-chrome et acier inoxydable
- Guide d'expert pour ingénieurs : sélection efficace de pièces de machine fiables
- Comment Carbon DLS transforme la fabrication médicale
- Usinage de précision des métaux : guide complet pour une fabrication exacte
- L'usinage de précision expliqué : terminologie clé et techniques
- Usinage de précision : pratiques de traçabilité pour l'excellence de production