



Comment les machines-outils multitâches transforment les ateliers de fabrication modernes
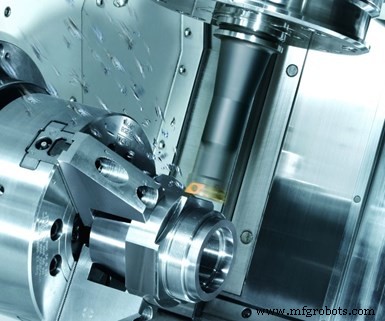
La disponibilité d'une variété de configurations de machines-outils multitâches permet aux ateliers de sélectionner la meilleure combinaison de composants et de capacités pour leurs applications spécifiques.
Les progrès continus de la technologie des machines-outils multitâches portent les ateliers à des niveaux de productivité sans précédent. La capacité de produire des pièces de la plus haute complexité en un seul bridage, limitant l'intervention humaine et économisant un temps substantiel, offre même aux petits ateliers une solution rentable pour concurrencer dans l'environnement de fabrication actuel difficile.
Avec une variété de configurations disponibles et des constructeurs qui continuent d'offrir de nouveaux designs, les ateliers devraient pouvoir trouver la bonne combinaison de composants et de capacités pour leurs besoins. Joe Wilker, responsable de groupe produit chez Mazak Corp., nous a livré ses réflexions sur l'état actuel de la technologie multitâche et comment les ateliers peuvent le mieux en tirer parti.
Nouvelles fonctionnalités sur les machines multitâches
Parmi les nombreuses fonctionnalités que les ateliers recherchent dans les machines multitâches figurent les broches de tournage jumelées et les tourelles à outils multiples avec stations d'outils rotatifs et capacité d'axe Y hors centre, ainsi que des broches de fraisage à inclinaison/rotation d'axe B, des tables rotatives/basculantes et des magasins d'outils à grande capacité. Selon M. Wilker, les développements plus récents incluent des tourelles à came à rouleaux à moteur intégré, des tourelles inférieures améliorées, des broches de fraisage à entraînement direct et des contre-pointes de perçage à commande asservie. D'autres capacités avancées incluent le fraisage simultané avec les tourelles supérieure et inférieure et les opérations de perçage profond.
Les tourelles à moteur intégré utilisant des systèmes d'entraînement à came à rouleaux anti-recul offrent un indexage numérique fluide, à grande vitesse et haute précision, ainsi qu'une extensibilité. De telles tourelles polyvalentes comportent généralement 12 positions d'outils avec la possibilité d'étendre jusqu'à 24. Une capacité d'outils accrue signifie des temps de fonctionnement ininterrompus plus longs et la possibilité d'utiliser plus d'outillages communs, ce qui aide à réduire l'inventaire d'outillage global. Cette conception de tourelle élimine le besoin d'accouplements curviques/index, et l'extensibilité est possible car la tourelle indexe numériquement à n'importe quelle position sans modification de son corps. Une fois en position, des systèmes de serrage hydrauliques intégrés assurent généralement une rigidité maximale.
Comme pour leurs homologues supérieures, M. Wilker indique que les tourelles inférieures sur les machines multitâches continuent d'évoluer et de s'étendre en termes de capacités, ainsi que leurs capacités d'outillage. Les tourelles inférieures sont maintenant plus robustes et puissantes et offrent généralement jusqu'à neuf positions d'outils avec options pour broches de fraisage vives.
Certains constructeurs configurent les tourelles sur des plans inclinés à 45 degrés. Ce design maximise les capacités de charge d'usinage de la tourelle et offre une accessibilité ample à la broche de la machine et de la place pour les transferts de pièces de la broche principale à la broche secondaire.
Pour une productivité accrue et une polyvalence de traitement des pièces, les tourelles inférieures peuvent travailler simultanément avec les tourelles supérieures sur la même pièce. Ou les tourelles inférieures peuvent travailler en combinaison avec la broche de fraisage de la machine qui peut être appliquée de chaque côté de la poupée de tête pour réduire encore les temps de cycle.
Les tourelles des machines multitâches d'aujourd'hui comportent des broches d'outils rotatifs qui implémentent la technologie d'entraînement direct, les rendant plus rapides et plus puissantes que leurs prédécesseurs. Les moteurs de fraisage à entraînement direct délivrent des régimes de broche jusqu'à 24 % plus élevés, avec des niveaux de couple jusqu'à 60 % supérieurs. Ces capacités se traduisent par des gains de polyvalence de traitement, de productivité et de durée de vie des outils, ainsi qu'une amélioration de la qualité de finition de surface. Les ateliers peuvent acquérir des machines multitâches avec des broches d'outils rotatifs de tourelle délivrant 10 ch et 6 000 tr/min en standard. Ou ils peuvent opter pour celles délivrant jusqu'à 10 000 tr/min et générant jusqu'à 70 Nm de couple.
Les dernières contre-pointes à commande numérique asservie permettent des processus automatisés. Ces contre-pointes sont entièrement programmables et fonctionnent sur leurs propres servomoteurs AC et vis à billes. Par les programmes de pièces, les contre-pointes peuvent s'étendre à des positions connues et avec des avances d'approche spécifiées et prendre contact avec les pièces à des pressions de maintien constantes. Grâce à leurs systèmes d'entraînement positif indépendants, ces contre-pointes peuvent aussi percer des trous sur les axes des arbres, ajoutant de la polyvalence aux travaux qu'une machine multitâche peut traiter.
Dans la plupart des cas, les réglages de poussée de la contre-pointe sont ajustables par incréments de pieds-livres de force spécifiques. Cette fonction permet aux ateliers de régler les niveaux de poussée selon le matériau et la forme de la pièce pour éliminer le risque d'endommagement tout en assurant un maintien et un support sûrs. Ou les ateliers peuvent ajuster les réglages de poussée à la volée pendant que les contre-pointes sont engagées, permettant des opérations de perçage, d'alésage et de rodage qui impliqueraient autrement des outils dans la tourelle de la machine. Ainsi, les contre-pointes avec une telle capacité opérationnelle libèrent des positions dans les tourelles d'outils.
Alors qu'un nombre croissant d'ateliers font face à des pièces d'arbre plus longues, plus grosses et plus complexes, les machines multitâches peuvent offrir des longueurs de lit étendues associées à des innovations telles que les magasins de forets/outils longs. Ces machines augmentent significativement la vitesse et l'efficacité de traitement pour ces pièces difficiles.
Pour les opérations de perçage profond, les magasins d'outils longs permettent aux machines de manipuler et stocker plusieurs outils — généralement jusqu'à trois, chacun d'environ 1 mètre de long. Les magasins sont situés au-dessus de la deuxième broche de la machine ou, selon la version, de sa contre-pointe, pour garder les outils bien hors du chemin, tout en restant rapidement et facilement accessibles.
Machines multitâches dans les applications médicales
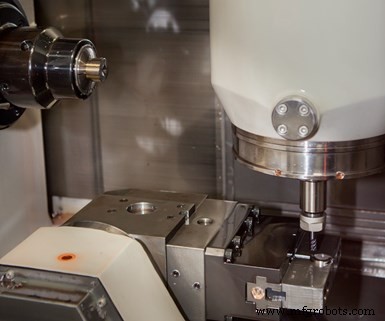
Lowell Inc. a éliminé les opérations manuelles et augmenté le débit global avec trois machines multitâches offrant une capacité de traitement complet en un seul bridage.
Un atelier tire parti des avantages de l'usinage multitâche — élimination des opérations manuelles et augmentation du débit global — dans la production de ses pièces les plus difficiles. Lowell Inc. est un sous-traitant médical à Minneapolis (Minnesota), spécialisé dans les dispositifs implantables tels que les implants orthopédiques pour les marchés rachidien, traumatologie et extrémités, et les pièces cardiovasculaires pour le soutien circulatoire mécanique et la réparation valvulaire. Ces assemblages multi-composants généralement très complexes, comme les vis pédiculaires, plaques cervicales, connecteurs transversaux et dispositifs d'assistance ventriculaire gauche (LVAD), sont presque tous des systèmes multi-pièces dans lesquels les composants individuels doivent fonctionner correctement lorsqu'ils sont combinés. Les designs varient d'un client à l'autre, donc pratiquement chaque travail chez Lowell est un travail sur mesure.
La demande de personnalisation et d'ajustabilité, ainsi que de dispositifs plus petits pour la chirurgie mini-invasive, pose des défis d'usinage notables. Une fois que l'atelier a trouvé comment maintenir ces petites pièces, il doit ensuite usiner des caractéristiques minuscules, complexes et hautement complexes, en utilisant régulièrement des outils de coupe de moins de 1 mm de diamètre.
Pour gérer ces pièces difficiles, Lowell a installé trois machines multitâches Mazak Integrex i-150, groupées en configuration cellulaire. Les machines offrent une capacité de traitement complet en un seul bridage pour éliminer les opérations manuelles et augmenter le débit global. Elles simplifient le bridage aux seuls collets et mandrins ; gèrent facilement les pièces qui varient d'un client à l'autre ; et, dans de nombreux cas, réduisent les temps de cycle d'usinage des pièces.
Chaque Integrex i-150 dispose d'une broche de tournage à axe C à commande numérique, d'une broche de fraisage à axe B verticale et d'un centre de support de pièce/étau arrière pour le tournage, l'usinage multi-faces, multi-angles et le contourning 5 axes complet. Lowell a opté pour les broches de fraisage haute vitesse à 20 000 tr/min et des magasins à chargement frontal de 72 outils pour ses machines.
Les broches de fraisage s'inclinent de -10 à +190 degrés, et les mandrins à axe C comportent d'amples passages traversants qui acceptent des diamètres de barre jusqu'à 65 mm. Pour les opérations hors centre, les machines offrent des courses en Y de ± 100 mm. Les courses d'axes de 370 mm en X, 435 mm en Z et un balayage maximal de 400 mm de diamètre permettent aux machines de traiter une gamme de tailles et formes de pièces, le tout dans une emprise de 2,32 m sur 2,53 m.
Avec les trois machines configurées identiquement et placées près les unes des autres, les opérateurs peuvent passer facilement d'une machine à l'autre sans avoir à apprendre une machine ou un langage de programmation complètement différent.
Sur les Mazak, Lowell génère pratiquement toutes les pièces à partir de barres de 9,5 à 31,75 mm de diamètre. Des chargeurs de barres LNS Quick Load Servo 65 alimentent automatiquement des barres de 1 mètre dans les machines. L'atelier a choisi plusieurs options machine qui améliorent encore les performances. Celles-ci incluent des refroidisseurs de liquide de coupe, des échelles sur tous les axes et des fonctions de commande numérique avancées pour l'usinage à grande vitesse.
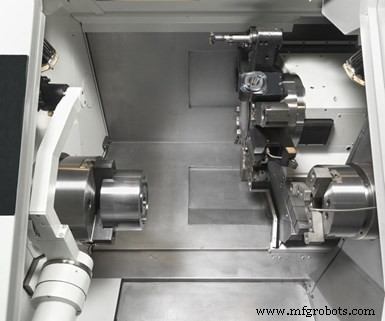
La machine multitâche QTN350-II MSY dispose de capacités de fraisage et d'axe Y ainsi que d'une deuxième broche de tournage, permettant à LCP Machine Inc. d'usiner des caractéristiques très petites et hautement complexes sur des composants d'implants médicaux.
Les machines ont contribué à rationaliser l'ensemble du processus d'usinage des pièces, y compris la programmation et la préparation. La polyvalence de traitement des pièces et le débit amélioré permettent à l'atelier de continuer à s'étendre vers de nouvelles applications.
La défense prend aussi le virage
Un autre atelier, LCP Machine Inc. de Bunnell (Floride), est fournisseur de rang II et III dans l'aérospatiale et la défense ainsi que rang I dans le pétrole et le gaz. Il traite actuellement plus de 200 travaux individuels différents par mois, avec des quantités allant de 1 à 10 000 pièces. Certains travaux se répètent, mais la plupart sont uniques.
L'entreprise possède 14 machines Mazak, les plus récentes étant un tour multitâche Quick Turn Nexus (QTN) 350-II MSY et quelques centres d'usinage verticaux 5 axes complets Vertical Center Universal (VCU) 400 5X et 300 5X. La machine multitâche dispose de capacités de fraisage et d'axe Y ainsi que d'une deuxième broche de tournage pour traiter chacune des pièces de LCP en un seul bridage.
Les autres machines au sol incluent des multitâches QTNs avec capacités de fraisage, des centres d'usinage verticaux Vertical Center Nexus (VCN) trois axes et un VCN Compact.
LCP fabrique la plupart de ses pièces en aluminium, alliages inoxydables et de nickel, ainsi qu'en laiton, cuivre et plusieurs types de plastiques courants. Les pièces mesurent de 0,76 mm à 457 mm de diamètre, et jusqu'à 1 524 mm de long. Les tolérances vont de ± 0,025 mm à 0,005 mm, et les temps d'usinage varient de 10 secondes à 8 heures.
En utilisant des technologies telles que le multitâche et l'usinage 5 axes complet, l'atelier termine souvent les pièces en un seul bridage. Une telle pièce est un boîtier pour un dispositif sonar militaire usiné sur le QTN, acquis spécifiquement pour ce travail et capable de produire la pièce pour la moitié du coût des capacités précédentes de l'atelier. L'atelier en produit environ 10 000 par an.
La pièce sonar nécessite du tournage OD et ID et du fraisage. Le vrai défi est la finition de surface ID, que LCP pensait d'abord devoir sous-traiter pour le rodage. L'opération de rodage aurait ajouté un temps considérable. Mais connaissant les capacités du QTN, LCP a expliqué au client que l'acquisition de la machine permettrait de faire la pièce en une seule opération tout en maintenant la finition de surface requise seulement dans les zones nécessaires, restant bien dans le prix cible du client tout en laissant à LCP une marge confortable. La machine termine l'une de ces pièces en quelques minutes.
En tant qu'atelier de précision dans la production de composants aérospatiaux et de défense, ainsi que pour le pétrole et le gaz et d'autres industries, LCP sait que ses clients continueront à exiger une qualité plus élevée et des prix plus bas. Il compte sur la technologie multitâche pour répondre à ces exigences.
Faire plus avec moins
Quand les constructeurs de machines-outils affinent et améliorent les designs de machines multitâches, la polyvalence de traitement augmente et les avantages fondamentaux du multitâche sont encore renforcés. La combinaison d'opérations réduit les inexactitudes qui peuvent survenir lors du déplacement des pièces entre plusieurs postes de travail et élimine l'encours qui pourrait autrement traîner entre machines-outils autonomes. Comme on le voit dans de nombreux cas, les machines multitâches permettent aux ateliers d'accomplir plus avec moins et de renforcer leur compétitivité.
Équipement industriel
- Comment les vibrations d'usinage impactent la durée de vie des équipements et la qualité des produits
- Comment le PaaS façonne la surveillance de performance applicative (APM) — considérations clés
- Comment l'Industrie 4.0 Transforme la Fabrication Moderne : Avantages, Pratiques et ROI
- Teintures : colorants essentiels pour textiles, papier et plus
- Évaluer l'empreinte environnementale du e-commerce transfrontalier
- Comment le COVID-19 a remodelé le commerce mondial : effets à long terme et leçons
- Impression 3D : Transformation, mais pas remplacement, de l'industrie de l'usinage
- Centre multitâche double broche Quicktech TTS-42 – Outillage 9 axes de précision
- Comment les capteurs transforment l'efficience et l'insight dans la manufacture