



Révolutionner le cyclisme : l'histoire derrière un pédalier révolutionnaire
Cette vidéo présente Wes Wolfenbarger et Gary Mailhiot décrivant ce qui a déclenché l'idée de leur pièce de vélo unique et comment ils sont passés du développement à une entreprise internationale produisant plus de 100 variantes de la pièce.
Lorsque le cycliste passionné et mécanicien vélo professionnel Gary Mailhiot a décidé de fabriquer son nouveau design de boîtier de pédalier, il travaillait dans un magasin de vélos et n'avait aucune expérience en usinage. Mais avec l'aide de son ami et futur associé Wes Wolfenbarger, et d'un distributeur de machines-outils local, ils ont résolu un problème de défaillance prématurée des roulements qui touchait l'industrie du vélo.
L'idée de Mailhiot pour un nouveau design de boîtier de pédalier a germé quand son nouveau vélo en carbone à 5 000 $ est arrivé au magasin en 2013 avec deux corps de roulement en plastique pour s'accorder avec un pédalier haut de gamme en titane. Sachant qu'un meilleur design s'imposait, il s'est demandé si une configuration monobloc en aluminium ne serait pas une meilleure alternative.
Il a consulté Wolfenbarger, ingénieur mécanique travaillant dans un atelier d'usinage, sur son idée. Enthousiastes, les deux ont travaillé sur un prototype chez l'employeur de Wolfenbarger à l'époque. Finalement, ils ont décidé de créer leur propre atelier d'usinage à North Little Rock (Arkansas) pour fabriquer les boîtiers de pédalier en interne.
Un boîtier de quoi ?
Le boîtier de pédalier d'un vélo est le composant qui relie le pédalier au cadre, lui permettant de tourner indépendamment du cadre. Sur un cadre composite, le boîtier est pressé dans le boîtier du cadre et contient deux roulements de chaque côté.
Le duo a décidé qu'ils pouvaient usiner un corps en aluminium à paroi fine pour les deux roulements à partir d'un tube en barre. Ensuite, les roulements pourraient être pressés dans chaque extrémité du tube pour créer un boîtier monobloc offrant une concentricité améliorée entre les deux roulements.
Heureusement, Wolfenbarger avait une relation de travail avec un distributeur local de machines-outils, TechMach (Rogers, Arkansas), qui avait un tour Doosan en stock. Après avoir testé la machine chez le
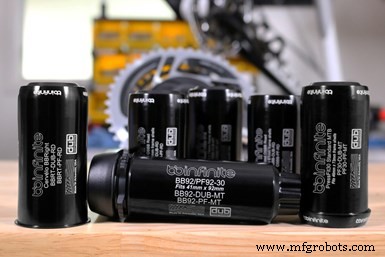
Comme les boîtiers de pédalier ne sont pas une taille universelle, l'entreprise fabrique maintenant environ 100 variantes de ce qu'elle appelle le module central. Crédits photo : BBInfinite
distributeur, les associés ont décidé que le centre de tournage Doosan Lynx 220 LYA devrait être leur premier achat en raison de sa vitesse de 6 000 tr/min. Cette vitesse de broche élevée est cruciale pour maintenir les tolérances très serrées qu'exige le corps en aluminium à paroi fine, explique Wolfenbarger.
Mailhiot a alors loué un local de 140 m² avec les conseils de TechMach. Le distributeur a aussi conseillé les associés sur les besoins en électricité, les services de levage et une société de financement. Ce n'était que le début d'une aventure réussie pour cette jeune startup appelée BBInfinite.
L'entreprise, judicieusement nommée pour le produit qu'elle fabrique (boîtiers de pédalier) et « Infinite », comme « tournant pour toujours », a rapidement obtenu un brevet pour son design monobloc, selon Wolfenbarger.
Problème résolu
Wolfenbarger explique que la plupart des fabricants de vélos utilisent un boîtier de pédalier en deux parties composé de deux roulements, chacun dans son propre corps, un de chaque côté du cadre. Mais ce design est problématique car quand l'un des deux roulements se déplace (à cause de la répartition inégale du poids sur les deux roulements), l'un s'use plus vite que l'autre.
« Notre design monobloc a été une excellente solution à la défaillance prématurée des roulements car nous contrôlons beaucoup mieux le positionnement des roulements », explique Wolfenbarger. De plus, ce design facilite le pressage de l'ensemble dans le cadre du vélo pour le fabricant ou le monteur.
L'entreprise a commencé à fabriquer ses boîtiers pour certaines marques de vélos haut de gamme. Wolfenbarger dit qu'une marque était connue pour avoir plus de problèmes de boîtier de pédalier que les autres, alors ils se sont concentrés sur la vente à cette entreprise d'abord. « Nous avons construit un catalogue en ajoutant de nouveaux produits sur notre site web », explique-t-il. « Et puis nous créions une nouvelle vidéo YouTube pour ce produit. Et ça a progressé comme ça. »
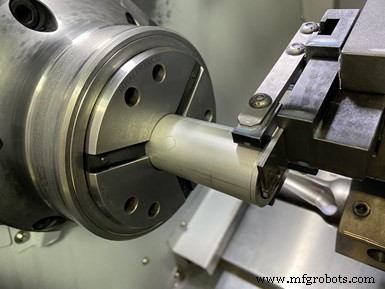
Le Doosan Lynx 220 usine l'aluminium à paroi fine à 6 000 tr/min, une vitesse nécessaire pour ce matériau délicat tenant des tolérances serrées.
Comme les boîtiers de pédalier ne sont pas une taille universelle, l'entreprise fabrique maintenant environ 100 variantes de son module central. Les diamètres vont de 1 1/4 à 2 pouces (36 à 50 mm). La barre fait 3 pieds de long, ce qui donne généralement 8 à 12 pièces.
La clientèle de BBInfinite s'est élargie pour inclure à la fois des fabricants de vélos haut de gamme et des bricoleurs qui assemblent leurs vélos dans leur garage. « Gary et moi voulions développer un système pour ces clients pour qu'ils puissent installer le boîtier de pédalier eux-mêmes », dit Wolfenbarger. « Et nous créerions une structure de support autour de cela. » L'équipe a donc enregistré de nombreuses vidéos YouTube avec des instructions d'installation claires. L'entreprise a aussi construit un site web et utilisé Shopify comme boutique en ligne pour vendre ses produits.
Développer un processus d'usinage efficace
Avec le centre de tournage Doosan Lynx 220 LYA de 20 ch et la connaissance de TechMach des accessoires de performance clés, BBInfinite a prouvé qu'il est possible d'atteindre de façon constante les tolérances serrées nécessaires pour usiner le corps en aluminium à paroi fine de son assemblage de boîtier de pédalier. Le tour maintient constamment une tolérance de ± 0,00025 pouce, ce qui, selon Wolfenbarger, est critique pour usiner de l'aluminium très fin qui, pour certains clients, fait environ 0,02 pouce d'épaisseur, avec une finition de surface lisse.
L'outillage diamant aide aussi à obtenir cette finition de surface de qualité, dit Wolfenberger. Après avoir travaillé avec des plaquettes Sandvik Coromant pour d'anciens emplois, il savait déjà qu'il choisirait cet outillage pour le composant en aluminium de l'atelier. « J'aime à penser qu'on construit une Ferrari — on ne vise pas le gros volume autant que la qualité », dit-il. « Donc on cherche le meilleur outillage possible pour produire des pièces de haute qualité. »
Mais en plus, la machine-outil et ses accessoires doivent fonctionner ensemble comme un système. BBInfinite dit avoir découvert la bonne combinaison des options suivantes pour l'efficacité lors de l'usinage de ses boîtiers de pédalier.
- Convoyeur à copeaux : L'entreprise utilise un convoyeur à copeaux à filtration type tambour Hennig pour maintenir la machine propre en évacuant efficacement les petits copeaux fins que le tour produit. Cela élimine le besoin d'enlever manuellement les copeaux.
- Mandrin à collet : Le mandrin à collet à serrage rapide de Royal Products minimise les temps d'arrêt lors du changement de collets pour différentes tailles de pièces, selon Zach Chimarys, ingénieur commercial chez TechMach, qui travaille en étroite collaboration avec BBInfinite. De plus, le mandrin a un régime maximal qui correspond à la vitesse de broche de la machine.
- Tire-barre avec tronçonneuse : Le Lynx 220 est aussi équipé d'un tire-barre Royal Products intégrant un outil de tronçonnage. Chimarys explique que cette fonctionnalité est une forme d'automatisation machine car elle peut usiner des pièces sans avoir à ouvrir la porte et tirer manuellement la barre pour la pièce suivante. « Ils peuvent faire tourner une barre ou un tube d'aluminium de 3 ou 4 pieds, et en sortir plusieurs pièces sans intervention de l'opérateur », dit-il.
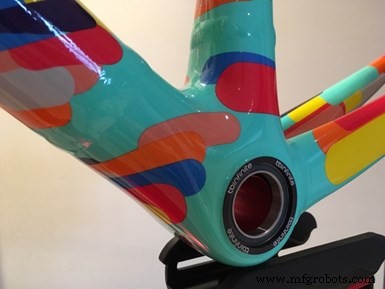
Le design monobloc de BBInfinite consiste en un corps en aluminium à paroi fine pour les deux roulements qui subissent habituellement une usure prématurée. Les roulements sont pressés dans chaque extrémité du tube, offrant une concentricité améliorée entre les deux roulements.
Après le tournage, l'outil de tronçonnage de l'unité sépare la pièce de la barre. Le tire-barre saisit alors immédiatement la barre et la tire en position pour l'opération de tournage suivante. Combiner ces éléments n'utilise qu'une seule station de tourelle. Cela élimine aussi le besoin d'indexer un tire-barre séparé, ce qui réduirait le temps de cycle.
- Collecte des pièces : Pour éliminer le risque de rayures causé par les pièces tombant dans un panier traditionnel, Wolfenbarger et Mailhiot ont développé une méthode de capture par anneau. Wolfenbarger décrit le processus comme un outil de rainurage qui capture le tube en aluminium creux. (Pensez au jeu d'anneaux d'une fête foraine.) La pièce est capturée là pour que l'opérateur la récupère une fois terminée.
- Collecteur de brouillard : Avec l'usinage à haut régime, il est crucial d'installer un collecteur de brouillard pour capter la forte émission de brouillard et de fumée créée. Chimarys dit que cet atelier propre reste propre grâce à son collecteur LNS Fox WS 2 330, gardant l'huile hors du sol et l'air pur.
Contrôle qualité : utiliser le bon logiciel
Bien qu'il ne se considère pas comme un machiniste, Wolfenbarger a fait tourner le tour au lancement de l'atelier car il n'y avait personne d'autre pour le faire. Depuis, l'entreprise a embauché un machiniste pour faire tourner le tour. Mais Wolfenbarger continue de programmer la machine hors ligne dans la suite CAMWorks
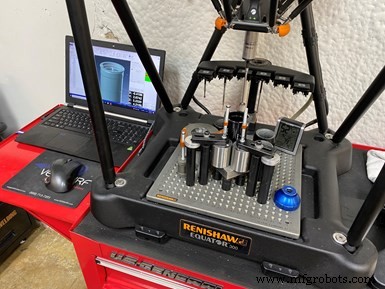
Le logiciel de cartographie Verisurf tourne sur le système de mesure Renishaw Equator 300 de BBInfinite pour augmenter la précision de la mesure de tolérance de la sonde sur le tube en aluminium à paroi fine usiné par l'atelier.
de SolidWorks en utilisant l'équipe de support du revendeur logiciel GoEngineer. Il trouve le logiciel convivial car il peut programmer la pièce entière hors ligne, rendant l'intervention pendant l'usinage inutile. Il apprécie particulièrement le plug-in qui offre une bibliothèque des outils de sa machine-outil spécifique. À partir de là, il peut simuler les outils qui coupent la pièce et affiner le programme.
BBInfinite prend son contrôle qualité au sérieux car sans s'assurer qu'il n'y a pas d'erreurs de dimensionnement des pièces, les associés seraient hors d'affaire, dit Wolfenbarger.
C'est pourquoi son programme de cartographie Verisurf qui tourne avec son système de mesure Renishaw Equator 300 est si précieux. Le logiciel augmente la précision de la mesure de tolérance de la sonde sur le tube en aluminium à paroi fine usiné par l'atelier. Il explique que les sondes, qui ressemblent à des pattes d'araignée entourant la pièce mesurée, touchent la pièce tout en calculant ses dimensions. Cela permet à l'atelier de savoir comment ajuster les décalages pour tenir une cote. Et quand une pièce doit être mise au rebut, BBInfinite recycle le matériau.
Marquage laser et assemblage
Après l'usinage des tubes en aluminium, l'entreprise les sous-traite pour l'anodisation. Ensuite, l'atelier fait son propre marquage laser avec sa machine de marquage laser à fibre de Derek Laser. La machine marque chaque tube avec un code QR qui inclut les instructions client pour installer le boîtier de pédalier sur le vélo. Ces
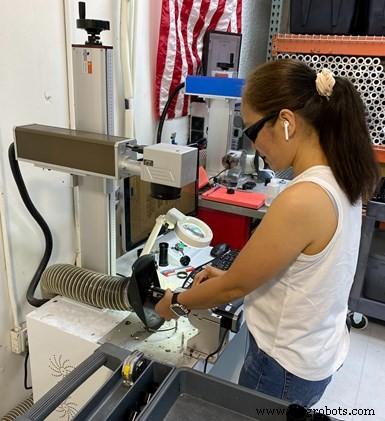
La machine de marquage laser interne marque chaque tube avec un code QR incluant les instructions d'installation du boîtier de pédalier sur le vélo.
instructions sans papier aident à réduire les matériaux d'emballage et permettent à l'entreprise de mettre à jour facilement ses instructions en ligne quand nécessaire.
Le pressage des deux roulements (achetés), un à chaque extrémité du tube en aluminium, est la dernière étape du processus d'assemblage interne de BBInfinite pour ses boîtiers de pédalier.
Progression et conseils
L'atelier n'utilise toujours que son Doosan Lynx 220 original, acheté au lancement de l'entreprise, pour usiner les tubes en aluminium. Cependant, les associés ont depuis acheté un autre tour Doosan — le Lynx 2100 — qui offre un alésage de broche légèrement plus grand pour usiner des pièces plus grandes. Cette machine plus récente a permis à l'atelier d'ajouter des entretoises Delrin pour un autre produit (précédemment sous-traitées) à sa production interne.
Avoir l'équipement approprié pour un travail est certainement nécessaire, mais Wolfenbarger explique que pour démarrer une entreprise, acheter des machines-outils tout de suite n'est pas obligatoire. Il dit que commercialiser un produit avant qu'il ne soit réellement produit peut être tout aussi important.
« Si vous essayez de démarrer un atelier d'usinage, ne soyez pas submergé par le fait que vous ne pouvez pas vous offrir une machine », explique-t-il. « Trouvez un moyen de vous faire connaître, de créer un site web, de faire en sorte que les gens vous trouvent. Ainsi, quand vous commencerez à fabriquer des produits, le marketing ne sera pas votre prochain obstacle. »
BBInfinite | bbinfinite.com
DN Solutions (anciennement Doosan Machine Tools America) | dn-solutions.com
Équipement industriel
- Soudage par impulsion magnétique : assemblage sans chaleur, sans corrosion pour la production de grande série
- Groupe Doosan & Centre de Tournage Puma : un héritage d'innovation
- Innovation supply chain : impact front-office vs back-office
- Pénurie de châssis : comment le manque de mobilité paralyse les chaînes d'approvisionnement mondiales
- Tournage quasi net-shape : simplifier l'automatisation pour la fabrication moderne
- Têtes de roulage de filets : Garantir la performance fiable des goujons de roue sur circuit
- Centre de tournage CNC bi-broche HT-30-2SD : double productivité
- Transformer les défis difficiles en victoires collaboratives : l'approche éprouvée de Gentz Industries
- Comment l'IA révolutionne la fabrication et l'usinage : perspectives de Matt Danford