



Choisir la machine-outil idéale pour chaque tâche
L'un des premiers indices que Precision Plus est différent des autres ateliers d'usinage était un doux bruit de cliquetis. Le son émane de plus d'une douzaine de tours suisses à commande mécanique au centre de l'atelier. Alignés en rangées ordonnées et servis par des chargeurs de barres manifestement plus récents, ces machines coupent à découvert, sans les enceintes anti-bruit qui caractérisent les machines CNC de l'atelier. Un regard plus attentif révèle une demi-douzaine d'outils plongeant simultanément dans et hors de la pièce pendant que les cames tournent.
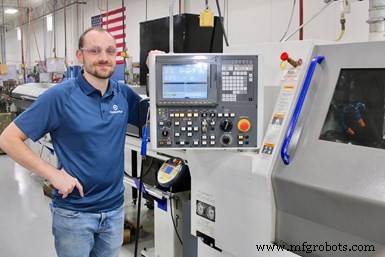
Ici, Mike Reader se tient à côté d'un tour CNC bimandrin Miyano BNX. Mike est responsable du programme d'apprentissage de l'atelier, qui forme les nouveaux employés à l'utilisation des tours suisses à vis. Crédit photo : Precision Plus
Certaines de ces machines produisaient déjà des pièces depuis des années lorsque l'entreprise a déménagé à son emplacement actuel à Elkhorn, Wisconsin en 2000. Sous la direction du président Mike J. Reader, l'entreprise a depuis ajouté divers équipements CNC plus récents, notamment des tours bimandrin Miyano ABX et BNX ainsi que plusieurs tours suisses CNC Star et Tsugami. Et pourtant, Precision Plus compte encore beaucoup sur des équipements qui fonctionnent à peu près de la même manière que lorsque le père de Reader, Phil, a acheté l'entreprise pour la première fois en 1988 — c'est-à-dire en utilisant des cames physiques plutôt que des CNC pour espacer le calendrier et la profondeur des coupes. Pourquoi ?
C'était ma première question à Michael P. Reader, vice-président de l'ingénierie (et fils de Mike Reader). Sa réponse était simple : « Les machines à cames, lorsqu'elles peuvent être utilisées, sont moins chères à exploiter », dit-il.
Choisir les cames plutôt que la FAO
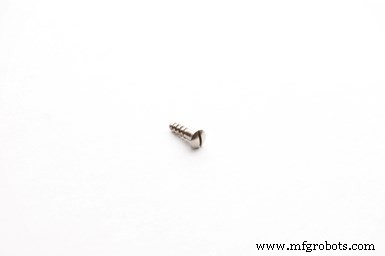
Les petites pièces de précision, comme cette vis pour hautbois et bassons, sont idéales pour les machines à cames. La rainure est coupée par une lame de scie attachée à l'accessoire de reprise. Crédit photo : Precision Plus
« Pour les petites pièces cylindriques avec des volumes annuels plus élevés, les machines suisses à cames sont très économiques », déclare Reader. La flotte de tours suisses à commande mécanique de Tornos ont des coûts électriques inférieurs et, surtout, peuvent souvent couper les pièces beaucoup plus rapidement.
Ce dernier facteur peut surprendre certains, car une machine-outil commandée par ordinateur semble ne devoir avoir aucun problème à rivaliser avec une machine qui n'a absolument aucune puissance de calcul. Cependant, les machines à cames peuvent utiliser plusieurs outils de coupe à la fois, avec très peu de déplacement. « Tous les outils sont au repos à moins de deux pouces de la pièce », dit Reader, en gesticulant vers un demi-cercle d'outils de coupant frénétiquement une goupille de percussion à partir d'une barre fine. « Cela le rend beaucoup plus rapide qu'un CNC. »
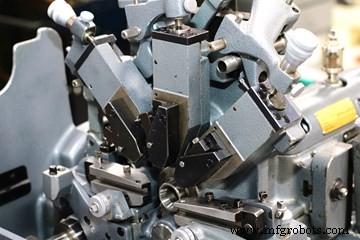
Cinq outils de coupe entourent la pièce sur cette machine à vis suisse à cames. Au fur et à mesure que l'arbre à cames tourne, les différents outils de coupe effectuent leurs opérations et coupent une pièce finie à chaque rotation de l'arbre. Le positionnement rapproché des outils de coupe par rapport à la pièce en fait une excellente option pour produire rapidement des pièces avec seulement quelques caractéristiques. Crédit photo : Precision Plus
De combien plus rapide pourrait-il être ? « Nous avons une pièce qui prendrait huit secondes par pièce sur un suisse CNC », dit Reader. « Sur la machine à cames, cela prend trois secondes. » Plus que doubler la vitesse de production est une différence majeure, surtout lorsqu'on traite de gros volumes. « Si nous devions utiliser un CNC sur cette pièce », dit-il, « nous ne ferions même pas match nul. »
Mais quand les machines CNC sont-elles préférables ?
Précision et tolérance sur le CNC
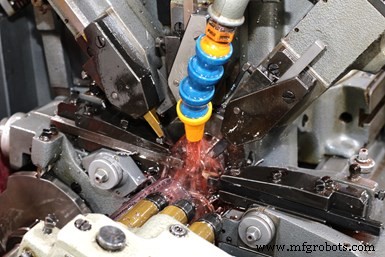
Un autre avantage des machines Tornos à cames ? La visibilité. « Les machines suisses à cames sont facilement accessibles, donc vous pouvez voir ce qui se passe », dit Reader. Cela les rend parfaites pour le programme d'apprentissage de l'entreprise, que Reader crédite pour avoir fourni une main-d'œuvre. Crédit photo : Precision Plus
« Cela dépend vraiment des besoins de la pièce », dit Reader. « Certaines pièces ont besoin d'une précision accrue, ce qu'un suisse CNC fournit. » Prenez l'exemple d'un composant dentaire que l'installation produit. À une extrémité, le diamètre n'est que de 0,01 pouce d'épaisseur, et son rapport longueur/diamètre est assez élevé, donc il nécessite un support supplémentaire pour éliminer les vibrations et empêcher la rupture du composant dans la machine. Ces caractéristiques de la pièce rendent le CNC nécessaire, car il est capable d'une plus grande précision et d'une plus grande rigidité. De plus, la rugosité de surface doit être presque impeccable, car une légère imperfection peut être catastrophique. « Nous devons nous assurer de respecter la tolérance exactement », dit Reader. « Si ce composant dentaire avait des imperfections de surface, cela pourrait entraîner une propagation de fissures et une défaillance lors de l'utilisation. »
Je pense que quiconque a déjà été assis dans un fauteuil de dentiste est reconnaissant pour la précision accrue de la machine CNC.
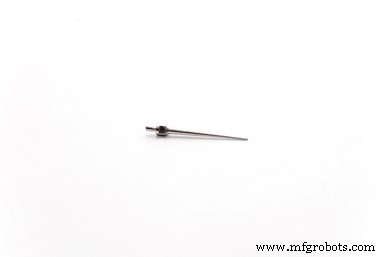
Ce composant dentaire doit répondre à des tolérances exigeantes et a un grand rapport longueur/diamètre, ce qui rend nécessaire l'utilisation d'un tour suisse CNC plutôt qu'un tour à cames. Crédit photo : Precision Plus
Des facteurs autres que la tolérance peuvent jouer dans le choix d'utiliser les machines CNC. Pour commencer, elles peuvent gérer des pièces plus grandes — 12, 20 ou 32 millimètres, selon la machine. De plus, des pièces comme le composant dentaire nécessitent du liquide de refroidissement à haute pression, ce qui n'est pas possible sur les tours suisses à cames. Le liquide de refroidissement peut également être un facteur majeur pour les matériaux qui génèrent des copeaux filamenteux ou collants, ainsi que pour les composants de valves avec des rainures de joints toriques qui nécessitent une haute pression pour évacuer les copeaux.
Enfin, les tours à broche fixe trouvent du travail avec des pièces plus grandes et plus complexes jusqu'à 2,5 pouces de diamètre. « Généralement, quand nous avons beaucoup d'enlèvement de matière ou un degré de complexité plus élevé, nous allons utiliser notre plateforme Miyano », dit Reader. Le Miyano ABX est utilisé pour l'usinage agressif et précis — en partie grâce aux mandrins actionnés hydrauliquement et à la conception robuste de la plateforme qu'elle offre. Une pièce utilisée dans la production de semi-conducteurs implique un grand enlèvement de matière en diamètre intérieur, du perçage décentré, du filetage et du tournage de diamètre extérieur sur de l'acier inoxydable à haute résistance et haute limite d'élasticité. Sur un tour bimandrin à trois tourelles, le composant peut être usiné complètement en une seule opération à un taux hautement compétitif.
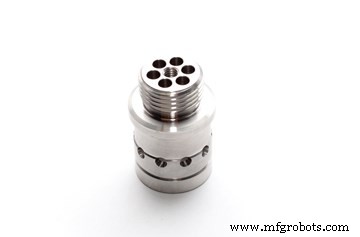
Utilisée dans la fabrication de semi-conducteurs, cette pièce est mieux adaptée au tour traditionnel. Elle implique plusieurs opérations de perçage décentré, un fort enlèvement de matière en DI, et plusieurs caractéristiques extérieures — le tout dans un alliage d'acier inoxydable difficile à usiner. Crédit photo : Precision Plus
L'autre tour — le Miyano BNX — est principalement là pour son efficacité. « Le BNX offre des taux de production plus rapides que l'ABX tout en permettant des décalages au cinquième décimal », dit Reader. Precision Plus usine des composants à plus ou moins 1 dix-millième de pouce sur le tournage DE, et un total de 3 dix-millièmes sur les alésages DI. Quand il n'a pas besoin d'être aussi précis, il est capable d'usiner simultanément sur la broche principale et la contre-broche avec la tourelle unique, ce qui augmente le débit sur de nombreuses pièces. Les deux plateformes sont équipées de systèmes de mandrinage à changement rapide de Hainbuch pour améliorer le temps de configuration et la concentricité de pièce de broche à broche.
Comme pour beaucoup de choses en usinage, cela revient vraiment à la pièce. « En général, plus la pièce est grande et complexe, plus elle est susceptible d'aller sur les tours à broche fixe », dit Reader. « Les pièces cylindriques plus petites avec des tolérances extrêmement serrées ou qui ont besoin de liquide de refroidissement à haute pression vont sur les machines suisses CNC. Mais si nous pouvons la faire sur les machines suisses à cames, ce sera probablement plus rapide, et tout aussi précis, de la produire là. »
Équipement industriel
- Guide des principaux types de machines à rectifier et leurs applications
- Maîtriser l'inspection d'outils CNC : 3 techniques éprouvées
- Comment choisir la machine CNC idéale pour une performance à long terme
- Trémie auto-basculeuse : l'outil indispensable pour des opérations d'entrepôt efficaces
- Choisir le harnais de sécurité idéal pour votre travail : conseils d'experts et considérations clés
- Top tendances machines-outils CNC 2024 : comment choisir la meilleure option
- 7 étapes essentielles pour sélectionner la machine-outil CNC idéale
- Choisir le Groupe Hydraulique Idéal : Guide d'Expert pour une Machinerie Fiable
- Guide d'expert pour ingénieurs : sélection efficace de pièces de machine fiables