



Usinage de l'Aluminium : Outils, Techniques et Opérations Expliqués
Qu'est-ce que l'Usinage de l'Aluminium ?
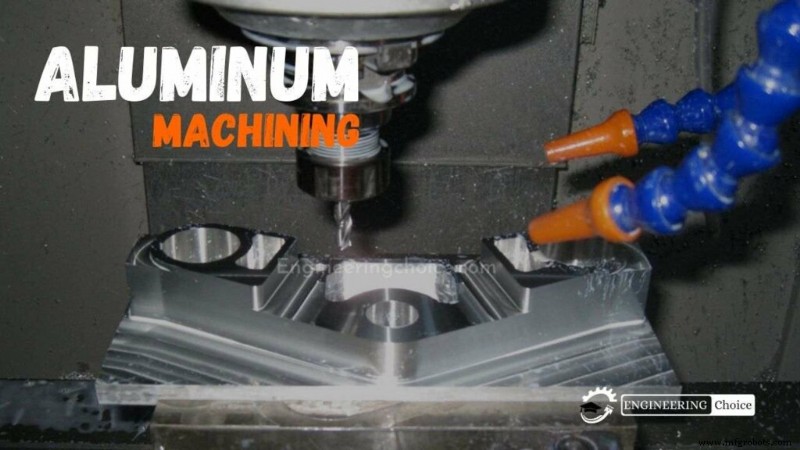
L'usinage est un processus de fabrication soustractif, ce qui signifie qu'il enlève de la matière d'une pièce brute pour créer la pièce ou le produit souhaité. Il est hautement polyvalent, accommodant une large gamme de substrats métalliques et non métalliques. L'un des matériaux les plus couramment utilisés dans les opérations d'usinage est l'aluminium.
En raison de son poids léger, de sa dureté moindre et de sa plus grande malléabilité, l'aluminium est idéal pour l'usinage et d'autres opérations de fabrication. Nous soulignons ci-dessous certains des autres avantages de l'utilisation de l'aluminium pour les applications d'usinage, discutons de la manière dont l'aluminium est utilisé dans divers processus d'usinage, et décrivons quelques pièces usinées typiques en aluminium.
Vue d'Ensemble des Processus d'Usinage de l'Aluminium
« L'usinage » est un terme générique qui englobe une gamme de processus de fabrication soustractifs, par exemple le fraisage, le tournage, le perçage. Il existe également plusieurs types de technologies et techniques d'usinage, par exemple l'usinage CNC, l'usinage suisse, le fraisage vertical et horizontal, et l'électroérosion (EDM). Nous décrivons ci-dessous comment l'aluminium est traité dans chacune de ces méthodes.
- Usinage à commande numérique (CNC) : Le processus CNC utilise un logiciel informatique et des équipements compatibles CNC pour guider le mouvement et la trajectoire des outils de coupe sur la surface de la pièce. Il permet la production de pièces et produits en aluminium CNC hautement précis et exacts.
- Usinage suisse : L'usinage suisse est idéal pour la production de composants cylindriques petits mais hautement précis en aluminium, tels que des pièces électroniques ou médicales.
- Fraisage vertical/horizontal : Le fraisage est un processus d'usinage qui utilise des outils de coupe rotatifs pour enlever l'excès de matière de la pièce. Les équipements de fraisage peuvent avoir une configuration verticale ou horizontale ; les unités verticales sont idéales pour de petites quantités de pièces simples en aluminium, tandis que les unités horizontales sont plus appropriées pour de grandes quantités de pièces complexes en aluminium.
- Électroérosion (EDM) : L'EDM utilise la décharge électrique générée entre deux électrodes pour enlever la matière de la pièce. Bien qu'elle soit généralement utilisée pour traiter des matériaux plus durs et difficiles à usiner, elle peut être utilisée sur tout matériau électriquement conducteur, y compris l'aluminium.
Pourquoi l'Aluminium Peut-il Être Difficile à Usiner ?
Si vous fabriquez un support pour le fermier Joe, peu importe l'efficacité de l'enlèvement de matière. Mais si vous fabriquez 10 000 supports par semaine pour Joe le Pressé, vous devez faire un travail correct.
Le principal défi pour usiner l'aluminium efficacement est simplement d'obtenir les taux d'enlèvement de matière maximum sans tout casser.
L'aluminium peut fondre et se souder à l'outil s'il y a trop de chaleur. Donc, même s'il coupe comme du beurre, il ne le fera pas longtemps si l'aluminium colle à l'outil et que vous finissez par faire du soudage par friction au lieu de l'usinage.
Au-delà de la minimisation de la friction, les vibrations peuvent être un problème majeur lorsque vous poussez la machine. C'est particulièrement problématique lorsque vous essayez d'usiner des poches aux aspects propres. Assez de plaintes. Voyons comment vous pouvez exceller sur le terrain.
Outils de Coupe pour l'Aluminium
En aucune circonstance vous ne devriez utiliser un outil de coupe universel pour l'aluminium. Techniquement, cela fonctionnera, mais l'aluminium est totalement différent de l'acier.
Voici quelques aspects de la sélection d'outils qui vous aideront à tirer le meilleur parti de votre machine.
Matériau de l'Outil de Coupe
Carbure : Espérons que c'est une évidence pour vous. Même dans les applications non performantes, le carbure dépassera l'acier rapide en valeur, tant pour le coût de l'outil sur sa durée de vie que pour la finition de surface.
Même ainsi, il y a quelques bonnes choses à savoir sur le carbure qui vous aideront à choisir l'outil parfait pour le travail. Essentiellement, nous devons juste comprendre ce que nous attendons d'un outil. L'aluminium coupe tendrement, ce qui signifie que l'outil ne subit pas de forces d'impact dures lors de la coupe.
Ce qui est critique, c'est de maintenir un tranchant rasoir. Pour cette raison, nous choisirions la dureté plutôt que la ténacité pour les caractéristiques du matériau. Deux facteurs principaux affectent cette propriété : la taille de grain du carbure et le ratio de liant.
Pour la taille de grain, un grain plus grand produit un matériau plus dur, tandis qu'un grain plus petit produit un matériau plus résistant aux chocs, plus tenace. Pour l'aluminium, nous voulons maintenir ce tranchant, donc nous voulons une petite taille de grain pour une rétention maximale du tranchant.
L'autre facteur est le ratio de liant. Pour les outils de coupe en carbure, le liant est le cobalt. Cela peut varier de 2 % à 20 % de teneur en cobalt. Comme le cobalt est plus tendre que les grains de carbure, plus de cobalt signifie un outil plus tenace, moins de cobalt signifie un outil plus dur. Donc, nous cherchons essentiellement un outil en carbure avec une grande taille de grain et une faible teneur en cobalt.
Avances et Vitesses
Beaucoup de gens se contentent de 1000 m/min (SFM) pour calculer leur RPM. Si vous faites cela, vous n'irez vraiment pas plus vite que tout le monde.
Pour être honnête, c'est généralement ce qui est recommandé pour la plupart des outils. 1000-1500 m/min est une vitesse tout à fait normale pour faire tourner votre broche. Avec des tests harmoniques, cependant, vous pouvez atteindre 3 fois cette vitesse. Plus sur cela plus tard.
L'avance est là où beaucoup de gens se retiennent. Si vous avancez une fraise de 1/2" à seulement 0,003" par dent, vous perdez juste du temps. Pour la production, vous voulez pousser au moins à 1 % du diamètre de l'outil par dent. Cela signifie que cette fraise de 1/2" doit être avancée d'au moins 0,005" par dent. Avec une configuration stable et un outil court, vous pourriez même doubler cela.
La seule exception est lorsque vous travaillez avec de petits outils, comme 1/8" ou moins. L'évacuation des copeaux peut devenir un problème, ce qui signifie que vous devrez ralentir pour des copeaux plus fins.
Opérations Courantes pour l'Usinage de l'Aluminium
Voici une liste des opérations courantes que vous allez faire avec l'aluminium, avec quelques conseils pour vous aider.
1. Surfaçage
Si vous utilisez une fraise à disque, optez définitivement pour un angle de dépouille très agressif et des plaquettes polies. Votre finition sera incroyable et vous pourrez vraiment pousser les RPM.
2. Pochage
C'est quelque chose que beaucoup de gens ne font pas correctement. Si vous faites un pas de 50 % du diamètre de l'outil et 50 % en profondeur, vous ferez une erreur pour deux raisons :
L'outil peut gérer plus. Allez presque en pleine largeur. Mon choix est 95 % du plat de l'outil. La raison est que l'outil sera enterré dans les coins de toute façon. Cela signifie que vous devrez ralentir l'avance pour que l'outil n'explose pas dans les coins. Si vous allez à 100 %, vous pourriez obtenir des wafers papier entre les passes à cause de la déflexion de l'outil et du matériau.
Les pas de 50 % sont horribles pour les harmoniques quand vous ébauchez à un taux respectable. L'impact de l'outil entrant dans la pièce est au pire endroit possible, claquant à chaque dent. Même en passant l'outil à 65 % de pas, vous verrez une réduction notable des vibrations.
Un autre conseil est d'utiliser un diamètre d'outil légèrement inférieur au rayon intérieur de la poche. Si vous utilisez une fraise de 1/2" pour couper des poches de rayon 1/4", vous aurez tendance à ébrécher les coins avec des vibrations lorsque l'outil change de direction. À haute vitesse, les outils ne changent pas de direction instantanément, ce qui signifie que l'outil décharge la pression de coupe. C'est ce qui fait ces bruits de grincement.
Je demande généralement si je peux redimensionner ces rayons à 0,265" pour des coins propres. Cela réduit le contact de l'outil avec la géométrie de la pièce. La machine peut aussi gérer ce virage arrondi à des vitesses plus élevées. Pensez à une voiture sur un circuit. Si c'est un virage serré, la voiture ralentit. S'il y a un rayon plus large, la machine n'a pas besoin de ralentir.
Cela éliminera pretty bien ce grincement dans les coins qui rend vos pièces laides.
3. Rainurage
Pour les rainures extrêmement profondes, deux options fonctionnent bien pour moi : soit utiliser le fraisage trochoïdal pour réduire la déflexion et les vibrations de l'outil, soit utiliser une fraise à goujure courte.
Personnellement, je préfère les goujures courtes, car l'outil est significativement plus résistant, et vous n'avez pas de mouvement gaspillé pendant que l'outil va et vient. Le rainurage profond est une de ces applications où il est souvent intéressant d'utiliser un outil spécialisé.
Pour le rainurage peu profond (4xD et moins), aucune considération spéciale n'est nécessaire. Foncez.
4. Perçage
Utilisez. Des. Forets. Aiguisés. Les forets en carbure ne sont pas toujours la réponse ; il n'y a pas vraiment d'intérêt à faire tourner un foret carbure cher si vous n'avez pas les RPM de broche ou le volume de production pour le justifier.
Généralement, utilisez simplement un foret à pointe fendue à 135 degrés et vous irez bien. S'il y a une âme sur la pointe du foret, vous mettez beaucoup de chaleur inutile dans la coupe.
5. Taraudage
Les tarauds universels fonctionnent techniquement, mais les tarauds spécifiquement pour l'aluminium sont significativement plus fiables. Ils ont un angle de dépouille beaucoup plus agressif, ce qui signifie des coupes plus propres et moins de chaleur.
De plus, ne soyez pas timide avec les RPM. Si vous ne dépassez jamais 200 RPM sur vos machines, vous perdez juste du temps. Bien sûr, certaines machines sont juste vieilles et fatiguées, et il y a trop de jeu pour couper plus vite. Vraiment, cependant, vous ne serez pas compétitif sur ces machines de toute façon. Le point est que le taraudage de l'aluminium est facile, ne perdez pas de temps dessus.
Comment Obtenir d'Excellentes Finitions de Surface sur l'Aluminium
Hauts RPM. Ce n'est pas vraiment un secret. Montez-les.
Utiliser un outil de finition rasoir, à hélice haute et avec des angles de dépouille très agressifs vous aidera aussi à obtenir une finition de surface super brillante.
Une chose à mentionner cependant est que vous ne voulez pas perdre votre temps à rendre la pièce plus belle qu'elle n'a besoin de l'être. Parfois, vous voudrez juste satisfaire le client et l'impressionner, mais rappelez-vous qu'il y a une différence entre brillant et un Ra élevé.
Ça vaut vraiment le coup de faire vos calculs de finition de surface pour déterminer l'avance maximale pour vos passes de finition. Je fais généralement le calcul, puis je recule d'environ 10 % pour être prudent. Si vous jouez sur ce fil, vous aurez tort la moitié du temps.
Avantages de l'Utilisation de l'Aluminium dans les Opérations d'Usinage
En plus de son excellente usinabilité, l'aluminium démontre de nombreuses caractéristiques qui le rendent approprié pour l'usinage, telles que :
- Rapport résistance/poids élevé : L'aluminium est à la fois résistant et léger, des qualités critiques pour les pièces usinées utilisées dans des applications à haute performance, comme celles de l'aérospatiale et de l'automobile.
- Résistance à la corrosion : L'aluminium est disponible en plusieurs nuances, qui varient dans le degré de résistance à la corrosion démontré. En usinage, l'une des nuances les plus couramment employées — 6061 — offre une excellente résistance à la corrosion.
- Conductivité électrique : L'aluminium présente une conductivité électrique supérieure (environ 37,7 millions de siemens/mètre à température ambiante) à d'autres métaux couramment usinés, comme l'acier au carbone (7 millions de siemens/mètre) et l'acier inoxydable (1,5 million de siemens/mètre). Cette qualité rend les pièces usinées en aluminium appropriées pour une utilisation comme composants électriques et électroniques.
- Potentiel de finition de surface et d'anodisation : L'aluminium s'adapte facilement à divers traitements de surface et processus de finition, comme la peinture, la teinture et l'anodisation. Cette qualité permet aux fabricants d'améliorer les propriétés fonctionnelles et esthétiques de la pièce ou du produit usiné en aluminium.
- Recyclabilité : L'aluminium est hautement recyclable, permettant aux fabricants de réutiliser les déchets produits pendant les opérations d'usinage et les matériaux de construction des produits finis mis au rebut en fin de vie.
- Abordabilité : Comparé à d'autres matériaux d'usinage (par exemple, laiton, titane et PEEK), l'aluminium est moins cher sans sacrifier significativement les performances. De plus, son usinabilité entraîne des coûts de production plus bas, tandis que son poids plus léger entraîne des coûts de transport plus bas.
Comme indiqué ci-dessus, le processus d'usinage accommode une variété de matériaux, allant du métal et du plastique au papier et au bois. En plus de l'aluminium, certains des matériaux régulièrement employés dans les opérations d'usinage incluent d'autres métaux (par exemple, acier et acier inoxydable) et des thermoplastiques. Comparés à ces matériaux, l'aluminium offre un certain nombre d'avantages :
Comparé à l'acier et à l'acier inoxydable, l'aluminium démontre un poids de matériau beaucoup plus léger et une meilleure usinabilité.
Pièces Usinées en Aluminium Typiques
Les professionnels de l'industrie emploient l'aluminium dans les opérations d'usinage pour produire une variété de pièces et produits. Ces composants trouvent application dans une large gamme d'industries, notamment :
- Automobile
- Aérospatiale
- Communications
- Produits électriques et électroniques
- Éclairage
- Médical
Des exemples de produits typiques incluent des goupilles cylindriques, des boîtiers EMI, des panneaux avant, des luminaires, des dispositifs médicaux et des arbres cannelés.
Processus de fabrication
- Le fraisage expliqué : définition, processus et opérations clés
- Maîtriser les opérations de tour et la sélection des outils de coupe
- Tours expliqués : types, fonctions et applications
- Usinage laser (Laser Beam Machining) : types, procédé et applications
- Usinage chimique : Enlèvement de métal de précision sans contrainte
- Usinage par ultrasons : Principe, types et applications industrielles
- Usinage de l'aluminium : Outils, techniques et opérations
- Opérations de tour & outils de coupe : maîtriser l'usinage de précision
- Maîtriser les opérations d'usinage : outils et techniques essentiels