



Le Rodage Expliqué : Définition, Processus et Outils Essentiels
Qu'est-ce que le Rodage ?
Le rodage est un processus d'usinage abrasif qui produit une surface de précision sur une pièce métallique en frottant une pierre abrasive ou une meule contre celle-ci le long d'un trajet contrôlé. Le rodage est principalement utilisé pour améliorer la forme géométrique d'une surface, mais peut également améliorer la finition de surface.
Les applications typiques incluent la finition de cylindres pour moteurs à combustion interne, broches à coussin d'air et engrenages. Il existe de nombreux types de rodages, mais tous consistent en une ou plusieurs pierres abrasives maintenues sous pression contre la surface travaillée.
D'autres processus similaires sont le lappage et le surfinaison.
Définition du Rodage
Le rodage définit l'action ou le processus d'aiguisage d'un objet sur une pierre à rodage ou une pierre à aiguiser. L'alignement de précision du couteau de la machine de coupe n'est pas affecté par le rodage du tranchant.
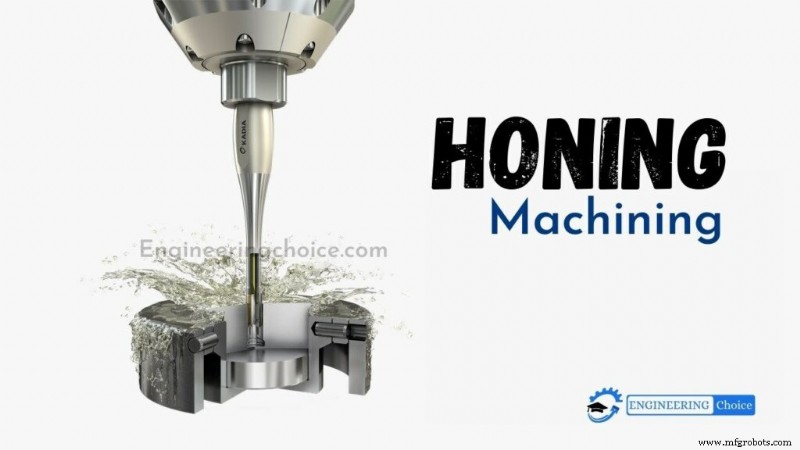
Le processus de rodage fournit le dimensionnement final et crée le motif de finition souhaité à l'intérieur des tubes ou alésages de cylindres. La finition est accomplie en expandant des pierres abrasives de grain et de grade appropriés contre la surface de la pièce.
Les pierres sont rotatives et alternatives dans la pièce avec l'abrasif de rodage sous pression contrôlée. La combinaison de la rotation et de l'alternance produit un motif en croisillons sur la surface de la pièce rodée.
Pourquoi le Processus de Rodage est-il Nécessaire ?
Les machines de rodage sont des outils d'abrasion métallique et le processus de rodage utilise des outils durs ou des pierres de rodage et des pierres abrasives consommables pour la correction de :
- Diamètre
- Forme
- Finition de surface
- Tolérances de position des alésages
Le processus de rodage a été développé pour permettre la perfection de la géométrie de l'alésage, le contrôle des dimensions, la finition de surface finale et le structurage de surface. Ce processus fournit le dimensionnement final et crée le motif de finition souhaité à l'intérieur des tubes ou alésages de cylindres.
La finition est accomplie en expandant des pierres abrasives de grain et de grade appropriés contre la surface de travail. Les pierres sont rotatives et alternatives dans la pièce avec l'abrasif de rodage sous pression contrôlée. La combinaison de la rotation et de l'alternance produit un motif en croisillons sur la surface de la pièce rodée.
Mécanique du Processus
Puisque les pierres de rodage ressemblent aux meules, il est tentant de considérer le rodage comme une forme d'enlèvement de matière à faible taux par meulage. Il est préférable de le concevoir comme un processus de meulage auto-dressant.
En meulage, la meule suit un trajet simple. Par exemple, en meulage par plongée d'un arbre, la meule se déplace vers l'axe de la pièce, la meule, puis recule. Comme chaque tranche de la meule contacte répétitivement la même tranche de la pièce, toute inexactitude dans la forme géométrique de la meule sera transférée sur la pièce.
Par conséquent, la précision de la géométrie de la pièce finie est limitée à la précision du dispositif de dressage. La précision se dégrade encore davantage à mesure que la meule s'use, nécessitant un dressage périodique pour la reformer.
La limitation sur la précision géométrique est surmontée dans le rodage car la pierre suit un trajet complexe. Dans le rodage d'alésage, par exemple, la pierre se déplace simultanément selon deux trajectoires. Les pierres sont pressées radialement vers l'extérieur pour agrandir le trou tout en oscillant axialement.
Grâce à l'oscillation, chaque tranche des pierres de rodage touche une grande surface de la pièce. Par conséquent, les imperfections du profil de la pierre ne peuvent pas se transférer à l'alésage. Au lieu de cela, tant l'alésage que les pierres de rodage se conforment à la forme moyenne du mouvement des pierres, qui dans le cas du rodage d'alésage est un cylindre.
Cet effet de moyennage se produit dans tous les processus de rodage ; à la fois la pièce et les pierres s'érodent jusqu'à ce qu'elles se conforment à la forme moyenne de la surface de coupe des pierres. Comme les pierres tendent à s'éroder vers une forme géométrique souhaitée, il n'est pas nécessaire de les dresser.
En raison de l'effet de moyennage, la précision d'un composant rodé dépasse souvent la précision de la machine-outil qui l'a créé.
Le trajet de la pierre n'est pas la seule différence entre les machines de meulage et de rodage ; elles diffèrent également par la rigidité de leur construction. Les machines de rodage sont beaucoup plus flexibles que les meuleuses. Le but du meulage est d'atteindre une tolérance dimensionnelle serrée.
Pour ce faire, la meule doit être déplacée à une position exacte par rapport à la pièce. Par conséquent, une meuleuse doit être très rigide et ses axes doivent se déplacer avec une très haute précision.
Une machine de rodage est relativement imprécise et imparfaite. Au lieu de compter sur la précision de la machine-outil, elle repose sur l'effet de moyennage entre la pierre et la pièce. La flexibilité est une exigence de la machine de rodage nécessaire pour que l'effet de moyennage se produise.
Cela conduit à une différence évidente entre les deux machines : dans une meuleuse, la pierre est rigidement fixée à un chariot, tandis que dans le rodage, la pierre est actionnée par pression pneumatique ou hydraulique.
Les pièces de haute précision sont généralement meulées puis rodées. Le meulage détermine la taille et le rodage améliore la forme.
La différence entre rodage et meulage reste constante. Certaines meuleuses ont des mouvements complexes et sont auto-dressantes, et certaines machines de rodage sont équipées de contrôle de dimension en cours de processus. De nombreuses opérations de meulage par passage utilisent le même effet de moyennage que le rodage.
Outils de Rodage
Le rodage utilise un outil spécial, appelé pierre de rodage ou rodage, pour obtenir une surface de précision. La pierre est composée de grains abrasifs liés par un adhésif. Généralement, les grains de rodage sont de forme irrégulière et d'environ 10 à 50 micromètres de diamètre (grenaille de 300 à 1500 mailles). Des tailles de grain plus petites produisent une surface plus lisse sur la pièce.
Le but de l'outil de rodage est de transmettre la puissance générée par la machine à la pièce. Le rodage corrige l'alésage pour le conicité, la taille, la finition et la rectitude, mais ne peut normalement pas corriger l'alignement axial ou la position.
L'outil se compose d'un adaptateur de nez de broche, d'un arbre d'entraînement et d'un corps de rodage. Le corps contient un cône attaché à une tige de poussée. Voir le dessin d'un outil de rodage typique ci-dessous.
La tige de poussée, à l'intérieur de l'arbre d'entraînement, est déplacée vers le haut ou vers le bas dans le corps par un moteur ou un vérin hydraulique. L'actionneur est situé dans la tête. Lorsque le cône descend, il pousse les plaques d'expansion vers l'extérieur, expandant les pierres.
Les pierres abrasives sont utilisées pour enlever la matière de la pièce. Les ressorts de jarretière maintiennent les pierres dans l'outil et les rétractent lorsque l'outil est retiré de l'alésage.
Les outils de rodage peuvent utiliser des super-abrasifs ou des pierres vitrifiées pour le rodage brut, la semi-finition et le rodage final. Le rodage de pointe nécessite généralement seulement l'opération de rodage brut. Le rodage plateau (mise en plateau) nécessite des pierres fines pour enlever les pics. Certains outils combinent rodage brut et finition en un seul outil.
Guides de Rodage
Les guides de rodage font partie de l'outil. Ils protègent les pierres lors de l'entrée ou de la sortie de l'alésage et empêchent le métal de l'outil de toucher la surface de l'alésage.
Les guides doivent être vérifiés fréquemment pour l'usure ou la capture de matériau étranger. Les pierres sont généralement rétractées en dessous de la taille des guides lors du retrait pour protéger les pierres et la douille de guide.
Douille de Guide de Rodage
La douille de guide est montée sur un support fixe à l'avant de la colonne. Sa fonction est de guider l'outil de rodage au centre de l'alésage. La douille est généralement en acier trempé ou en carbure.
Le carbure est utilisé lorsque la douille sert également de « douille de rétraction » pour forcer les pierres à affleurer le corps de l'outil lorsque celui-ci est trop petit pour avoir des ressorts de jarretière.
Cône Réglable
Pour le rodage d'alésages borgnes, un cône réglable peut être utilisé pour expandir le bas des pierres afin de compenser l'usure et maintenir la dimension au fond. Le dépassement en fond d'alésage borgne est illustré ci-dessus. Notez que les pierres ne peuvent pas dépasser le fond comme dans les alésages traversants.
Cela cause une usure inégale des pierres et un conicité au fond de la pièce. Le problème peut être atténué par l'utilisation d'un cône réglable et d'un temps d'arrêt au fond.
Outils de Rodage à Passage Unique
L'outil peut consister en une barre d'alésage abrasive diamantée construite à partir d'une douille en fonte malléable expansible revêtue de manière permanente de diamant naturel de grain 100/120, ou en une douille frittée avec abrasif incorporé.
L'outil est expansible pour compenser l'usure de la douille diamantée. L'arbre contient des passages pour le flux de liquide de refroidissement vers les rainures de la douille. L'outil traverse l'alésage une fois et est retiré.
Cette machine utilise un outil de rodage flottant qui s'aligne automatiquement avec l'alésage existant. L'outil est conçu pour le rodage d'alésages ouverts générés par une opération d'usinage précédente. Il peut corriger un alésage qui présente du faux-rond, du conicité et des conditions hors-rond. L'outil produit des trous droits, ronds, sans conicité en une seule course descendante.
Le support de guide et les douilles sont montés sur un support fixe à l'avant de la colonne. La fonction du support est de guider l'outil dans l'alésage. La douille est usinée pour permettre le flux de liquide de refroidissement vers l'outil de rodage à passage unique.
Avantages du Processus de Rodage
- Fixations moins complexes ou à faible coût.
- Haute précision.
- Utilisable pour alésages longs et courts.
- Maintient l'axe central original de l'alésage.
- Tout matériau peut être fini indépendamment de sa dureté.
- La pièce n'a pas besoin d'être entraînée en rotation, pas de mandrins, plateaux ou tables rotatives nécessaires, donc pas d'erreurs de serrage ou de positionnement.
- Le rodage est entraîné par un arbre central, donc la flexion de l'arbre ne peut pas causer des trous coniques comme en alésage.
- Résultat : un trou véritablement rond, sans conicité ni points hauts ou bas, à condition que les opérations précédentes aient laissé assez de matière pour que le rodage nettoie toutes les irrégularités.
- Le rodage utilise une grande zone de contact à vitesse lente comparé au meulage ou alésage fin qui utilise une petite zone à haute vitesse. Grâce au mouvement combiné de rotation et d'alternance, un motif en croisillons est créé, excellent pour la rétention de lubrification. Des diamètres avec des précisions de 0,001 à 0,0001 pouce et plus peuvent être rodés en utilisant des pierres diamantées similaires aux meules diamantées.
Limitations du Processus de Rodage
- Le rodage est considéré comme un processus lent. Cependant, les nouvelles machines et pierres ont considérablement réduit les temps de rodage.
- Le rodage horizontal peut créer des trous ovales sauf si la pièce est tournée ou supportée. Si la pièce est mince, même une pression manuelle peut causer un trou légèrement ovale.
Applications du Processus de Rodage
- Finition de paliers de vilebrequin automobile
- Finition de trous ronds
- Finition de pièces cylindriques creuses
- Finition de cylindres de moteur, paliers, canons de fusil, jauges à anneaux, arbres et faces de brides, axes de piston, paliers de vilebrequin automobile, etc.
- Taillage d'engrenages
Processus de fabrication
- Le fraisage expliqué : définition, processus et opérations clés
- Le perçage expliqué : définition, processus et 12 conseils d'expert pour le métal
- La métallurgie des poudres expliquée : définition, procédés et avantages
- Comprendre les machines à rectifier : définitions, types et applications
- Rodage (Honing) : Définition, processus, outillage et applications
- Forgeage : Procédé, types, matériaux et applications
- Usinage expliqué : définition, procédés et outils clés
- La Cémentation Expliquée : Définition, Types et Procédé de Durcissement de l'Acier
- La fonderie métallique : définition, types et processus