



Éliminer les ondulations de première couche : causes prouvées et solutions pour l'impression 3D
Si vous imprimez en 3D depuis un moment, vous êtes habitué à gérer les imperfections. Avec le temps, vous développez un 6e sens pour identifier les causes probables et les résoudre. Si vous en êtes encore au stade de développer vos super‑pouvoirs de dépannage, cet article est fait pour vous !
Je passe en revue les problèmes et solutions les plus courants pour traiter les ondulations (ripples) sur la première couche. Voici les points clés :
Les ondulations sur la première couche sont généralement dues à une hauteur ou un débit de première couche mal réglés, une buse trop proche du plateau, un nivellement de plateau inégal (donc incorrect), une vitesse d'impression trop élevée, ou le ventilateur de couche laissé allumé pendant les premières couches.
Le problème se résout généralement par un bon nivellement du plateau, la réduction de la vitesse de déplacement sur les premières couches, le bon réglage de la largeur de ligne, et le changement de la hauteur de première couche. En plus, vous pouvez installer un capteur de nivellement automatique ou faire un nivellement par maillage (mesh).
Causes courantes des ondulations sur la première couche
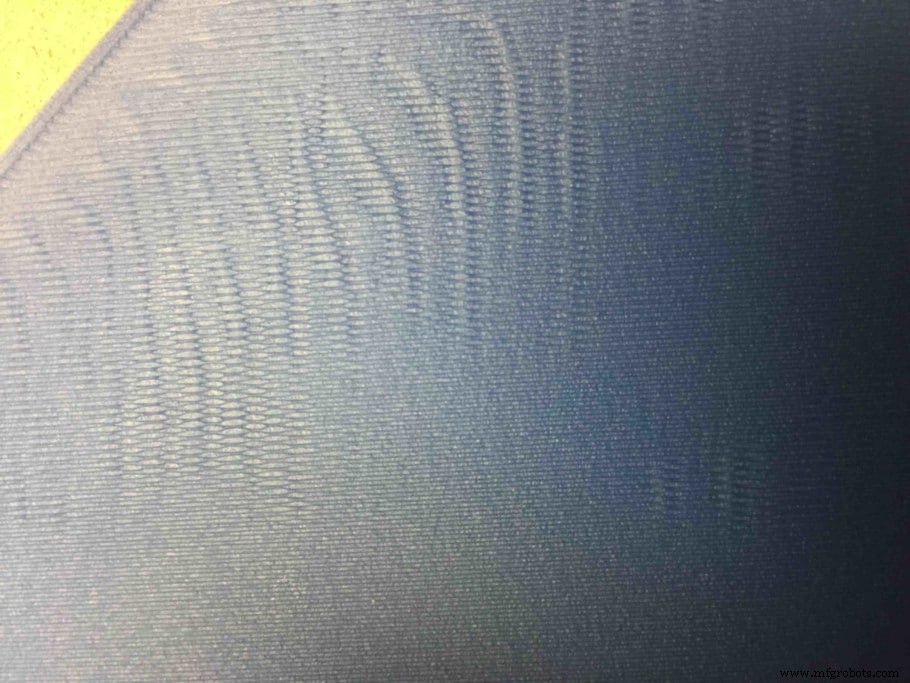
Je passe en revue chaque cause la plus probable. Au moins l'une d'elles cause vos ondulations. Heureusement, la plupart sont faciles et directes à corriger.
Problèmes de plateau d'impression
Pour une première couche parfaite, il faut bien régler le plateau : le niveler le plus uniformément possible. Le plateau doit aussi être plat ; toute imperfection causera des problèmes sur les premières couches. Cela peut sembler improbable, mais les plateaux flexibles se déforment souvent avec le temps. Avec un plateau en verre, ce problème est très rare.
De plus, nettoyez le plateau avant chaque impression. S'il reste du filament ou de la colle d'impressions précédentes, le filament fraîchement extrudé n'adhérera pas correctement.
Hauteur et débit de la première couche
Hauteur de couche et débit doivent être correctement réglés pour la première couche. Si le débit de filament est trop élevé pour la première couche, vous aurez de la sur‑extrusion, causant presque sûrement ces ondulations indésirables.
Vous pouvez soit diminuer le débit initial, soit augmenter la hauteur de la première couche. Augmenter la hauteur de première couche réduit généralement la visibilité des erreurs de calibrage. Aussi, si vous imprimez avec une faible hauteur de couche (ex. 0,08 mm), il est recommandé d'augmenter la hauteur initiale pour améliorer l'adhérence des couches à la surface d'impression.
Buse trop proche du plateau (Z offset)
Si la distance buse‑surface est trop grande, le filament n'adhérera pas. Si elle est trop petite, le filament sera étalé sur le plateau, produisant des ondulations quand la buse se déplace par manque d'espace.
Règle empirique : utilisez ¼ du diamètre de buse comme hauteur de buse. Exemple : 0,1 mm pour une buse 0,4 mm. Autre astuce : glissez une feuille A4 entre buse et plateau ; elle doit bouger avec un léger frottement.
Vitesse d'impression
Habituellement, la vitesse de déplacement pour la première couche doit être réduite pour laisser le filament adhérer correctement. La plupart des trancheurs calculent automatiquement la vitesse initiale en fonction de la vitesse globale. Pour être prudent, réglez la vitesse de la première couche à 50 % de la vitesse globale.
Refroidissement
Assurez‑vous que les ventilateurs sont éteints pendant la première couche. On veut que le filament refroidisse lentement pour lui donner plus de temps d'adhérer au plateau, réduisant les risques de décollement.
C'est généralement le réglage « usine » par défaut de tous les trancheurs. Si vous avez bidouillé les paramètres, réinitialisez‑les et repartez sur une base saine. Un paramètre caché oublié pourrait être la cause.
Réglages recommandés pour résoudre les ondulations
Seuls les paramètres liés à la première couche auront un impact direct. Bien que l'essai‑erreur finisse par résoudre le problème, voici les principaux paramètres à connaître :
- Hauteur de première couche : pratique courante de régler la couche initiale à ~90 % des couches restantes. Si la hauteur de couche est faible (pour détails fins), augmentez la hauteur de première couche pour réduire le risque de décollement.
- Largeur de première couche : pour de meilleurs résultats, la largeur de couche doit toujours égaler le diamètre de buse (par défaut 0,4 mm sauf changement). En cas de sur/sous‑extrusion, modifiez le débit (flow) plutôt que ce réglage. Le débit n'altère pas le trajet de la buse, changer la largeur de couche si.
- Vitesse de première couche : réglez à 50 % de la vitesse globale. Cela améliore aussi l'adhérence.
- Vitesse ventilateur première couche : éteignez le ventilateur pour les couches initiales. Refroidir trop vite le filament mène à une mauvaise adhérence inter‑couches (entre autres problèmes). En plus d'être une cause probable d'ondulations, un ventilateur actif sur les premières couches peut aussi causer du warping.
Comment prévenir les ondulations sur la couche initiale
Après les solutions curatives, voyons des mesures préventives. Les deux recommandations concernent le nivellement du plateau : ajouter un capteur de nivellement automatique, ou faire un nivellement par maillage manuel.
Ajouter un capteur de nivellement automatique
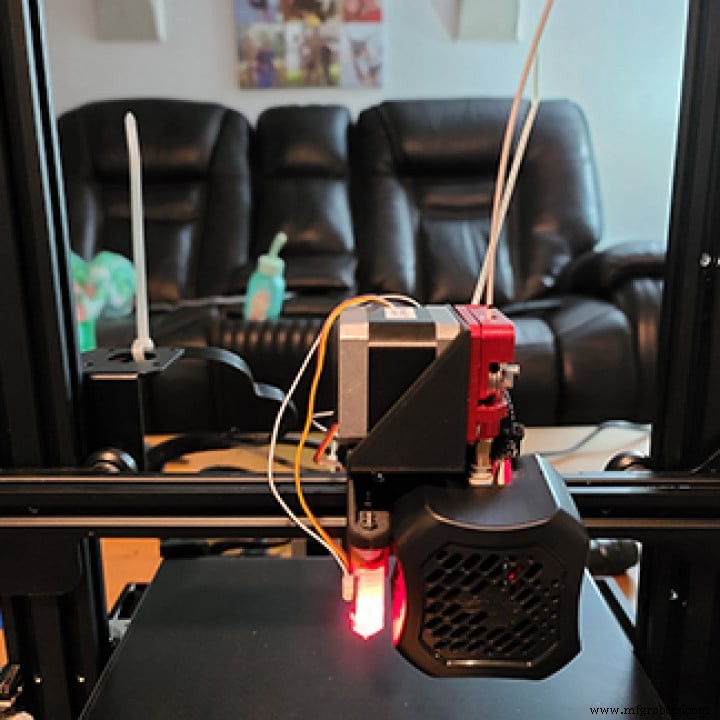
Si votre imprimante n'en a pas, vous pouvez ajouter un capteur de nivellement auto pour prévenir les problèmes liés aux imperfections du plateau.
Pendant la routine de nivellement, le capteur mesure la distance buse‑plateau à divers endroits et utilise cette info pour positionner adéquatement la buse pendant l'impression.
Même si votre plateau n'est pas parfaitement nivelé, l'imprimante ajustera pour maintenir la buse à distance optimale. Il existe plusieurs types de capteurs ; nous recommandons un capteur mécanique, le plus polyvalent car il fonctionne bien avec tous types de surfaces et conditions météo.
Il existe aussi des capteurs capacitifs, inductifs et à effet Hall physique, mais les décrire dépasse le cadre de cet article !
Nous avons un article entier sur ce site dédié aux capteurs de nivellement de plateau, à consulter absolument si vous voulez en savoir plus.
Nivellement par maillage manuel (firmware Marlin)
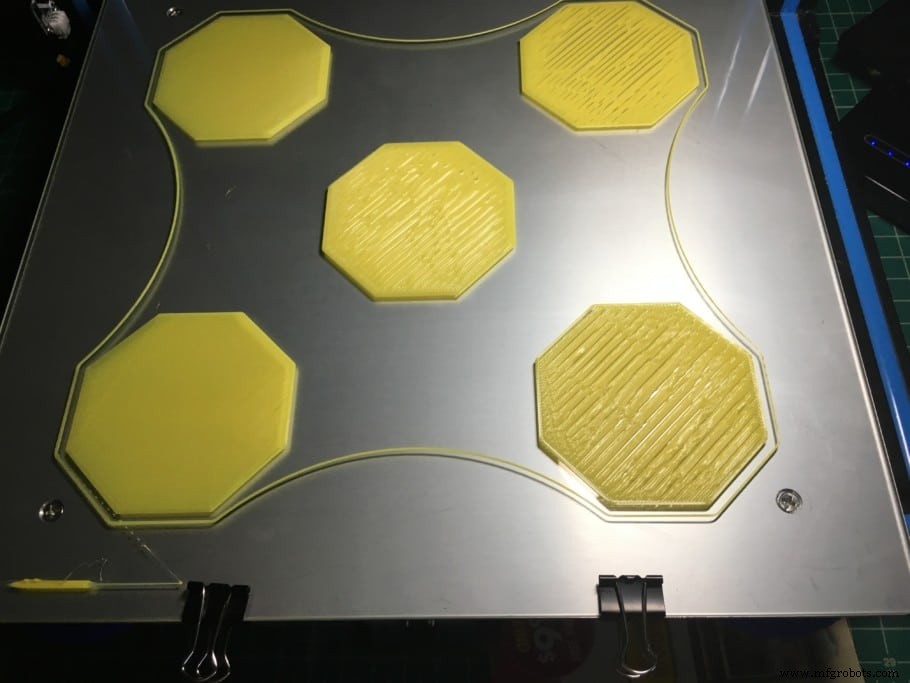
Le nivellement par maillage (mesh bed leveling) est une autre option pour gérer les imperfections du plateau. Ce processus crée un modèle maillé de votre plateau et ajuste la hauteur de buse pendant l'impression pour compenser les imperfections. Pour l'implémenter, il faut un peu de configuration firmware. Cela peut sembler intimidant au premier abord, mais c'est aussi simple que suivre une recette.
Comment activer le nivellement par maillage
Il vous faut une copie du firmware Marlin actuel de votre imprimante. Installez aussi Arduino IDE pour modifier le code du firmware.
En supposant que vous ayez les deux, ouvrez le fichier configuration.h et décommentez (supprimez les « // » au début de la ligne) « MESH_BED_LEVELING », « RESTORE_LEVELING_AFTER_G28 » et « LCD_BED_LEVELING ». Cela active ces lignes de code.
Téléversez ensuite le nouveau firmware Marlin sur votre carte. Ensuite, via l'écran LCD de l'imprimante, sélectionnez « Level bed » sous « Bed leveling ». Choisissez « click to begin » quand l'option apparaît. Chaque clic déplacera la buse vers un nouvel emplacement ; à chaque fois, ajustez sa hauteur pour qu'une feuille de papier glisse entre buse et plateau avec un léger frottement.
Enfin, descendez et cliquez sur « Store Settings ». Maintenant que le nivellement par maillage est configuré, testez avec une impression test. Si la buse est constamment trop proche ou trop haute, utilisez l'option « Bed Z » pour ajuster la hauteur plutôt que de tout refaire.
Découvrez notre sélection de produits recommandés
Nous avons créé une section produits recommandés pour vous éviter les recherches fastidieuses et la confusion : imprimantes 3D (débutants à experts), filaments et upgrades testés et sélectionnés par nos soins.
impression en 3D
- Comprendre les causes racines du filamentage (stringing) en impression 3D
- Comprendre le décalage de couches (layer shifting) en impression 3D : causes et solutions
- Re‑platforming dans le cloud : définition, avantages et migration efficace
- Exploiter les données dans l'Internet de la fiabilité : stratégies pour une gestion efficace
- Qu'est‑ce que l'économie circulaire ? Regards d'entreprises plastiques leaders
- Combler le fossé des talents : ce que l'industrie manufacturière doit faire maintenant
- Moteurs DC vs AC : différences clés et choisir le bon pour votre application
- Le processus de fabrication moderne : techniques clés et innovations
- Industrie de la peinture et des revêtements : acteurs et produits clés